Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
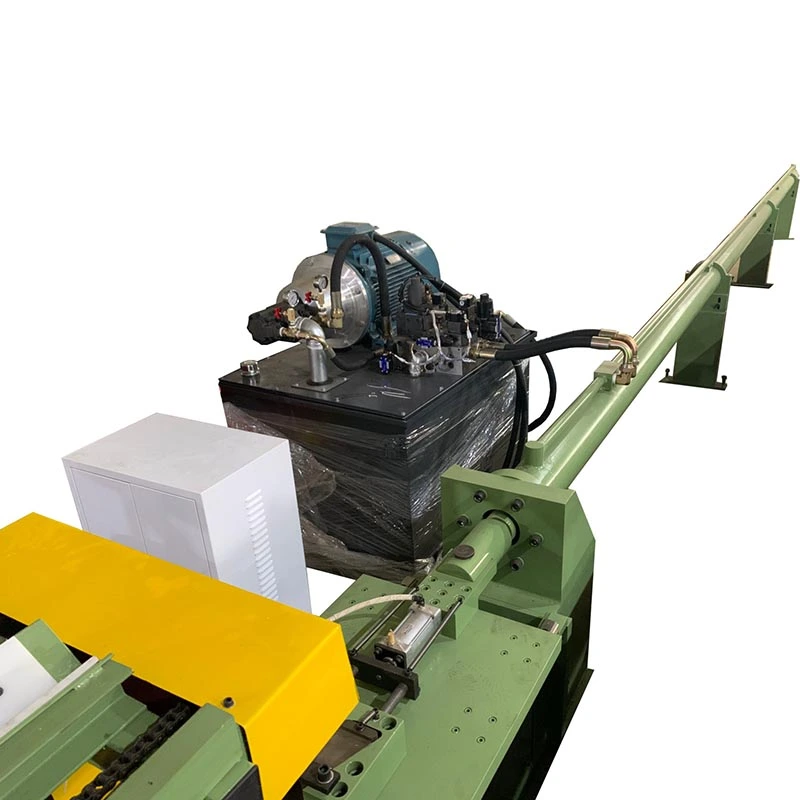
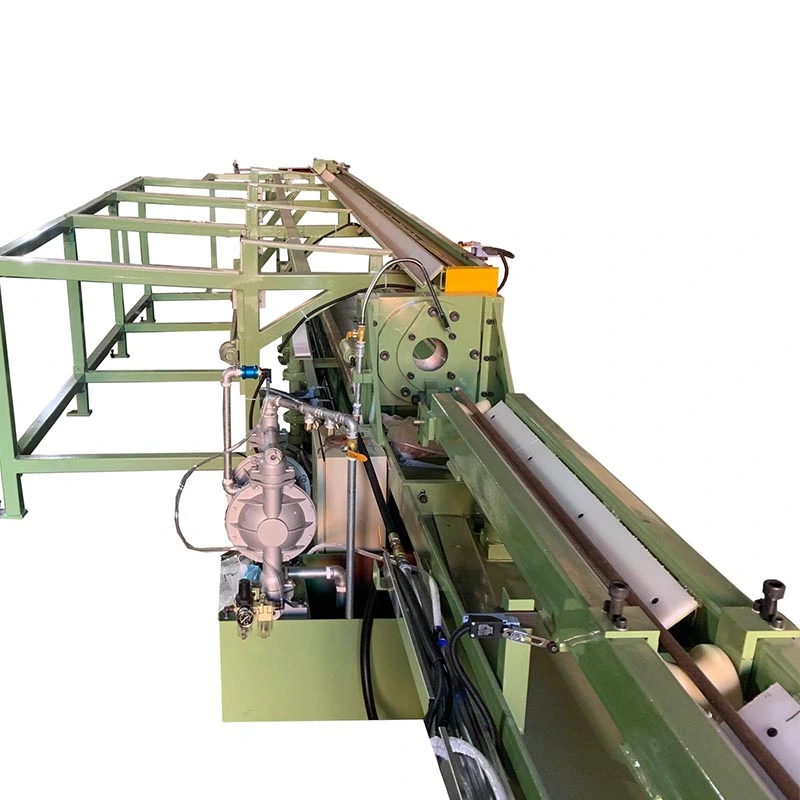
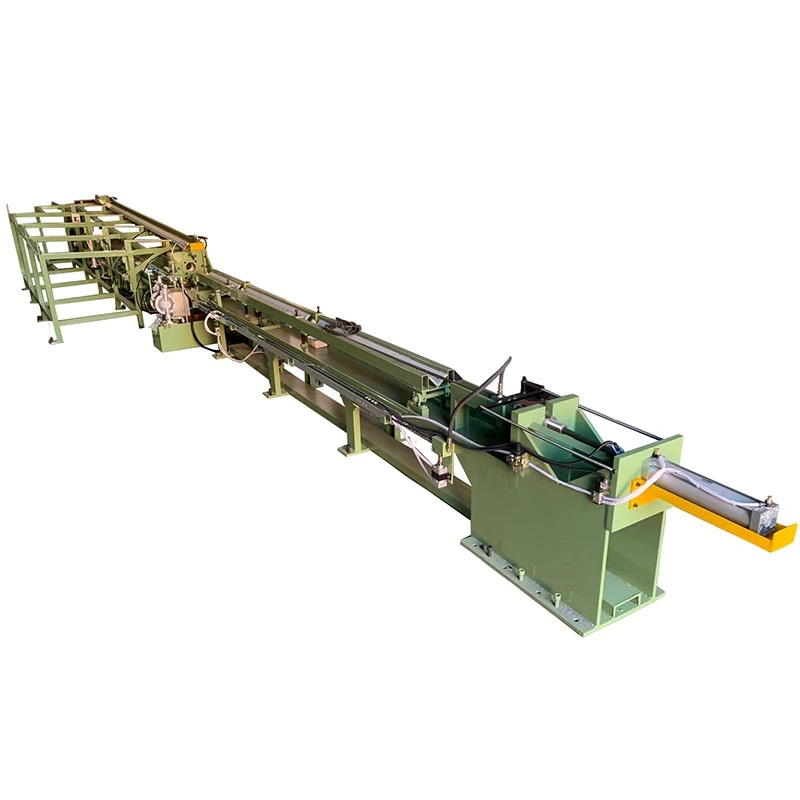
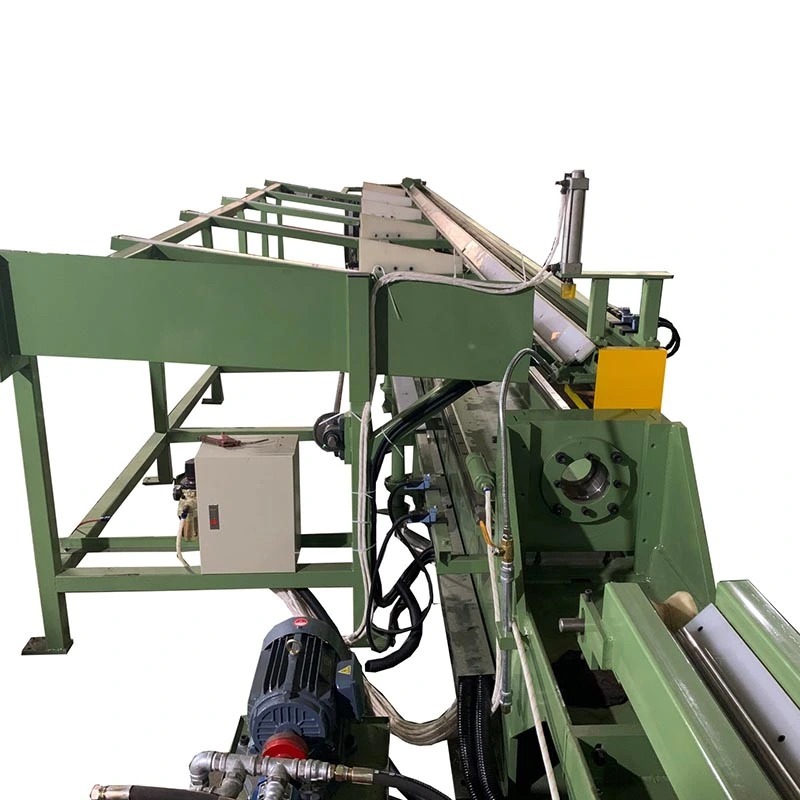
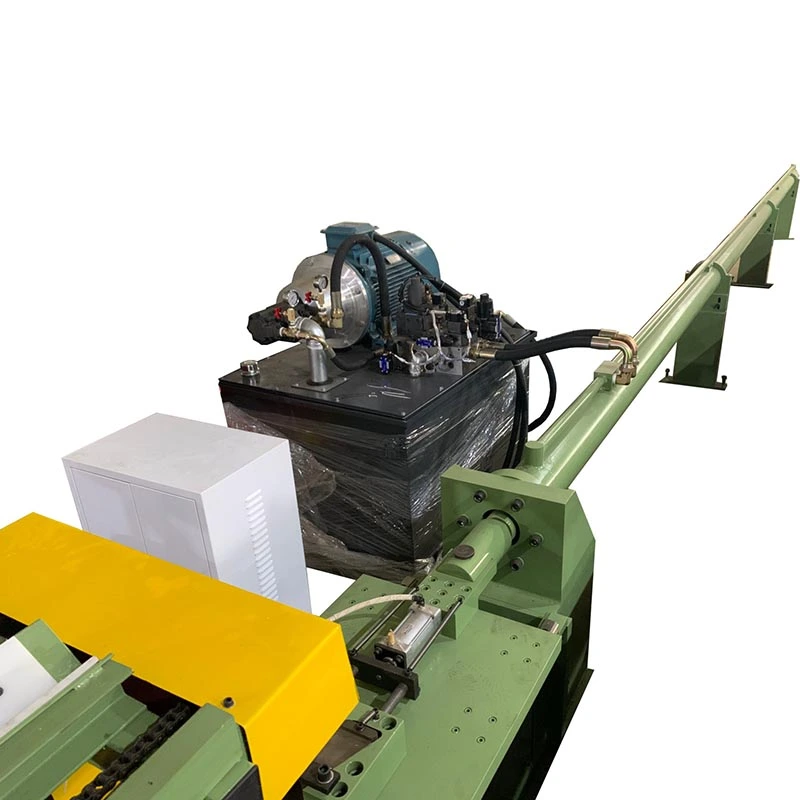
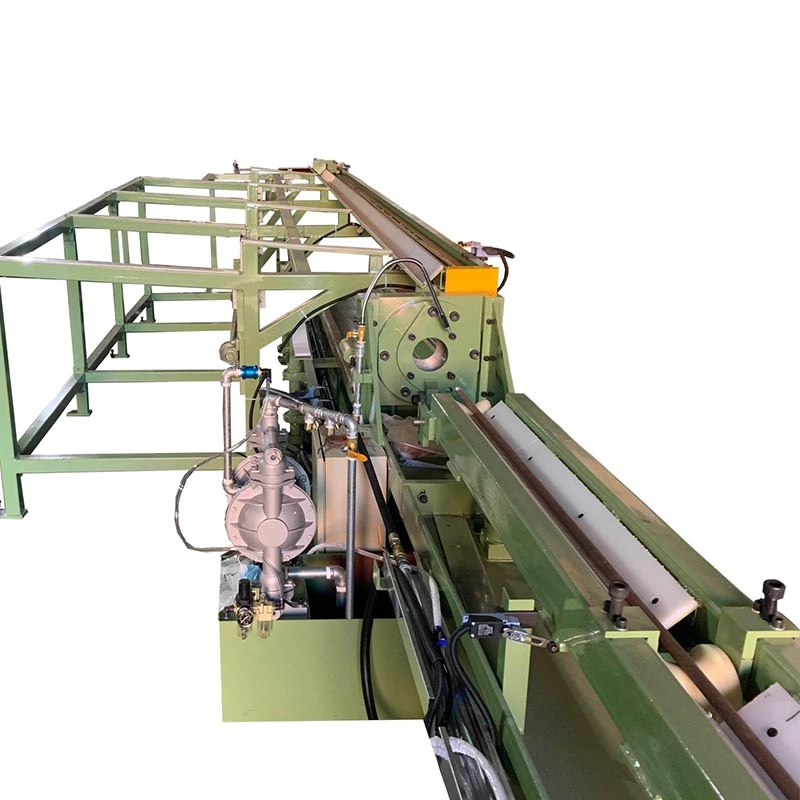
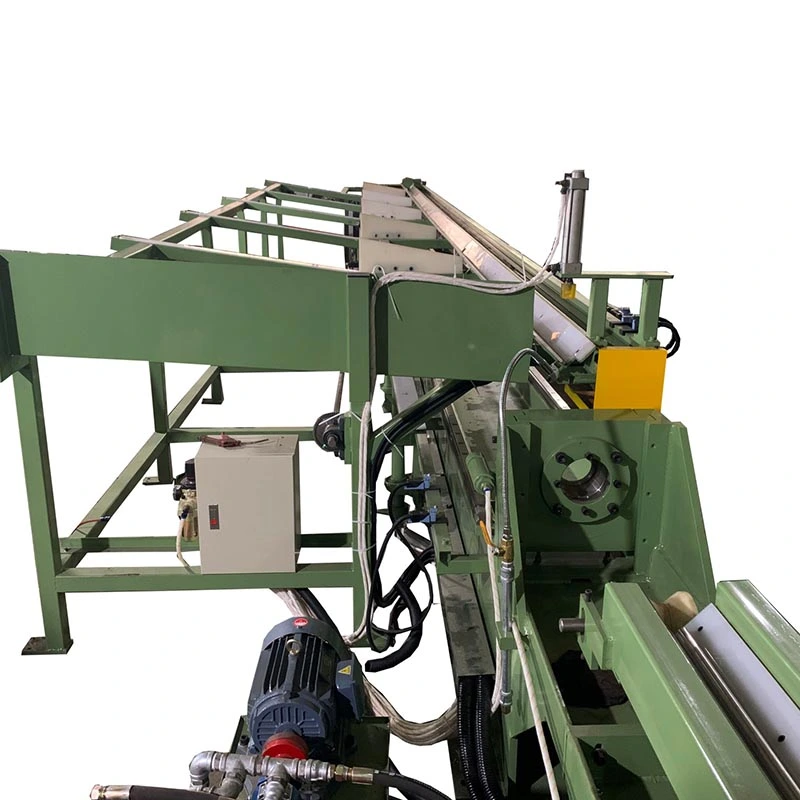
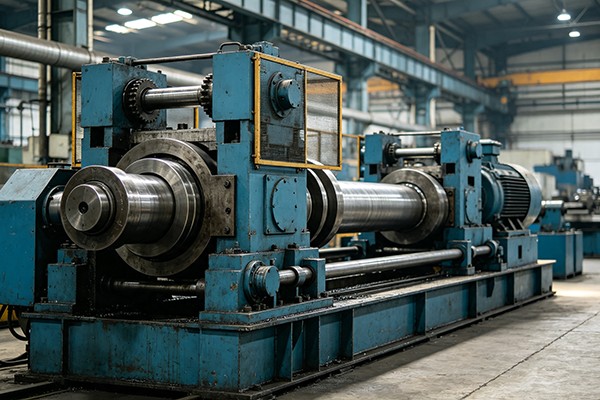
LeMachine d'étirage à froid hydraulique irrégulièreest destiné à formerprofils complexes non rondsqui nécessitent une force d'étirage élevée et une déformation contrôlée, y compris des formes carrées, rectangulaires, hexagonales, octogonales, ovales, en canal, en angle, en T et des formes asymétriques personnalisées. Un entraînement hydraulique fournitForce de traction de 50 à 20 000 kNavec des coups jusqu'à25 m, permettant de former des tubes de grande taille ou à haute résistance et des barres pleines en un seul passage d'étirage à froid. Les matrices de précision contrôlent la géométrie du profil, la définition des coins et la précision dimensionnelle, ce qui rend le processus adapté aux sections en acier, en acier inoxydable, en cuivre, en aluminium et en alliages spéciaux pour lesquelles le laminage conventionnel ne peut pas atteindre le profil requis.
La machine d'étirage à froid hydraulique irrégulière est un banc d'étirage à commande hydraulique conçu spécifiquement pour produire des sections métalliques non circulaires --- y compris des profils carrés, rectangulaires, hexagonaux, octogonaux, ovales, en canal, en angle, en T et asymétriques personnalisés --- à partir de tubes ronds ou de barres pleines via une seule passe d'étirage à froid. Contrairement aux machines à étirer à usage général qui produisent des sections rondes, cet équipement intègre des systèmes de matrices spécialisés et des chariots guidés avec précision qui maintiennent une géométrie transversale complexe tout au long du processus d'étirage.
La machine fonctionne en tirant une pièce pointue à travers une matrice usinée avec précision avec une ouverture non ronde. Lorsque le matériau passe à travers la matrice, il se déforme plastiquement pour correspondre à la géométrie de la cavité de la matrice, réduisant ainsi la surface de la section transversale tout en remodelant simultanément la section. Pour l'étirage des tubes, un mandrin ou un bouchon interne contrôle la répartition de l'épaisseur de paroi sur la section irrégulière. La puissance hydraulique permet une application de force douce et sans vibrations, essentielle pour maintenir des angles vifs et une épaisseur de paroi constante dans les sections complexes.


Les sections non rondes laminées à chaud ou extrudées présentent des limites fondamentales : des tolérances dimensionnelles lâches (généralement ± 0,5 mm ou pire), des surfaces couvertes de tartre nécessitant un nettoyage approfondi, des couches de décarburation qui affaiblissent les propriétés de surface et des propriétés mécaniques incohérentes à travers la section. Les méthodes alternatives comportent chacune des compromis : le laminage à chaud ne peut pas atteindre des tolérances strictes sur les rayons des coins et la planéité ; le formage à froid est limité à des sections uniformes et laisse des contraintes résiduelles ; l'extrusion offre des formes complexes mais à un coût nettement plus élevé et à des cadences de production inférieures.
L'étirage à froid résout ces contraintes grâce à un mécanisme de déformation fondamentalement différent. La combinaison de la géométrie de la filière et de la réduction contrôlée force le matériau à s'écouler dans la cavité de la filière sous des contraintes de compression et de traction. Cela produit :
- Contrôle dimensionnel strict: Tolérances jusqu'à ±0,05 mm sur les dimensions critiques
- Finition de surface supérieure: Surfaces lisses et sans tartre prêtes à être utilisées directement
- Propriétés mécaniques améliorées: Le travail à froid augmente la limite d'élasticité et la dureté tout en conservant la ductilité
- Coins nets et définis: Contrairement aux sections formées à chaud qui présentent des coins arrondis, les profilés étirés à froid maintiennent une géométrie de coin précise essentielle à l'intégrité structurelle et à l'ajustement de l'assemblage.
- Épaisseur de paroi constante: La répartition uniforme des matériaux garantit des performances prévisibles sous charge
Avec 26 ans d'expérience dans la fabrication d'équipements d'étirage à froid depuis 1998, FangRong a conçu des solutions pour des milliers d'applications à sections irrégulières. Nos machines d'étirage à froid hydrauliques irrégulières produisent des sections allant des petits profils de précision inférieurs à 10 mm aux grandes sections structurelles dépassant 300 mm, en passant par les aciers au carbone, les aciers alliés, les aciers inoxydables, l'aluminium, le cuivre, le titane et les alliages spéciaux. Chaque machine intègre les connaissances techniques accumulées auprès de plus de 10 000 clients dans plus de 70 pays, dont plus de 5 000 aciéries, plus de 2 100 transformateurs d'acier inoxydable, plus de 1 800 fabricants de cuivre, plus de 700 producteurs d'aluminium et plus de 500 clients de titane et d'alliages spéciaux.
1. Contrôle de précision de la géométrie non ronde
Le cadre précontraint et le chariot guidé rigide assurent un alignement parfait de la matrice tout au long de la course, essentiel pour maintenir une géométrie transversale complexe. Contrairement aux bancs de traction à chaîne ou mécaniques qui peuvent subir une dérive d'alignement, le système hydraulique maintient un alignement constant du vecteur de force. Les coins nets et définis sont préservés --- les sections formées à chaud ne peuvent pas égaler cette précision.
2. Puissance hydraulique avec transmission de force sans vibrations
Les vérins hydrauliques fournissent une application de force douce et continue --- éliminant les marques de broutage et les défauts de surface courants avec les systèmes mécaniques ou entraînés par chaîne. Ceci est particulièrement critique pour les sections irrégulières où une répartition inégale des forces peut provoquer une distorsion, une variation de l'épaisseur de la paroi ou un arrondi des coins.
3. Capacité de profil à section large
Prend en charge les profils carrés, rectangulaires, hexagonaux, octogonaux, ovales, elliptiques, en canal, en angle, en section en T et asymétriques personnalisés. Les systèmes de changement de matrice permettent un changement rapide de profil, ce qui rend la machine adaptée à la fois à la production en grand volume et à la flexibilité des ateliers.
4. Capacité de dessin multi-passes
Les sections complexes nécessitant une réduction significative peuvent être étirées en plusieurs passes avec traitement thermique intermédiaire. Chaque passe affine progressivement les dimensions et les propriétés mécaniques. Le système hydraulique maintient une force constante quelle que soit la séquence de passage.
5. Contrôle de l’épaisseur de paroi des tubes
Pour l'étirage des tubes, les systèmes de mandrin interne ou de bouchon flottant contrôlent la répartition de l'épaisseur de paroi sur des sections irrégulières. Critique pour les applications où une épaisseur de paroi uniforme détermine la pression nominale ou les performances structurelles.
6. Options de ligne de production intégrée
Les systèmes en ligne en option incluent le pointage (réduction de la tête), le redressage et le cisaillement à longueur --- créant une ligne de production complète depuis le brut jusqu'aux sections finies en un seul passage.
7. Polyvalence des matériaux
Traite l'acier au carbone (à faible/moyen/élevé carbone, alliage, HSLA), l'acier inoxydable, l'aluminium, le cuivre, le laiton, le titane, les alliages de nickel et les métaux spéciaux. Force d'étirage et vitesse réglables pour correspondre aux caractéristiques de déformation spécifiques au matériau.
8. Contrôle PLC avec enregistrement des données de processus
Le contrôleur logique programmable avec IHM permet une programmation précise des paramètres et une surveillance en temps réel. L'enregistrement des données prend en charge la traçabilité de la qualité et l'optimisation des processus, essentiels pour les opérations certifiées ISO9001.
La sélection du bon modèle nécessite d'adapter la capacité de la machine à vos besoins de production spécifiques. Les principaux paramètres de sélection comprennent : la force d'étirage (déterminée par la réduction de la section transversale et la limite d'élasticité du matériau), la taille maximale de la section (dictée par les dimensions de la cavité de la matrice et l'ouverture du chariot), la longueur de course (déterminée par la longueur du produit fini) et la vitesse d'étirage (affecte le taux de production et la qualité de la finition de surface). Pour les sections irrégulières, la force d'étirage effective requise est généralement plus élevée que pour les sections rondes de surface équivalente en raison du travail de déformation supplémentaire requis pour remodeler les coins et maintenir la géométrie.
Nos machines d'étirage à froid hydrauliques irrégulières vont de 50KN à 20 000KN, avec une course jusqu'à 25 m et des vitesses allant jusqu'à 30 m/min. Toutes les spécifications sont personnalisables. Pour les dimensions de la section, reportez-vous au diamètre maximum du cercle circonscrit --- le plus petit cercle qui entoure la section irrégulière.
| Paramètre Modèle/Technologie | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Force de tirage (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Vitesse de dessin (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Longueur effective du tuyau fini (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Plage dessinée du diamètre extérieur du tuyau fini (mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Épaisseur étirée du tuyau fini (mm) | 1,5 mm | 2 mm | 3mm | 4mm | 5mm | 6mm | 8mm | 10mm |
| Cylindre d'huile principal (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Nombre de stations systémiques | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Pression de service du système (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Pression du système (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Pompe à huile principale (pompe à piston variable manuelle) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Moteur principal (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dimensions du contour (L×H×L)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Poids(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Spécifications personnalisées disponibles sur demande. La taille de la section fait référence au diamètre maximum du cercle circonscrit.
- Composants de châssis, arceaux de sécurité, pièces de suspension: Sections carrées et rectangulaires avec des rayons d'angle serrés pour l'intégrité structurelle
- Colonnes de direction, arbres de transmission: Profils hexagonaux et cannelés nécessitant un contrôle dimensionnel précis
- Tubes de refroidissement de batterie: Sections ovales et rectangulaires à paroi mince avec une épaisseur de paroi uniforme pour la gestion thermique
Cas: Un équipementier automobile de premier rang a remplacé des tubes rectangulaires laminés à chaud par des sections étirées à froid sur un élément de suspension. Tolérance dimensionnelle améliorée, éliminant une opération de fraisage secondaire. Coût de production réduit.
- Rails de guidage, composants de convoyeur: Barres carrées et rectangulaires de précision pour systèmes de mouvement linéaire
- Bâtis de machines, linéaires hydrauliques: Sections rectangulaires et sur mesure à parois épaisses pour applications porteuses
- Composants télescopiques: Sections carrées et rectangulaires imbriquées à jeu contrôlé
Cas: Un fabricant de vérins hydrauliques tire des tubes carrés de 80 × 80 mm à partir de ronds de 89 mm de diamètre extérieur pour les corps de vérins. La finition de surface élimine le rodage, économisant ainsi 15 minutes d'usinage par cylindre.
- Châssis de remorque, systèmes de rayonnage: Sections rectangulaires et profilées à haute résistance
- Eléments de structure d'avion: Sections irrégulières en titane et en acier allié avec des exigences strictes en matière de propriétés dimensionnelles et mécaniques
- Composants de conteneurs de fret: Sections carrées et rectangulaires normalisées
- Mobilier de style industriel: Sections géométriques précises nécessitant une qualité de surface esthétique
- Présentoirs pour bureaux et commerces de détail: Profilés décoratifs avec sections sur mesure
- Tubes d'échangeur de chaleur: Tubes ovales et aplatis pour une surface de transfert thermique améliorée
- Composants d'éoliennes: Sections structurelles avec des rapports résistance/poids élevés
FangRong a été fondée en 1998 et est spécialisée dans les équipements d'étirage à froid depuis 26 ans. La société est née d'un partenariat en coentreprise avec un fabricant taïwanais possédant plus de 30 ans d'expérience dans les machines d'étirage à froid, passant à une exploitation en propriété exclusive en 2013. Cette lignée d'ingénierie signifie que nos machines incarnent des décennies de connaissances en matière de processus d'étirage à froid --- pas seulement la conception mécanique, mais la compréhension métallurgique du comportement des différents matériaux sous déformation.
Deux usines : Dongguan Fangrong Metallurgical Equipment Co., Ltd. et Yangjiang Fangrong Machinery Co., Ltd. Capacité de production annuelle : plus de 650 machines. Chiffre d'affaires annuel moyen : 45 millions de RMB. Les opérations sur deux sites permettent une production parallèle et une livraison plus rapide.
Exporté vers plus de 70 pays. Plus de 10 000 clients : plus de 5 000 aciéries, plus de 2 100 transformateurs d'acier inoxydable, plus de 1 800 fabricants de cuivre, plus de 700 producteurs d'aluminium, plus de 500 clients de titane et d'alliages spéciaux. Cette échelle fournit un retour d’expérience technique qu’aucun petit fabricant ne peut égaler.
Chaque machine d'étirage à froid hydraulique irrégulière est soumise à des tests à pleine charge avant expédition : fonctionnement au ralenti pendant 30 minutes, puis chargement progressif jusqu'à la capacité nominale. Vérification dimensionnelle à ±0,02 mm. Température de l'huile surveillée --- ne doit pas dépasser 60 ℃ à pleine charge. Système hydraulique testé sous pression pour un fonctionnement sans fuite.
Services d'installation, de mise en service, de formation des opérateurs, de maintenance et de réparation. Réseau mondial de partenaires de service pour une assistance locale et des pièces de rechange.
Équipement métallurgique Cie., Ltd de Dongguan Fangrong.-- Siège social et base de fabrication primaire dans la ville de Dalang, ville de Dongguan. Spécialisé dans les machines d'étirage à froid, les machines de redressage et les équipements de roulage de filets.
Yangjiang Fangrong Machinery Co., Ltd.-- Installation secondaire dans le district de Yangdong, ville de Yangjiang, augmentant la capacité de production et permettant une livraison plus rapide.
1. Commande et ingénierie-- Chaque machine est conçue selon les exigences de section, les matériaux et les objectifs de production spécifiques du client.
2. Approvisionnement et inspection du matériel-- Toutes les matières premières provenant de fournisseurs qualifiés avec inspection à l'arrivée.
3. Usinage de précision-- Composants critiques : cylindre principal, chariot de traction, porte-filière, châssis précontraint, rails de guidage. Rectitude du rail de guidage ≤0,5 mm sur toute la longueur.
4. Assemblage du système hydraulique-- Groupes de puissance, blocs intégrés de vannes à cartouche, systèmes de contrôle assemblés et testés.
5. Sous-ensemble-- Mécanisme d'alimentation, système de serrage, unités de redressage et de coupe en option.
6. Assemblage final-- Systèmes mécaniques, hydrauliques et électriques intégrés.
7. Intégration d'API et de contrôle-- Programmation et installation de l'interface HMI.
8. Test à pleine charge-- Chaque machine : fonctionnement au ralenti 30 min, chargement progressif jusqu'à la capacité nominale, vérification dimensionnelle, surveillance de la température de l'huile (≤60℃).
9. Contrôle qualité-- Vérification de la conformité ISO9001:2015.
10. Emballage et expédition-- Emballage sécurisé pour l'expédition internationale avec documentation d'exportation.
Système de gestion de la qualité ISO9001 : 2015-- Certificat n° : UQ231211R1. Couvre la conception, l’approvisionnement, la fabrication et le service après-vente.
Certification CE-- Conforme à la directive européenne sur les machines 2006/42/CE. Comprend des commandes bimanuelles, des barrières immatérielles de sécurité et des protections verrouillées.
Certification SGS-- Vérification indépendante de la qualité des produits et des processus de fabrication.
Brevets nationaux-- 32 brevets d'invention + plus de 100 brevets de modèles d'utilité protégeant les technologies exclusives dans les systèmes hydrauliques, la conception des matrices, le contrôle d'automatisation et la structure des machines. Représentant : 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Profils carrés, rectangulaires, hexagonaux, octogonaux, ovales, elliptiques, en canal, en angle, en T et asymétriques personnalisés. Le changement de matrice permet une commutation rapide entre les profils. Pour les sections de tubes, des mandrins internes contrôlent la répartition de l’épaisseur des parois.
L'étirage à froid atteint des tolérances jusqu'à ±0,05 mm sur les dimensions critiques. Les angles vifs sont conservés --- les sections formées à chaud ne peuvent pas égaler cette précision.
Acier au carbone (à faible/moyen/élevé carbone, alliage, HSLA), acier inoxydable, aluminium, cuivre, laiton, titane, alliages de nickel et métaux spéciaux.
| Aspect | Étirage à froid | Laminage à chaud |
| Tolérance dimensionnelle | ±0,05 mm | ±0,5 mm |
| Finition superficielle | Sans échelle | Présence de tartre, nécessite un nettoyage |
| Géométrie des coins | Sharp, défini | Arrondi |
| Propriétés mécaniques | Amélioré par écrouissage | Tel que laminé, résistance inférieure |
| Décarburation | Enlevé par cisaillement de surface | Présent, doit être usiné |
Force requise = réduction de la section transversale × limite d'élasticité du matériau × facteur de déformation (1,2--1,5 pour les sections irrégulières). Nous fournissons des calculs de force libre avec vos spécifications de matériaux et vos dimensions cibles. Pour les sections irrégulières, le facteur de déformation est plus élevé que pour les ronds en raison du travail de formation des coins.
Généralement 15 à 30 % de réduction de surface par passage pour les sections irrégulières. Plusieurs passes avec recuit intermédiaire peuvent être nécessaires pour des réductions plus importantes. Nous recommandons des essais de processus avec votre matériau spécifique et la géométrie de votre section.
Oui. L'extrémité de la pièce doit avoir un diamètre réduit pour passer à travers la matrice. FangRong propose des machines de pointage (réduction de tête) intégrées dans le cadre de la ligne de production.
Machines d'étirage à froid hydrauliques irrégulières standard : 30 à 60 jours. Machines sur mesure : 90 à 120 jours selon les spécifications. Les opérations dans deux usines permettent une production parallèle pour plusieurs commandes.
Alimentation 380 V, 50 à 60 Hz. Fondation en béton requise --- la conception du cadre précontraint signifie que la fondation ne supporte que le poids de la machine, pas les forces de traction (les forces sont contenues dans la structure du cadre fermé). Encombrement minimum au sol : dépend de la longueur de course. Nous fournissons des dessins de fondation avec le devis.
Oui. Notre équipe d'ingénierie fournit des recommandations sur la conception des matrices, la planification des séquences de réussite, la sélection de la lubrification et une assistance aux essais pendant la mise en service. Avec plus de 10 000 clients dans plus de 70 pays, nous avons rencontré et résolu pratiquement tous les problèmes de dessin de sections irrégulières.
Machine, groupe hydraulique, système de contrôle PLC avec IHM, porte-matrice standard, un ensemble d'outillage de démarrage, supervision de l'installation, mise en service et formation des opérateurs. Les matrices pour vos profils spécifiques sont proposées séparément en fonction de la géométrie et du matériau.
Standard : dépôt de 30 %, 70 % avant expédition.
12 mois à compter de la mise en service.
Plus de 10 000 clients dans plus de 70 pays. Nous pouvons fournir des références spécifiques à l’industrie sur demande.
Soumettre : le type et la qualité du matériau, les dimensions de la section de départ, le dessin de la section finie cible, le volume de production cible (pièces/jour ou tonnes/jour) et la longueur finie maximale. Nous vous répondrons avec le calcul de la force, la recommandation de modèle, les prix et le calendrier de livraison.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél