Produits
Produits

Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.

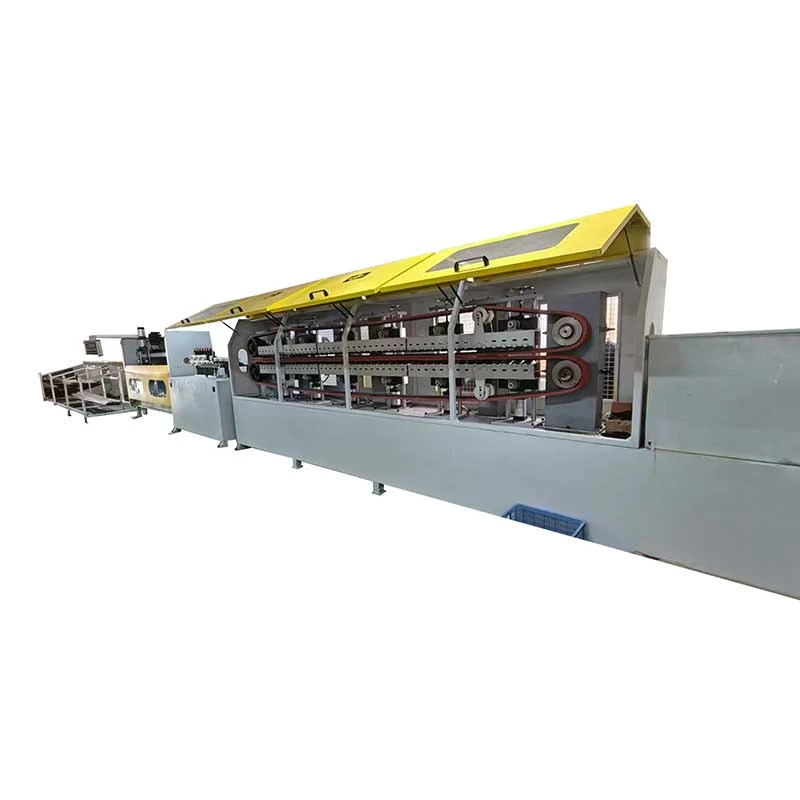
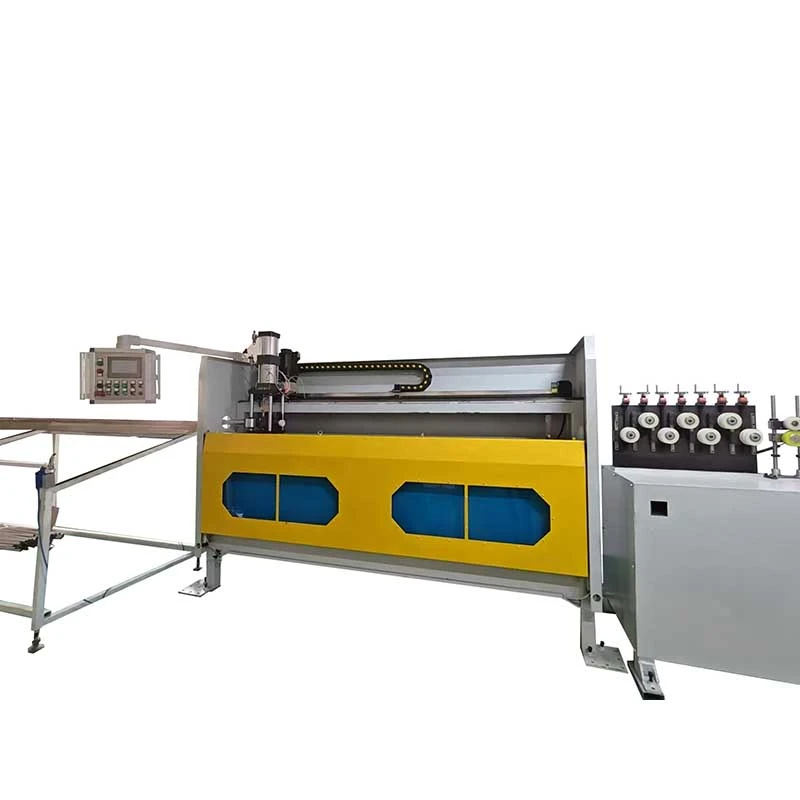
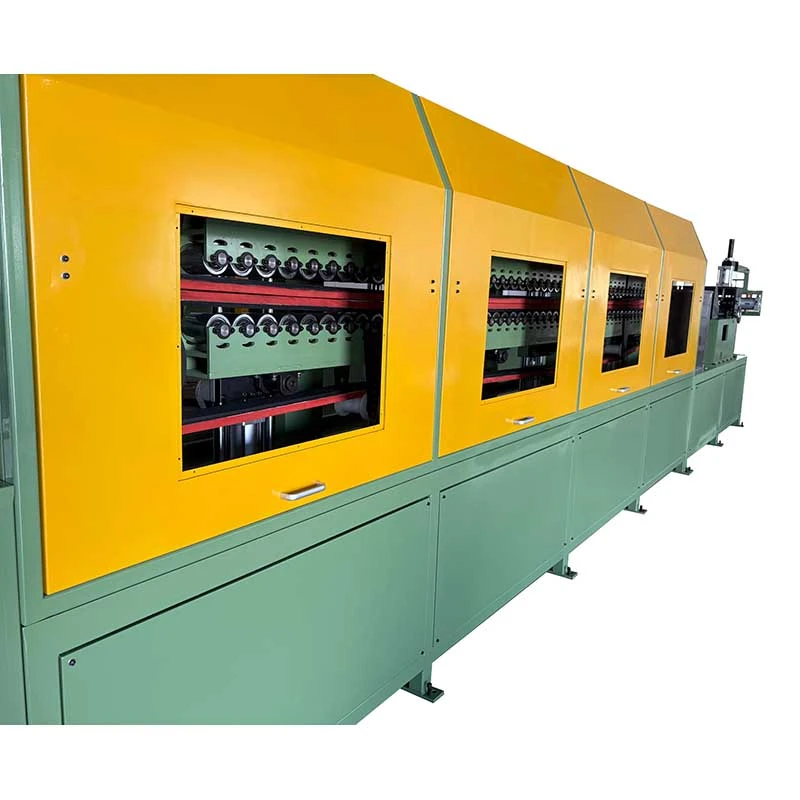
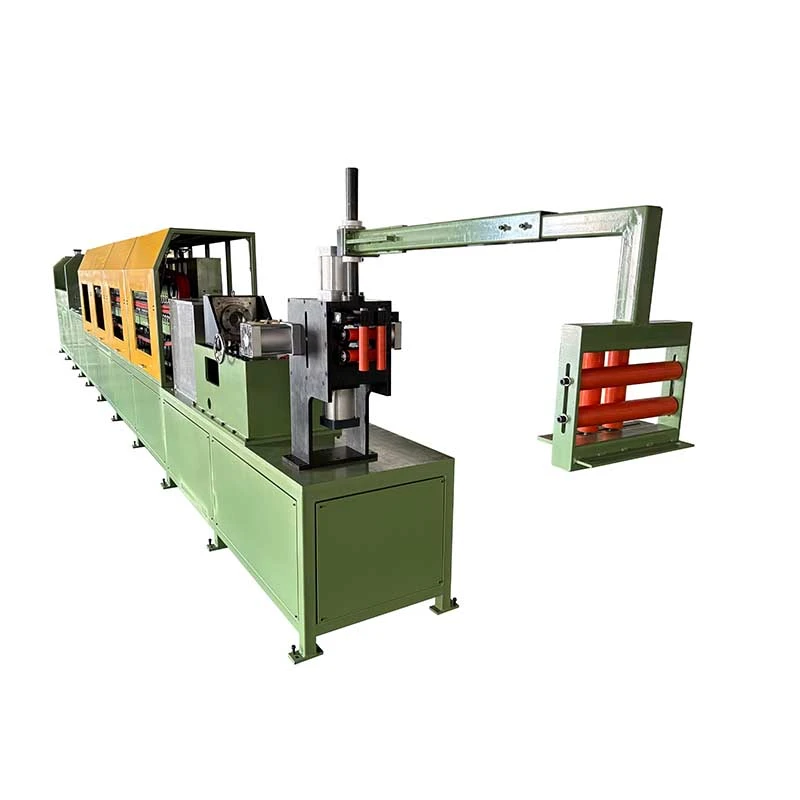
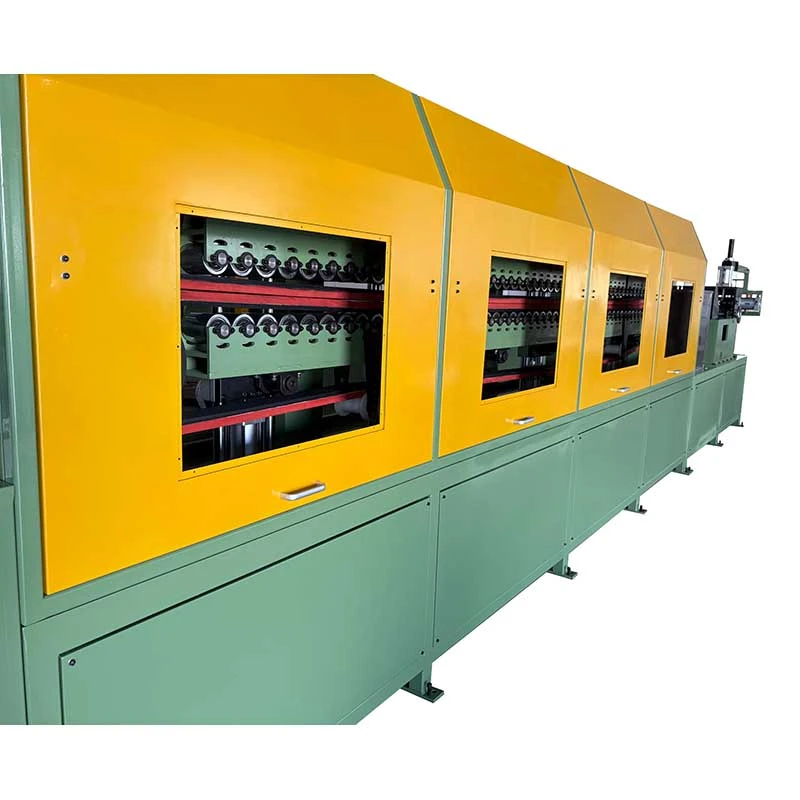
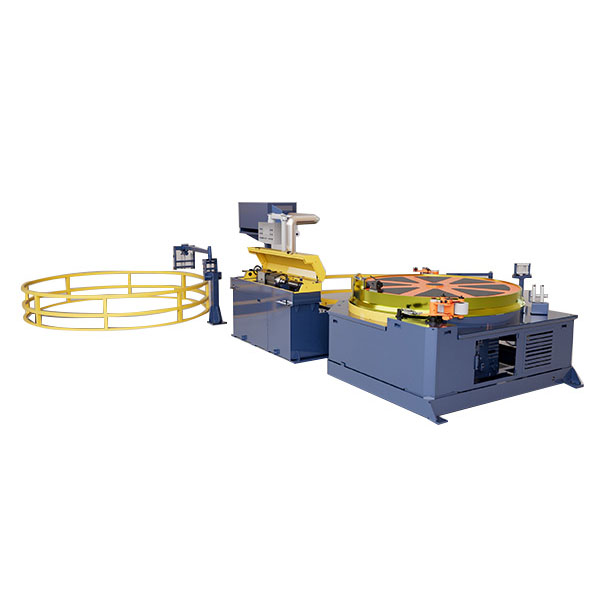
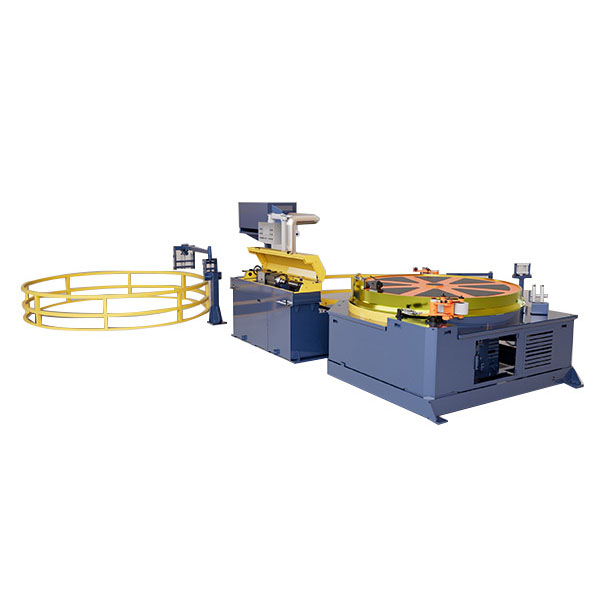
Machine d'étirage à froid automatique de type chenille avec bobineuse
  • Machine d'étirage à froid automatique de type chenille avec bobineuseMachine d'étirage à froid automatique de type chenille avec bobineuse
  • Machine d'étirage à froid automatique de type chenille avec bobineuseMachine d'étirage à froid automatique de type chenille avec bobineuse
  • Machine d'étirage à froid automatique de type chenille avec bobineuseMachine d'étirage à froid automatique de type chenille avec bobineuse
  • Machine d'étirage à froid automatique de type chenille avec bobineuseMachine d'étirage à froid automatique de type chenille avec bobineuse
  • Machine d'étirage à froid automatique de type chenille avec bobineuseMachine d'étirage à froid automatique de type chenille avec bobineuse

Machine d'étirage à froid automatique de type chenille avec bobineuse

LeMachine d'étirage à froid automatique de type chenille avec bobineuseest conçu pour l'étirage et l'enroulement continus detubes métalliques de petit diamètre. Avec des forces d'attraction de10 à 50 kNet accélère jusqu'à100 m/min, l'entraînement sur chenilles assure une traction stable et un fonctionnement continu. Il gère des diamètres de tubes deφ5–40 mmet alimente le matériau étiré directement dans la bobineuse, réduisant ainsidécoupe, manutention et stockage. Convient aux tubes en cuivre, en aluminium, en acier inoxydable et en acier au carbone utilisés dansCVC, automobile, électricité et ingénierie générale.

Notation: 5.0
(Nombre de notes: 1)

LeMachine d'étirage à froid automatique de type chenille avec bobineuseest conçu pour les fabricants qui doivent étirer en continu des tubes métalliques de petit diamètre et recevoir le produit fini en bobines plutôt qu'en longueurs droites. Il combine unsystème de dessin sur chenilles, support de matrice de précision, contrôle PLC et station de bobinage automatiquedans une seule ligne de production, éliminant ainsi les arrêts, déchargements, découpes et transferts manuels répétés entre les opérations d’étirage et de bobinage.

Cette configuration est particulièrement utile lorsque le produit est fourni en grandes longueurs continues pour le cintrage, la découpe de tubes en aval, la fabrication d'échangeurs de chaleur ou un étirage ultérieur. La série FR couvre les diamètres de tubes deφ5 à φ40 mm, avec des forces d'attraction de10 à 50 kNet des vitesses d'étirage maximales de80-100 m/min, en fonction du modèle et des conditions du processus.

Automatic crawler-type cold drawing machine to coilCrawler-type tube drawing machineContinuous cold drawing machine with coilerAutomatic tube coiling systemCrawler drawbench for small diameter tubes

Quel problème cette machine résout-elle ?

Les bancs de traction traditionnels à chaîne ou hydrauliques tirent le tube par mouvements individuels. La machine automatique d'étirage à froid sur chenilles avec bobineuse doit s'arrêter après chaque course afin que l'opérateur puisse réinitialiser, décharger ou transférer la pièce. Ce mode opératoire est acceptable pour les tubes droits courts, mais il devient inefficace lorsque le client a besoindes centaines ou des milliers de mètres de tubes continus de petit diamètre.

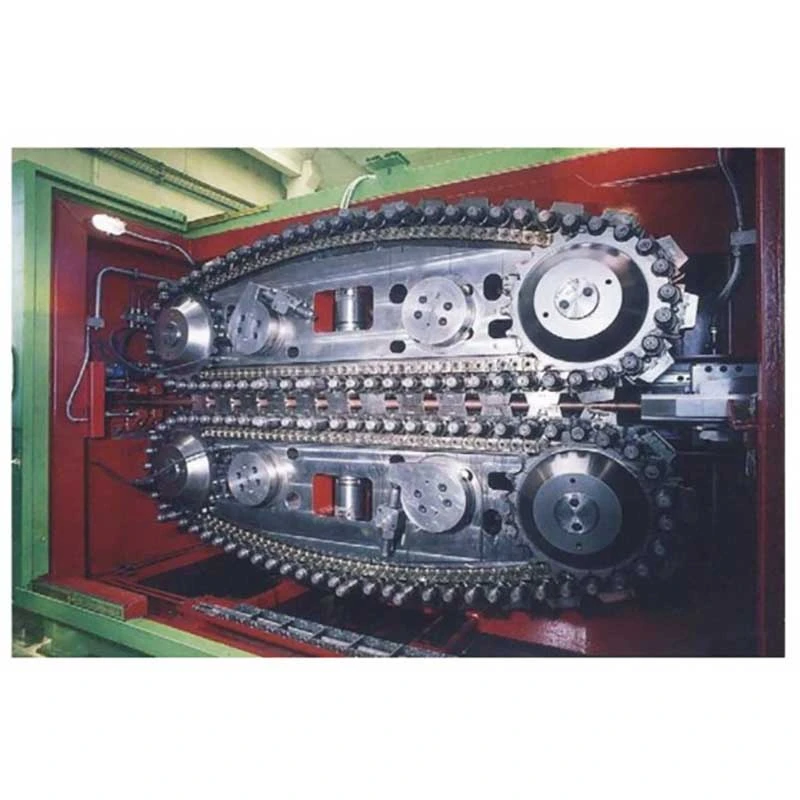
Le système à chenilles modifie la méthode de traction d'un mouvement de course intermittent àtraction par friction continue. Les chenilles supérieures et inférieures saisissent le tube sur une longue zone de contact et l'alimentent en continu à travers la matrice d'étirage. Le tube fini entre ensuite directement dans la bobineuse.

Le résultat n’est pas simplement une vitesse d’étirage plus élevée. Les principaux avantages de production sont moins d’étapes de manipulation, moins de stockage intermédiaire, une intervention réduite de l’opérateur et un format de produit fini pouvant être transféré directement au processus suivant.

Quand le dessin continu est important :Il est particulièrement utile pour les tubes de grande longueur en cuivre, en aluminium et en acier, où le volume de production et la livraison des bobines sont plus importants que la production de barres droites individuelles.

Quand cela compte moins :Si votre produit est toujours fourni sous forme de courtes longueurs droites et nécessite des changements fréquents entre des tailles de tubes très différentes, un banc d'étirage conventionnel peut être plus approprié. La sélection de la machine doit donc être basée sur le matériau, la réduction par passe, le diamètre fini, la longueur requise et le format de livraison plutôt que sur la seule vitesse.

Comment fonctionne le processus d'étirage et d'enroulement de type chenille

1. Alimentation par sonde :Le tube entrant est alimenté par un dérouleur ou un système d'alimentation en longueur droite et entre dans la machine par le guide d'entrée.

2. Matrice de dessin :Le tube passe à travers une matrice d'étirage de précision, réduisant le diamètre extérieur et contrôlant le profil dimensionnel fini. La conception des matrices et la lubrification ont un effet direct sur la force d’emboutissage, l’état de surface et la durée de vie de l’outil.

3. Tirage continu sur chenilles :Deux chenilles parallèles agrippent le tube avant ou autour de l'opération d'étirage. Plusieurs paires de vérins pneumatiques appliquent une pression contrôlée pour maintenir la friction entre les chenilles et le tube. Contrairement à un banc de traction à chaîne, la chenille n'a pas besoin d'être relâchée et réinitialisée après chaque course.

4. Dessin à vitesse variable :La vitesse d'étirage est réglable en continu dans la plage nominale. La vitesse de production réelle doit être sélectionnée en fonction de la résistance du matériau, de la taille du tube, du taux de réduction, de la lubrification et de la finition de surface requise plutôt que de simplement fonctionner à vitesse maximale.

5. Enroulement synchronisé :Le tube étiré entre dans la station de bobinage immédiatement après avoir quitté la section d'étirage. La vitesse d'enroulement suit la vitesse d'étirage pour contrôler la tension de la ligne et produire une bobine stable.

6. Changement de bobine :Lorsque la longueur de bobine prédéfinie ou la quantité de production est atteinte, le système de contrôle arrête la ligne pour le remplacement de la bobine et la bobine ou le tambour suivant peut être positionné pour la production.

7. Contrôle PLC et HMI :Le système de contrôle gère la vitesse d'étirage, le comptage des longueurs, l'opération de bobinage et le séquençage des changements de bobines, permettant à l'opérateur de surveiller l'ensemble du processus à partir d'un seul poste de contrôle.

Fonctionnalités clés pour les applications de production

Dessin continu jusqu'à 100 m/min

L'entraînement sur chenilles permet une traction continue au lieu de cycles de traction et d'arrêt répétés. FR-16 et FR-25 offrent des vitesses de dessin allant jusqu'à80 m/min, tandis que le FR-38 atteint jusqu'à100 m/min.

Pour un producteur de tubes en cuivre à grand volume fournissant de longs serpentins aux fabricants de systèmes CVC, ce principe de fonctionnement peut supprimer les temps d'arrêt associés aux courses répétées de l'établi. Cependant, la vitesse maximale n’est pas automatiquement la meilleure vitesse de production. Pour les nuances d'acier inoxydable difficiles ou les taux de réduction élevés, une vitesse inférieure avec une lubrification appropriée peut offrir une meilleure durée de vie de l'outil et une meilleure qualité de surface.

Contact à chenilles long pour une prise stable

La longueur de contact des chenilles varie de1800 à 3500 mm. Une zone de contact plus longue permet à la force de traction d'être répartie sur une plus grande longueur de tube, réduisant ainsi le risque de glissement des chenilles lorsqu'une force de traction plus élevée est requise.

Ce paramètre devient particulièrement important lors du traitement de matériaux plus durs, de tubes de plus grands diamètres ou de réductions plus élevées. Pour les tubes en cuivre souple avec une réduction modeste, la chenille la plus longue n'est pas nécessairement requise.

8 à 12 paires de vérins de serrage pneumatiques

La série FR utilise plusieurs paires de vérins pneumatiques pour contrôler la pression de serrage des chenilles. Le FR-16 utilise 8 paires, le FR-25 utilise 10 paires et le FR-38 utilise 12 paires.

Le but est de maintenir une adhérence par friction suffisante le long de la zone d'étirage sans compter sur une pression excessive en un seul point. Un réglage correct de la pression est important car une pression insuffisante peut provoquer un glissement, tandis qu'une pression excessive peut marquer ou déformer la surface du tube.

Enroulement intégré au lieu d'une manipulation séparée

Le tube fini est enroulé directement sur une bobine ou un tambour après étirage. Ceci est utile pour les tubes CVC, de réfrigération et automobiles où les processus en aval nécessitent souvent un matériau continu et long.

Un producteur de tubes en cuivre utilisant un FR-38 pour les tubes de climatisation peut donc transférer la bobine finie directement vers une production ultérieure de découpe, de pliage ou d'échangeur de chaleur au lieu de d'abord couper le matériau en longueurs droites, de le regrouper puis de l'introduire dans un autre processus.

Sélection du modèle basée sur les exigences réelles du dessin

Les trois modèles standards couvrent différentes exigences en matière de diamètre et de force d'étirage. La sélection d'un modèle plus grand simplement parce qu'il offre une vitesse maximale plus élevée peut augmenter les coûts d'équipement et d'énergie sans améliorer la production si la taille et la réduction du tube requises sont petites.

Spécifications techniques

Modèle FR-16 FR-25 FR-38
Plage de diamètres de tubes φ5-φ16 millimètres φ10-φ25 millimètres φ10-φ40 millimètres
Force de dessin 10 kN 30 kN 50 kN
Puissance du moteur principal 15 kW 22 kW 37 kW
Vitesse de dessin 0-80 m/min 0-80 m/min 0-100 m/min
Paires de cylindres pneumatiques 8 paires 10 paires 12 paires
Largeur des chenilles 80 millimètres 100 millimètres 120 millimètres
Longueur du contact sur chenilles 1800 millimètres 2500 millimètres 3500 millimètres
Station d'enroulement Intégré Intégré Intégré

Sélection du modèle :FR-16 convient aux tubes de plus petite taille jusqu'à φ16 mm ; FR-25 fournit une force d'étirage plus élevée pour les applications de φ10 à φ25 mm ; Le FR-38 est destiné aux tubes de plus grande taille jusqu'à φ40 mm et aux applications nécessitant une force d'étirage jusqu'à 50 kN. La sélection finale doit être confirmée à partir du diamètre de départ, du diamètre fini, de la qualité du matériau, de la réduction par passe, de la méthode de lubrification et du rendement de production requis.

Applications et scénarios d'utilisation par les clients

Tubes CVC et réfrigération

Matériaux typiques :Tubes en cuivre et en aluminium pour serpentins de climatisation, systèmes de réfrigération, condenseurs et évaporateurs.

Scénario client :Un fabricant de tubes en cuivre utilise un banc de traction sur chenilles FR-38 avec enroulement intégré pour produire de longs tubes de climatisation. Le processus d'étirage continu permet au tube étiré d'entrer directement dans la bobineuse, réduisant ainsi le besoin de découpe intermédiaire et de transfert manuel avant l'opération de production suivante.

Pour cette application, la vitesse d’étirage et la stabilité de la bobine sont généralement plus importantes que la seule force d’étirage maximale. La lubrification, l'état de la matrice et la tolérance dimensionnelle finale doivent être évalués ainsi que les exigences de sortie.

Tubes automobiles

Matériaux typiques :Tubes en acier au carbone, en acier inoxydable, en cuivre et en aluminium pour conduites de frein, systèmes de carburant et systèmes de climatisation des véhicules.

Scénario client :Un fournisseur de tubes automobiles utilise un FR-25 pour la production continue de tubes enroulés de petit diamètre. Le système de traction sur chenilles évite les accélérations et décélérations répétées associées à l'étirage intermittent, aidant ainsi le producteur à maintenir un processus continu plus stable avant la découpe et le formage en aval.

Pour les tubes automobiles, l'état de surface et la cohérence dimensionnelle peuvent être plus importants que l'obtention de la vitesse de ligne la plus élevée possible, car les défauts peuvent devenir coûteux après le pliage, l'évasement ou l'assemblage.

Tubes médicaux et d'instrumentation

Matériaux typiques :Acier inoxydable et autres alliages de précision utilisés pour les tubes de petit diamètre et les composants d'instrumentation.

Scénario client :Un fabricant de dispositifs médicaux utilise un FR-16 pour dessiner des tubes en acier inoxydable de petit diamètre en vue d'une découpe et d'un assemblage ultérieurs. Le processus continu convient lorsque des longueurs de tube longues et constantes sont nécessaires avant que le matériau ne soit coupé en composants individuels.

Pour les applications médicales et d'instrumentation, la vitesse maximale est généralement moins importante que le contrôle dimensionnel, l'état de surface, la stabilité de l'outillage et l'inspection qualité traçable.

Génie électrique et général

De petits tubes de cuivre, d'aluminium et d'acier peuvent être étirés et enroulés pour des composants électriques, des instruments, des composants de transfert de chaleur et d'autres produits techniques. La configuration de bobinage intégrée est particulièrement utile lorsque le processus suivant peut accepter un matériau en bobine continue.

Fourniture et configuration standard

L'ensemble standard de la machine comprend lesystème de dessin sur chenilles, moteur principal, boîte de vitesses, porte-matrice, système de serrage pneumatique, station de bobinage intégrée, armoire de commande PLC avec IHM et composants de machine standard.

Les matrices d'étirage pour des tailles de tubes spécifiques sont normalement sélectionnées en fonction du matériau et du calendrier de passage du client et peuvent être proposées séparément. Des dérouleurs, des équipements d'alimentation supplémentaires, des tambours d'enroulement spéciaux, des automatisations personnalisées et d'autres équipements en amont ou en aval peuvent être configurés en fonction de la ligne de production.

Conditions commerciales : MOQ, prix et livraison

MOQ 1 ensemble de machines complet
Tarification basée sur la quantité 1 ensemble/2-4 ensembles/5+ ensembles ; le prix unitaire final est indiqué en fonction du modèle, de la configuration et de la quantité commandée
Terme commercial Port FOB de Shenzhen, Chine ; autres Incoterms disponibles par accord
Conditions de paiement Acompte de 30% après confirmation de commande ; Solde de 70 % avant expédition après test d'acceptation en usine
Délai de commande standard FR-16 / FR-25 : environ 30 à 60 jours ; FR-38 et configurations personnalisées : environ 60 à 90 jours
Commande accélérée Une production prioritaire peut être organisée en fonction de la capacité et de la configuration de l’usine. La date de livraison accélérée doit être confirmée dans le devis commercial avant la passation de la commande.
Garantie 12 mois à compter de la mise en service

Important:Le délai de livraison commence après confirmation des spécifications techniques, des exigences de dessin et des conditions commerciales. Les matrices personnalisées, l'automatisation spéciale, les composants électriques importés et les exigences de test spécifiques au client peuvent affecter le calendrier de livraison final.

Ingénierie et contrôle qualité

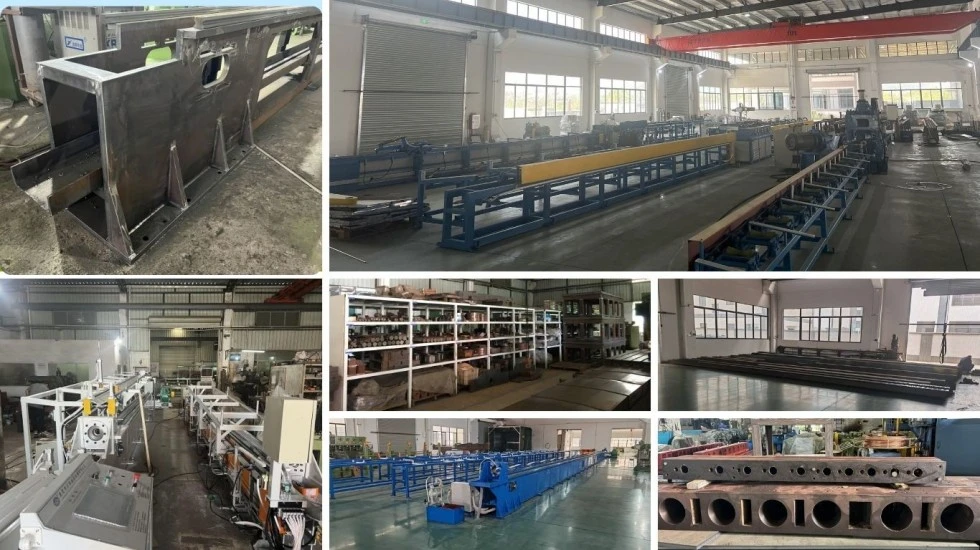
FangRong cold drawing machine manufacturing workshop

La machine d'étirage à froid automatique sur chenilles avec bobineuse est conçue en fonction du processus d'étirage de tube réel du client plutôt que sélectionnée uniquement en fonction du diamètre nominal du tube. Avant la production, l'équipe technique peut évaluer lequalité du matériau, taille de départ, taille finie, rapport de réduction, force d'étirage requise, vitesse de production et exigences d'enroulement.

Processus de production

Cold drawing machine production process

1. Ingénierie des procédés :Confirmez le matériau du tube, les dimensions, la disposition des matrices, la configuration des chenilles et les exigences d'enroulement.

2. Inspection des matériaux :Inspectez l'acier clé, les arbres, les engrenages, les composants de chenille et autres pièces porteuses avant l'usinage.

3. Usinage de précision :Machiner les châssis de chenilles et les principaux composants mécaniques selon les dessins techniques et les tolérances requises.

4. Assemblage mécanique :Assemblez l'entraînement sur chenilles, la boîte de vitesses, le système de serrage pneumatique, le porte-matrice et le système d'enroulement.

5. Intégration électrique :Installez l'API, l'IHM, les capteurs, les moteurs et les composants de contrôle et complétez le câblage de la machine.

6. Mise en service de l'automate :Vérifiez le contrôle de la vitesse d'étirage, le comptage des longueurs, la synchronisation de l'enroulement et la séquence de changement de bobine.

7. Tests en usine :La machine est soumise à des tests de fonctionnement au ralenti et de charge. Lorsque des échantillons de tubes clients sont disponibles, les performances d’étirage et d’enroulement peuvent être vérifiées à l’aide du matériau réel.

8. Inspection finale :Vérifier les dimensions de la machine, les fonctions électriques, le fonctionnement pneumatique, la lubrification, les dispositifs de sécurité et l'état de la bobine finie.

9. Emballage d'exportation :La machine est emballée conformément aux exigences de transport à l'étranger, avec une protection contre l'humidité, la corrosion et les dommages liés à la manipulation.

Pourquoi FangRong pour les établis de type chenille

FangRong drawbench manufacturing and engineering

Ingénierie sur établi depuis 1998.FangRong se concentre sur l'étirage à froid et les équipements de formage des métaux associés depuis plus de deux décennies. L'expérience en ingénierie de l'entreprise comprend un partenariat taïwanais en matière d'équipement de dessin et un développement de fabrication indépendant ultérieur.

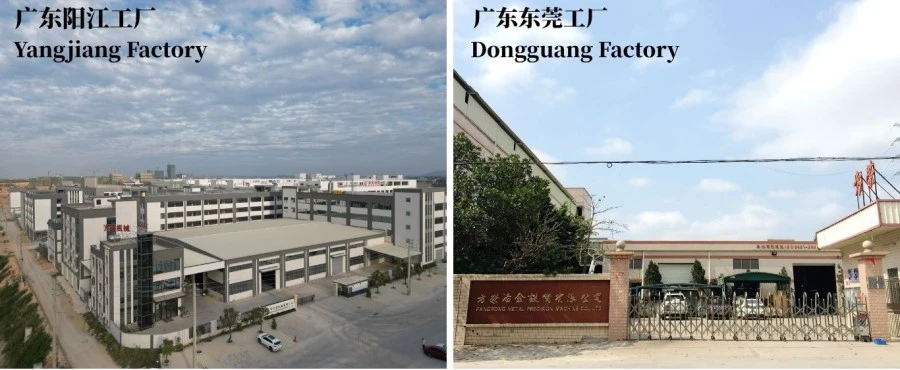
Deux usines de fabrication.Les installations de production de Dongguan et de Yangjiang prennent en charge la fabrication mécanique, l'assemblage, les tests et la livraison d'équipements pour différents volumes de commandes.

Expérience d'installation internationale.Les équipements FangRong ont été fournis à des clients dans plus de 70 pays, offrant une expérience pratique avec différents matériaux de tubes, exigences de production et conditions d'usine.

Tests d'acceptation en usine.Les principales fonctions opérationnelles sont vérifiées avant expédition. Pour les projets dans lesquels des échantillons clients sont fournis à l'avance, le processus d'étirage et d'enroulement peut être testé par rapport au matériau de production réel.

Support technique basé sur les applications.L'équipe technique peut vous aider dans la sélection des matrices, le calcul de la force d'étirage, la planification du calendrier de passage, la configuration des chenilles, la configuration de la machine et les exigences de bobinage. Ceci est particulièrement important lors du remplacement d'un établi intermittent par une ligne de dessin continue.

Certifications et normes applicables

FangRong cold drawing machine certifications

ISO 9001:2015— Système de gestion de la qualité couvrant la conception, la production, l'installation et le service. Certificat n° UQ231211R1.

Marquage CE— Les machines FR standard sont fournies avec une documentation de conformité CE applicable à la configuration de la machine et aux exigences européennes pertinentes. L'évaluation de la sécurité des machines est basée sur les exigences applicables deDirective 2006/42/CEet les normes harmonisées associées.

Inspection SGS— Une inspection par un tiers peut être organisée pour les spécifications, les performances et les exigences de sécurité convenues de la machine.

Portefeuille de brevets— FangRong a développé des technologies brevetées relatives aux équipements d'étirage, aux supports de matrices, aux mécanismes de tension et à d'autres composants de formage des métaux.

Note:La conformité CE dépend de la configuration. Si la machine est importée dans l'UE, le dossier technique final, la déclaration de conformité, les dispositifs de sécurité et la configuration électrique doivent être confirmés pour la machine exacte fournie. La documentation UKCA et d’autres exigences spécifiques au marché peuvent être discutées avant la production.

Emballage et expédition

Cold drawing machine export packaging and shipping

La machine automatique d'étirage à froid de type chenille pour bobiner est préparée pour l'expédition internationale avec un emballage et une protection orientés vers l'exportation pour les composants mécaniques, électriques et pneumatiques. La méthode d'emballage finale dépend des dimensions de la machine, de l'itinéraire d'expédition et du fait que l'équipement soit expédié sous forme de machine complète ou en sections séparées.

Pour les projets à l'étranger, la liste de colisage, les dimensions de la machine, le poids brut et les modalités de chargement sont confirmés avant l'expédition afin que l'acheteur puisse préparer à l'avance le dédouanement, le transport intérieur et l'équipement de déchargement en usine.

Foire aux questions

Q1 : Comment choisir entre FR-16, FR-25 et FR-38 ?

Commencez par le diamètre réel du tube et la force d'étirage plutôt que par la vitesse maximale. FR-16 couvre φ5-φ16 mm et fournit 10 kN ; FR-25 couvre φ10-φ25 mm et fournit 30 kN ; FR-38 couvre φ10-φ40 mm et fournit 50 kN. La résistance du matériau, le diamètre initial, le diamètre fini et la réduction par passe doivent également être pris en compte.

Q2 : La machine d'étirage à froid automatique de type chenille pour étirer le cuivre et l'acier inoxydable sur la même machine ?

Oui, la série FR peut être configurée pour le cuivre, l'aluminium, l'acier inoxydable, l'acier au carbone et certains alliages spéciaux. Cependant, il ne faut pas supposer que la même machine utilise des matrices, des paramètres de lubrification ou d’étirage identiques pour chaque matériau. Les matériaux plus durs nécessitent généralement plus de force d’étirage et un contrôle plus étroit de la réduction et de la lubrification.

Q3 : 100 m/min est-elle la vitesse de production normale ?

N° 100 m/min est la vitesse nominale maximale du FR-38 dans des conditions de processus appropriées. La vitesse de production réelle dépend du matériau, des dimensions du tube, de la réduction, de la conception de la matrice, de la lubrification, des exigences de surface et des conditions d'enroulement. L'exécution à la vitesse maximale n'est utile que lorsque le processus complet peut maintenir une qualité stable à cette vitesse.

Q4 : Quel est l'avantage de la transmission sur chenilles par rapport à un banc de traction hydraulique ?

La principale différence réside dans la méthode de tirage. Un banc de traction conventionnel tire par coups, tandis que le système à chenilles fournit une traction continue basée sur la friction. Ceci est avantageux pour les longs tubes continus car cela réduit les cycles d'arrêt-démarrage et permet au produit étiré d'entrer directement dans la bobineuse.

Q5 : Les chenilles marqueront-elles la surface du tube ?

Une pression de chenille appropriée, l'état de la chenille, l'alignement et la lubrification du processus sont importants. Une pression de serrage excessive peut endommager les surfaces sensibles, tandis qu'une pression insuffisante peut provoquer un glissement. Le système de serrage doit donc être ajusté en fonction du matériau du tube et des exigences de surface plutôt que d'appliquer simplement une pression maximale.

Q6 : Quelles informations dois-je fournir pour un devis ?

Veuillez fournir lequalité du matériau, diamètre de départ du tube, diamètre fini, épaisseur de paroi du tube le cas échéant, vitesse d'étirage requise, production cible, dimensions de la bobine et alimentation disponible. Un échantillon de dessin ou un calendrier de passes existant est également utile. Ces paramètres permettent de vérifier la force d'étirage requise et le modèle de machine avant l'offre.

Q7 : La machine standard comprend-elle des matrices d’étirage ?

La machine standard comprend le système d'étirage et le porte-matrice. Les matrices pour des tailles de tubes spécifiques sont sélectionnées en fonction du matériau et des dimensions du client et sont normalement proposées en fonction du processus de dessin requis.

Q8 : La machine peut-elle produire des bobines automatiquement ?

Oui. La configuration de la série FR comprend une station de bobinage intégrée. La bobineuse suit la vitesse de la ligne de dessin et enroule le tube fini sur la bobine ou le tambour spécifié. Les exigences en matière de longueur, de tension et de changement de bobine doivent être confirmées lors des spécifications techniques.

Q9 : Quel est le MOQ et comment la quantité affecte-t-elle le prix ?

Le MOQ standard est1 ensemble de machines complet. Des devis basés sur la quantité peuvent être préparés pour1 ensemble, 2-4 ensembles et 5+ ensembles. Le prix unitaire final dépend non seulement de la quantité mais également du modèle sélectionné, de l'outillage, de la configuration du bobinage, de l'automatisation et des exigences spécifiques du client.

Q10 : Quel est le port d’expédition FOB ?

La cotation FOB standard est basée surPort de Shenzhen, Chine. Si votre arrangement logistique nécessite un autre port chinois, les conditions d'expédition et les frais de transport intérieur peuvent être recalculés dans le devis.

Q11 : Combien de temps prend une commande standard ?

Les commandes standard FR-16 et FR-25 nécessitent généralement30-60 jours. Le FR-38 et les machines avec des configurations personnalisées nécessitent généralement60-90 jours. Le délai de livraison confirmé commence une fois que les spécifications techniques et les détails de la commande sont finalisés.

Q12 : Pouvez-vous gérer une commande urgente ?

Une production prioritaire peut être discutée pour des projets urgents. Une commande accélérée est soumise à la capacité actuelle de l’usine, à la disponibilité des composants et à la configuration de la machine. La date de livraison accélérée doit être confirmée par écrit dans l’offre commerciale avant la passation de la commande.

Q13 : Quelles conditions de paiement sont disponibles ?

Les modalités de paiement standard sontDépôt de 30 % après confirmation de commande et solde de 70 % avant expédition après test d'acceptation en usine. Des termes alternatifs peuvent être discutés pour les projets qualifiés.

Q14 : Quelle inspection est effectuée avant expédition ?

La machine est vérifiée pour le fonctionnement mécanique, les fonctions électriques, le serrage pneumatique, le contrôle de la vitesse d'étirage, la synchronisation des enroulements, les fonctions de sécurité et l'assemblage global. Lorsque des échantillons de tubes du client sont fournis, des tests d'étirage et d'enroulement réels peuvent être organisés avant expédition.

Q15 : Fournissez-vous une formation d’installation et d’opérateur ?

Oui. FangRong peut fournir des conseils d'installation, une assistance à la mise en service et une formation des opérateurs. La formation peut couvrir le fonctionnement de la machine, le changement de matrice, la maintenance de routine, le réglage des chenilles et le diagnostic de base des pannes. Les modalités exactes du service sont confirmées en fonction du projet et de la destination.

Q16 : Quelle garantie et quelle assistance en matière de pièces de rechange sont fournies ?

La période de garantie standard est12 mois à compter de la mise en service. Des pièces de rechange courantes telles que des composants de chenille, des engrenages, des joints et des capteurs peuvent être fournies en fonction de la configuration de la machine. Une assistance technique à distance est également disponible pour les problèmes d’exploitation et de maintenance.

Q17 : Pouvez-vous tester la machine avec notre tube réel avant l’expédition ?

Oui, lorsque le client peut fournir à l’avance le matériau du tube représentatif et les informations de dessin requises. Les tests avec le matériau réel sont particulièrement utiles pour les nouvelles applications car ils permettent d'évaluer la force d'étirage, la vitesse, la lubrification, l'état de surface et les performances d'enroulement avant la livraison.

Q18 : Quelle préparation en usine est requise avant l’installation ?

L'acheteur doit préparer les fondations requises, les positions d'ancrage, l'alimentation électrique, l'air comprimé, le système de lubrification et l'équipement de manutention en fonction de la configuration finale de la machine. FangRong peut fournir des dessins de fondations, des informations sur les boulons d'ancrage et les exigences d'installation avant expédition.

envoyer une demande
Informations de contact
Parlez-nous de votre matériel, des spécifications de votre produit, de votre processus de production et de vos exigences en matière d'équipement. FangRong peut discuter de la machine d'étirage à froid, des matrices d'étirage, de la machine de redressage et des solutions personnalisées adaptées à votre application.
Notation:
5.0
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter