Produits
Produits

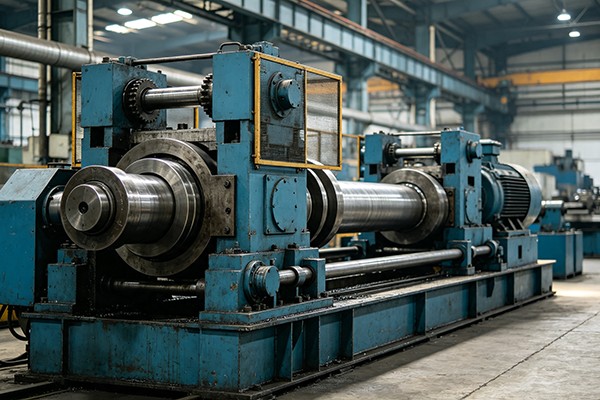
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.

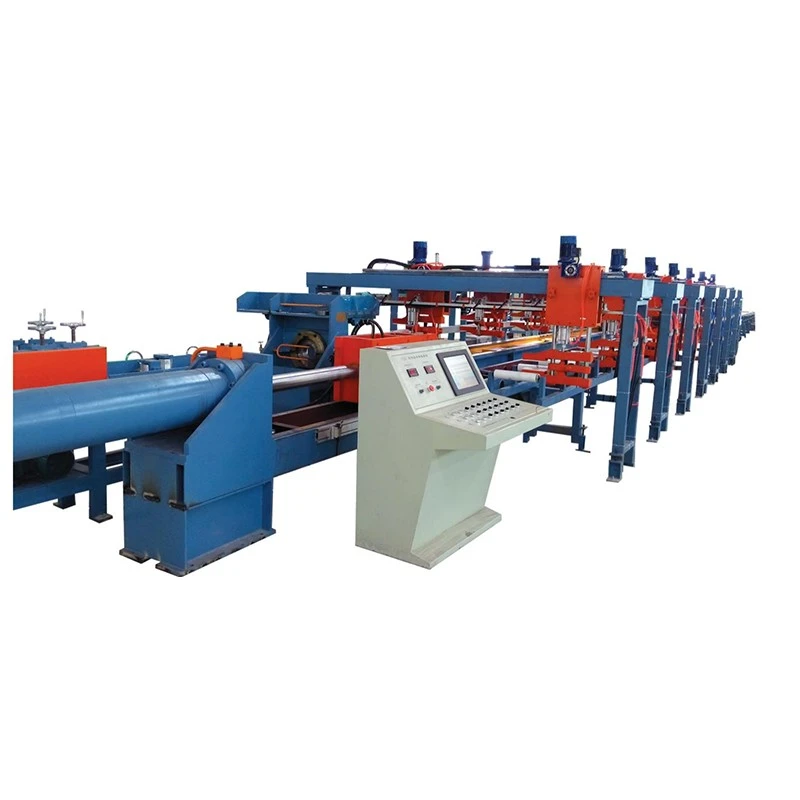
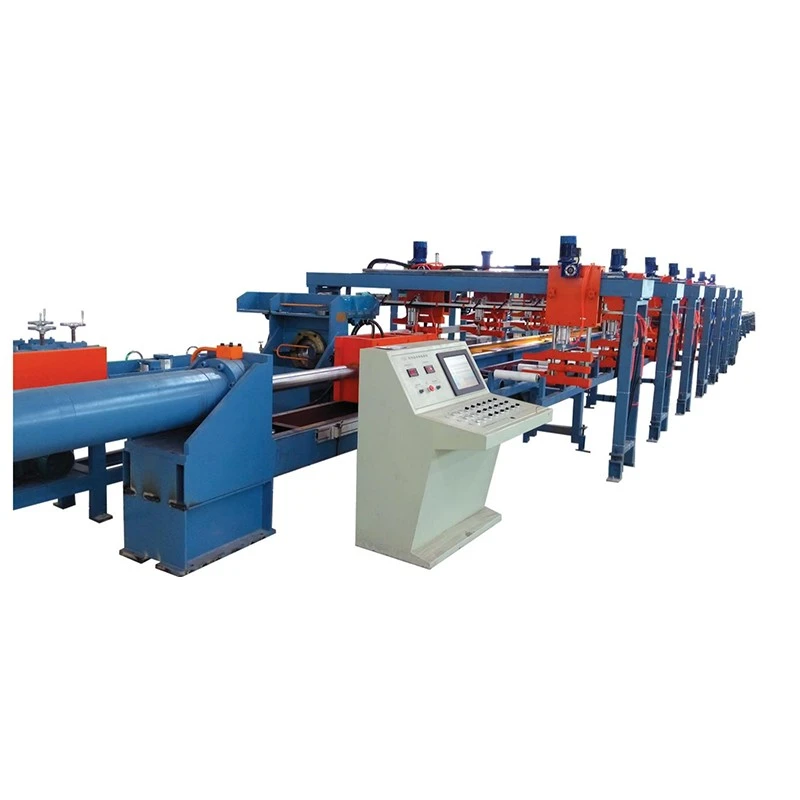
Machine de dessin hydraulique de barre omnibus
  • Machine de dessin hydraulique de barre omnibusMachine de dessin hydraulique de barre omnibus
  • Machine de dessin hydraulique de barre omnibusMachine de dessin hydraulique de barre omnibus

Machine de dessin hydraulique de barre omnibus

LeMachine de dessin hydraulique de barre omnibusest conçu pour l'étirage à froidjeux de barres en cuivre et en aluminium, améliorant la précision dimensionnelle, la finition de surface et la dureté. Les forces d'étirage vont de10 à 100 tonnes, avec des longueurs de tirage de6 à 12 met des vitesses de2 à 12 m/min. Il gère les jeux de barres en cuivre de40×2 mm à 400×30 mm. Le contrôle de la force hydraulique et la vitesse variable assurent un étirage stable avec des défauts de surface réduits. Convient pourdistribution d'énergie, transformateurs, appareillage de commutation et équipements électriques.

Notation: 5.0
(Nombre de notes: 1)

LeMachine de dessin hydraulique de barre omnibus, également appelé banc d'étirage de barres omnibus en cuivre ou machine d'étirage de barres omnibus hydraulique, est conçu pour l'étirage à froid des barres plates en cuivre et en aluminium après extrusion ou coulée. Le vérin hydraulique tire la pièce à travers une matrice de précision pour réduire la largeur et l'épaisseur, améliorer la cohérence dimensionnelle, affiner la surface et augmenter la résistance grâce au travail à froid.

La série FR de FangRong comprendFR-10T, FR-20T, FR-30T, FR-50T et FR-100T, couvrant des forces de traction de 10 à 100 tonnes. Selon le modèle, la machine manipule des jeux de barres de15 à 400 mm de largeur, 2 à 30 mm d'épaisseur et 6 à 12 m de longueur utile d'étirage. Il est principalement utilisé pour les barres omnibus en cuivre et en aluminium pour les appareillages de commutation, les équipements de distribution, les transformateurs, les connecteurs électriques et autres applications électriques.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Comment fonctionne le processus de dessin des barres omnibus

La machine de dessin hydraulique de barres omnibus utilise un processus de tirage hydraulique. La conception réelle de la matrice, la réduction par passe et la force d'étirage doivent être déterminées à partir de la section de départ, de la section cible, de l'état du matériau et des propriétés requises plutôt qu'à partir de la seule taille du jeu de barres.

1. Chargement de la pièce
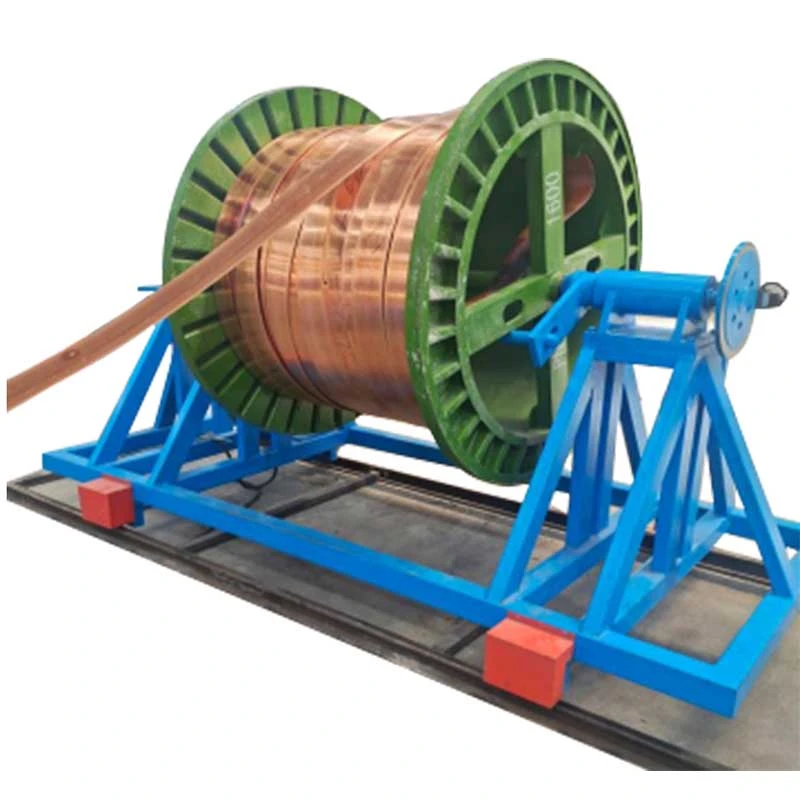
Le jeu de barres en cuivre ou en aluminium extrudé ou moulé est positionné sur le râtelier d'alimentation. L'extrémité avant est pointue ou réduite pour pouvoir entrer dans la matrice d'étirage.

2. Entrée de matrice
L'extrémité préparée passe à travers une filière conçue pour la section finale requise. Pour les profils de jeu de barres non standard, le porte-filière et l'outillage peuvent être configurés pour correspondre à la section.

3. Dessin hydraulique
Le vérin hydraulique tire le jeu de barres à travers la matrice avec une force contrôlée. Les tailles d'alésage des cylindres de la série FR vont de125 à 280 millimètres, avec des diamètres de tige de piston de70 à 140 mm.

4. Contrôle de la vitesse de dessin
La vitesse de dessin est réglable de2 à 12 m/min. Une vitesse plus faible peut être préférable pour les réductions importantes, les sections difficiles ou les conditions de processus nécessitant un contrôle plus étroit, tandis que les lignes de production stables peuvent utiliser un réglage plus élevé lorsque l'outillage et le système de lubrification le permettent.

5. Course de retour
Après la course d'étirage, le chariot revient pour le cycle suivant jusqu'à 20 m/min sur les modèles plus petits et jusqu'à 15 m/min sur le FR-100T.

6. Redressage si nécessaire
Une unité de redressage en option peut être ajoutée lorsque le processus en aval nécessite un contrôle plus strict de l'arc ou de la torsion.

L'API peut contrôler les séquences d'étirage et de retour, tandis que l'IHM permet aux opérateurs de définir et de surveiller les paramètres de fonctionnement tels que la vitesse d'étirage et la longueur de course.

Quels problèmes résout-il ?

Tolérance dimensionnelle lâche après extrusion
L'extrusion seule peut ne pas fournir la tolérance de largeur et d'épaisseur requise pour les composants électriques de précision. L'étirage à travers une matrice calibrée permet une réduction contrôlée de la section transversale et améliore la cohérence dimensionnelle le long de la barre.

Défauts de surface du processus précédent
Les surfaces extrudées peuvent contenir des marques ou des irrégularités qui deviennent inacceptables pour les barres omnibus exposées ou les composants de contact de précision. Des outils de dessin et une lubrification correctement sélectionnés peuvent améliorer la surface finie.

Faible dureté ou résistance insuffisante
L'étirage à froid introduit l'écrouissage. Cela peut augmenter la dureté et la résistance à la traction et aider un jeu de barres à conserver sa forme lors d'un pliage, d'un assemblage ou d'un enroulement ultérieur. Le changement exact des propriétés mécaniques dépend de la réduction et de l'état du matériau.

Variation de section
Une matrice d'étirage de précision contrôle la section finie de manière plus cohérente que de s'appuyer uniquement sur l'extrusion, ce qui est important lorsque les barres omnibus doivent s'adapter à des dégagements fixes, des bornes, des isolateurs ou des assemblages électriques.

Opérations de dessin manuelles répétées
L'actionnement hydraulique fournit des cycles de traction et de retour programmables, réduisant ainsi l'intervention manuelle par rapport aux équipements à commande manuelle ou à entraînement mécanique.

Principales fonctionnalités et là où elles sont importantes

Contrôle de section précis
L’intérêt principal du processus de dessin est la correction dimensionnelle plutôt que la simple augmentation de la force de traction. Cela est particulièrement utile lorsque la section extrudée est proche de la taille finale requise mais ne respecte pas systématiquement la tolérance requise pour l'assemblage ou les composants électriques.

Vitesse d'étirage réglable de 2 à 12 m/min
La vitesse variable permet à l'opérateur d'adapter le processus au matériau, à la géométrie de la section, à la réduction et à l'état de l'outillage. La vitesse maximale n’est pas automatiquement le meilleur réglage de production ; la qualité de la surface, la température de la matrice et la lubrification affectent également la vitesse utilisable.

Force de traction de 10 à 100 tonnes
Le tonnage requis dépend de la résistance du matériau, de la réduction, des conditions de contact et de la géométrie de la section. Une barre omnibus plus large ne nécessite pas nécessairement la même force qu'une barre plus étroite de section transversale égale, la sélection du modèle doit donc être basée sur un calcul réel de la force d'étirage.

Longueur de tirage efficace de 6 à 12 m
Cette gamme couvre de nombreuses applications de production de jeux de barres droits. Des courses plus longues peuvent être envisagées lorsque la longueur du produit fini ou l’agencement de la production l’exigent.

Contrôle de la force hydraulique
Le système hydraulique fournit une force de traction contrôlée tout au long de la course. Ceci est particulièrement utile pour les grandes sections de cuivre et les processus où des changements brusques de la force de traction peuvent affecter la qualité de la surface ou la durée de vie de l'outillage.

Contrôle PLC et IHM
Le contrôle programmable peut gérer la course de dessin, la course de retour et la séquence de cycle. Il est utile pour la production répétée car les opérateurs peuvent travailler avec des paramètres de processus définis plutôt que de contrôler manuellement chaque course.

Lissage et intégration de lignes en option
Pour les usines traitant les barres omnibus via plusieurs opérations en aval, la machine d'étirage peut être configurée avec un équipement d'alimentation, de redressage ou tout autre équipement de manutention pour réduire la manipulation intermédiaire.

Spécifications techniques

La sélection du modèle doit commencer par lelargeur et épaisseur de départ, largeur et épaisseur cibles, qualité de cuivre ou d'aluminium, réduction par passe, longueur d'étirage requise et rendement de production attendu. Le tonnage nominal doit ensuite être vérifié par rapport à la force de traction calculée.

Modèle FR-10T FR-20T FR-30T FR-50T FR-100T
Force de traction (tonnes) 10 20 30 50 100
Largeur du jeu de barres (mm) 40 15-60 20-120 30-180 30-400
Épaisseur du jeu de barres (mm) 2-5 2-10 2-20 2-30 3-30
Longueur de dessin efficace (m) 6-12 6-12 6-12 6-12 6-12
Diamètre d'alésage du cylindre (mm) 125 150 180 200 280
Diamètre de la tige de piston (mm) 70 80 90 100 140
Vitesse de dessin (m/min) 2-12 2-12 2-12 2-12 2-12
Vitesse de retour (m/min) 5-20 5-20 5-20 5-20 5-15
Puissance du moteur principal (kW) 22 45 55 75 75 × 2
Pression du système (kgf/cm²) 140 170 230 210 250

Tous les modèles de la série FR sont principalement conçus pour les barres omnibus en cuivre et en aluminium. Des porte-filières personnalisés, des courses d'étirage plus longues, des gammes spéciales de largeur/épaisseur, des systèmes d'alimentation et des équipements de redressage peuvent être envisagés en fonction de la ligne de production.

Comment sélectionner la force de dessin

Ne sélectionnez pas un banc de traction hydraulique uniquement en fonction des dimensions maximales des jeux de barres indiquées dans le catalogue. Pour une recommandation technique, fournissez lequalité du matériau, section de départ, section finie, longueur d'étirage, nombre de passes et rendement cible. Ces paramètres permettent d'évaluer la force d'étirage requise et le programme de réduction approprié avant que la machine ne soit spécifiée.

Une machine d'étirage hydraulique de barres omnibus avec un tonnage excédentaire peut augmenter le coût de l'équipement sans améliorer le processus si la force d'étirage requise est beaucoup plus faible. A l'inverse, fonctionner en continu à la limite de force de la machine laisse moins de marge aux changements d'état des matériaux, de lubrification ou d'outillage. La plage de travail appropriée doit donc être déterminée à partir du processus réel plutôt qu'à partir du seul tonnage.

Applications

Appareillage de commutation et distribution d'énergie

Les barres omnibus en cuivre pour appareillage de commutation, panneaux de distribution et conduits de bus nécessitent une largeur et une épaisseur constantes car la section finie doit s'adapter aux systèmes d'isolation, aux bornes et aux supports mécaniques. Une machine de classe FR-30T à FR-50T peut être envisagée pour les applications de section moyenne après calcul de force.

Problème de production typique :une barre extrudée est dimensionnellement proche de la cible mais nécessite un usinage supplémentaire avant assemblage. Le dessin peut rapprocher la section des dimensions spécifiées tout en améliorant la cohérence de la surface.

Fabrication de transformateurs

Les conducteurs plats en cuivre utilisés dans les assemblages de transformateurs peuvent nécessiter des dimensions contrôlées et des propriétés mécaniques appropriées pour le formage ou l'enroulement. L'étirage à froid peut fournir un écrouissage en plus de la réduction dimensionnelle.

Problème de production typique :un conducteur trop mou ou de dimensions incohérentes peut se déformer lors du bobinage. Le programme de dessin peut être sélectionné pour atteindre la section finale requise et l'état du matériau avant l'opération de bobinage.

Connecteurs et bornes électriques

Les petites sections de cuivre utilisées pour les bornes, les connecteurs et les composants de mise à la terre bénéficient de dimensions transversales constantes, car les variations peuvent affecter l'ajustement de l'assemblage et le contact électrique.

Problème de production typique :la variation de l'épaisseur de la barre crée une surépaisseur d'usinage ou un ajustement d'assemblage incohérent. Une matrice de dessin calibrée fournit une section finale reproductible.

Électrolyse et équipements à courant élevé

Les gros conducteurs en cuivre et les barres omnibus d'électrodes utilisés dans l'électrolyse et d'autres systèmes à courant élevé nécessitent une capacité transversale importante. LeFR-100Tfournit jusqu'à 100 tonnes de force d'étirage nominale et prend en charge des barres omnibus jusqu'à 400 mm de large et 30 mm d'épaisseur dans la gamme de modèles indiquée.

Équipement d'énergie renouvelable

Les barres omnibus en cuivre sont utilisées dans les armoires d'onduleurs solaires, les systèmes de stockage d'énergie et les équipements de conversion de puissance. Le dessin est utile lorsque le conducteur doit respecter des dimensions contrôlées avant le poinçonnage, le pliage, le placage ou l'assemblage final.

Systèmes électriques automobiles et véhicules électriques

Les conducteurs plats en cuivre sont utilisés dans les systèmes de batteries, les connecteurs à courant élevé et les ensembles de distribution d'énergie. Pour ces applications, la cohérence dimensionnelle est importante car les jeux de barres subissent souvent le pliage, l'isolation, le poinçonnage ou l'assemblage des bornes après étirage.

Expérience en ingénierie et en fabrication

FangRong Hydraulic Drawing Machine Manufacturing

Ingénierie de bancs hydrauliques depuis 1998
FangRong est engagé dans la fabrication d'équipements d'étirage à froid depuis 1998. Son expérience en ingénierie couvre les bancs d'étirage hydrauliques, la conception de matrices, le calcul de la force d'étirage, les calendriers de réduction et l'automatisation des processus pour les produits non ferreux et autres produits métalliques.

Deux usines de fabrication
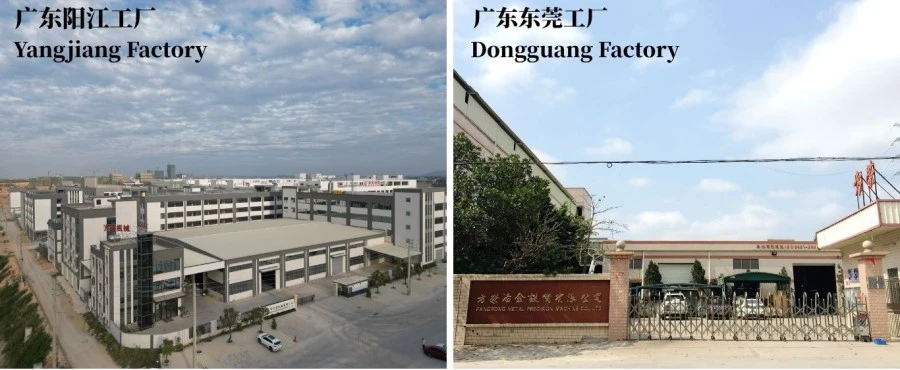
FangRong exploite des installations de fabrication à Dongguan et à Yangjiang. L'accord de production sur deux sites offre une capacité de fabrication supplémentaire pour les équipements de dessin standard et personnalisés.

Installations internationales
Les équipements FangRong ont été fournis à des clients dans plus de 70 pays et utilisés dans les applications de traitement du cuivre, de l'aluminium, de l'acier, de l'acier inoxydable et d'autres applications de traitement des métaux.

Ingénierie spécifique aux processus
Pour un projet de jeu de barres, le travail d’ingénierie important ne se limite pas à la sélection du vérin hydraulique. FangRong peut vous aider avec les calculs de force d'étirage, la configuration des matrices, les programmes de réduction, les paramètres hydrauliques, les dessins d'implantation et l'automatisation optionnelle basée sur les dimensions réelles des jeux de barres du client.

Tests d'acceptation en usine
Avant expédition, les machines peuvent subir un fonctionnement au ralenti suivi d'essais de charge nominale. Lorsque des échantillons clients sont disponibles, le matériau réel peut être utilisé pour vérifier l'opération d'étirage, la stabilité hydraulique, le mouvement de la machine et les exigences du produit fini avant la livraison.

Atelier et contrôle qualité

Hydraulic Drawing Machine Workshop

Processus de fabrication

Hydraulic Drawing Machine Production Process

1. Ingénierie des commandes— Les dimensions des barres omnibus, le matériau, la force d'étirage, la configuration des matrices, les paramètres hydrauliques et les exigences d'automatisation sont examinés avant la production.

2. Inspection des composants— Les composants clés, notamment les tubes de cylindre, les tiges de piston, les joints et l'acier de construction, sont inspectés avant l'assemblage.

3. Usinage de précision— Les alésages des cylindres, les tiges de piston et les composants de guidage sont usinés et finis selon les tolérances dimensionnelles requises.

4. Ensemble hydraulique— Les groupes hydrauliques, les vannes, la tuyauterie et les composants de commande sont assemblés et vérifiés pour la stabilité de la pression et les fuites.

5. Alignement mécanique— Le cylindre principal, le chariot de traction et le système de guidage sont assemblés et alignés pour maintenir un mouvement stable pendant le dessin.

6. Intégration électrique et PLC— Le système de contrôle est programmé en fonction de la configuration de la machine et du cycle de dessin requis.

7. Test de charge— Le fonctionnement de la machine est vérifié dans des conditions de charge définies, avec des tests de matériaux par le client pour lesquels des échantillons sont fournis.

8. Contrôle final— La pression hydraulique, le mouvement, les fonctions électriques, les dispositifs de sécurité, les dimensions et l'état général de la machine sont inspectés avant expédition.

9. Emballage d'exportation— Les composants sont protégés contre l'humidité, la corrosion et les dommages dus au transport avant le chargement.

Certifications et conformité

Hydraulic Drawing Machine Certifications

ISO 9001:2015— Système de gestion de la qualité couvrant les activités pertinentes de conception, de fabrication, d'installation et de service. Numéro de certificatUQ231211R1.

CE— Les configurations de machines standard peuvent être fournies avec une documentation de conformité CE pour les exigences de sécurité des machines applicables. La déclaration exacte et la configuration de sécurité doivent être confirmées pour la machine commandée et le marché de destination.

Inspection SGS— Une inspection par un tiers peut être organisée pour les clients nécessitant une vérification indépendante avant expédition.

Brevets— FangRong rapporte 32 brevets d'invention et plus de 100 brevets de modèles d'utilité, y compris des brevets liés aux composants d'équipement de dessin et aux systèmes d'outillage.

Colis et expédition

Hydraulic Drawing Machine Packaging and Shipping

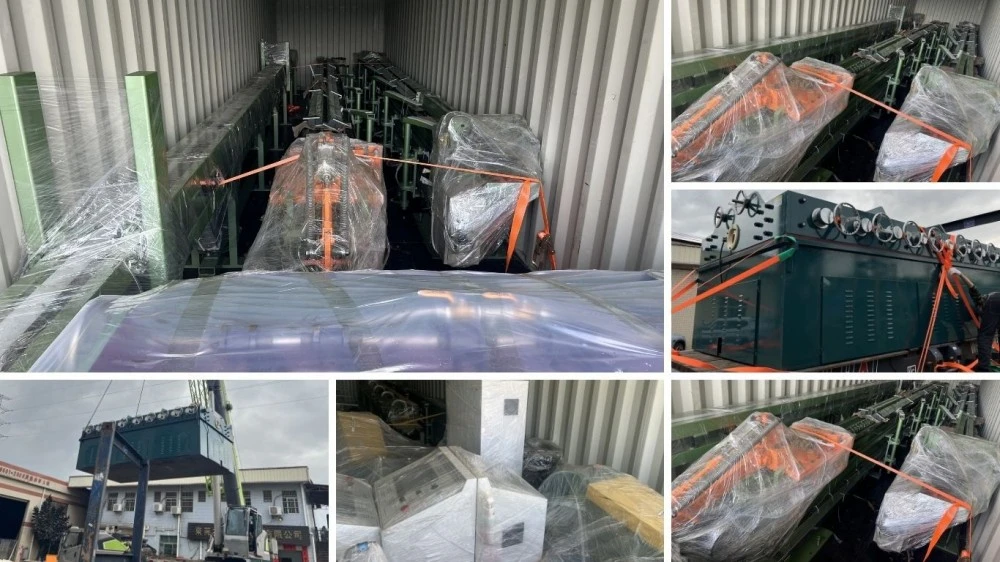
La machine est préparée pour le transport d'exportation avec une protection contre la corrosion, une protection contre l'humidité et un emballage en bois approprié pour les principaux composants. Les grands ensembles hydrauliques et mécaniques peuvent être expédiés séparément en fonction des exigences de chargement du conteneur et d'installation du site.

Pour le devis, la méthode d'expédition finale, la configuration d'emballage, le port de départ et l'Incoterm doivent être confirmés en fonction de la destination, des dimensions de la machine et de la configuration de la commande.

Foire aux questions

Q1 : Quels matériaux la machine de dessin hydraulique de barres omnibus peut-elle traiter ?

L'application standard estjeux de barres en cuivre et en aluminium. Les alliages de cuivre, les alliages d'aluminium et d'autres matériaux non ferreux peuvent également être envisagés lorsque l'état du matériau, la force d'étirage et l'outillage sont adaptés. La qualité du matériau doit être fournie avant la sélection du modèle.

Q2 : Quelles tailles de jeux de barres la série FR peut-elle traiter ?

La gamme de modèles indiquée couvre des largeurs de15 à 400 mmet épaisseurs de2 à 30 mm, avec la portée exacte selon le modèle. FR-100T couvre une largeur de 30 à 400 mm et une épaisseur de 3 à 30 mm.

Q3 : Quel degré de réduction peut-on obtenir en une seule passe de dessin ?

Il n’existe pas de valeur de réduction unique qui s’applique à chaque jeu de barres en cuivre ou en aluminium. La réduction pratique dépend de la qualité et de l'état du matériau, de la section initiale et finale, de la géométrie de la matrice, de la lubrification et des propriétés mécaniques requises. Pour des réductions totales plus importantes, plusieurs passes d’étirage et un recuit intermédiaire peuvent être nécessaires.

Q4 : L’étirage à froid augmente-t-il la dureté du jeu de barres en cuivre ?

Oui. La déformation à froid augmente généralement la dureté et la résistance grâce à l'écrouissage. Le degré de changement dépend de la réduction et de l'état du matériau de départ. Si une résistance à la traction, une dureté ou un allongement spécifique est requis, le programme d'étirage doit être conçu autour des propriétés mécaniques cibles.

Q5 : Le dessin rendra-t-il automatiquement la surface du jeu de barres lumineuse ?

L'emboutissage peut améliorer considérablement l'état de la surface, mais le résultat final dépend également de la surface entrante, de la qualité de la matrice, de la géométrie de la matrice et de la lubrification. Une machine à dessiner ne peut pas éliminer les défauts profonds qui existent déjà sous la surface d'origine.

Q6 : Comment dois-je choisir entre FR-30T, FR-50T et FR-100T ?

Comparez la force d'étirage requise plutôt que de choisir uniquement en fonction de la largeur du jeu de barres fini. Fournissez les dimensions de départ et cibles, la qualité du matériau et le calendrier de réduction. FangRong peut calculer la force d'étirage estimée et recommander le modèle approprié.

Q7 : La vitesse d'étirage est-elle toujours réglée à 12 m/min ?

Non.2-12 m/minLa plage est une plage de fonctionnement réglable et non une vitesse de production obligatoire. Le réglage approprié dépend de la géométrie de la section, de la réduction, du matériau, de la lubrification, de l'état de la matrice et de la qualité de surface requise. Une vitesse plus élevée n'est utile que lorsque le processus complet peut maintenir des conditions d'étirage stables.

Q8 : La machine à dessiner peut-elle être connectée à une machine à redresser ?

Oui. Une unité de redressement en option peut être intégrée lorsque le jeu de barres fini nécessite un contrôle supplémentaire de l'arc ou de la torsion. L'alimentation et autres équipements de manutention en aval peuvent également être envisagés en fonction du schéma de production.

Q9 : Qu'est-ce qui est normalement inclus avec la machine ?

La configuration standard de la machine comprend le système de dessin hydraulique, le cylindre principal, le chariot de traction, le support de matrice, l'unité de puissance hydraulique et le système de contrôle PLC/HMI. L'outillage pour une taille de jeu de barres spécifique doit être confirmé séparément car les dimensions des matrices dépendent des sections de départ et de finition du client.

Q10 : Quelles informations sont requises pour un devis ?

Fournir lequalité du matériau, largeur et épaisseur de départ, largeur et épaisseur de finition, longueur d'étirage requise, nombre de passes, sortie cible et alimentation d'usine disponible. Un dessin ou un diagramme en coupe est également utile pour les profils non standard.

Q11 : Quelle est la longueur d’emboutissage efficace standard ?

La série FR utilise une longueur d'étirage efficace de6-12 mètres. Des longueurs de dessin plus longues ou spécifiques à une application peuvent être évaluées lors de la conception technique.

Q12 : Quel est le délai de livraison typique ?

Les modèles standards nécessitent généralement environ30-60 jours, tandis que les machines plus grandes ou personnalisées peuvent nécessiter60-90 jours. Le délai de livraison confirmé doit être indiqué dans le devis car l'outillage, l'automatisation, la taille de la machine et la charge de travail de l'usine peuvent affecter le temps de production. La livraison accélérée doit être confirmée au cas par cas plutôt que supposée.

Q13 : Quelles sont les conditions de paiement standard ?

L'accord commercial standard estDépôt de 30% lors de la confirmation de commande et 70% avant expédition après test d'acceptation en usine. Des termes alternatifs peuvent être discutés pour des projets spécifiques.

Q14 : Quelle garantie est fournie ?

La période de garantie standard est12 mois à compter de la mise en service. La couverture de la garantie et les exclusions doivent être confirmées dans le contrat de vente final.

Q15 : Fournissez-vous une formation d’installation et d’opérateur ?

Oui. FangRong assure la supervision de l'installation, l'assistance à la mise en service et la formation des opérateurs. La formation sur site couvre normalement le fonctionnement de la machine, le changement de matrice, la maintenance de routine et le diagnostic de panne de base. Les dessins de fondation et les dispositions des boulons d’ancrage peuvent être fournis avant l’installation.

Q16 : Pouvez-vous tester notre jeu de barres en cuivre ou en aluminium avant l'achat ?

Oui. Dans la mesure du possible, les échantillons des clients peuvent être utilisés pour les tests en usine. Ceci est particulièrement utile lorsque la section du jeu de barres est grande, non standard, ou lorsque le client a des exigences spécifiques en matière de dimensions, de surface ou de propriétés mécaniques.

Q17 : La certification CE est-elle disponible ?

La documentation CE peut être fournie pour les configurations de machines standard applicables. Étant donné que la conformité des machines dépend de la configuration réelle de la machine et du marché de destination, la déclaration, les dispositifs de sécurité et la documentation applicables doivent être confirmés avant la commande.

Q18 : FangRong peut-il calculer la force de traction requise pour notre jeu de barres ?

Oui. Fournissez la qualité du cuivre ou de l'aluminium, la section de départ, la section cible et le processus requis. FangRong peut utiliser ces paramètres pour évaluer la force d'étirage, sélectionner le modèle de la série FR approprié et recommander une configuration de réduction et d'outillage appropriée.

envoyer une demande
Informations de contact
Parlez-nous de votre matériel, des spécifications de votre produit, de votre processus de production et de vos exigences en matière d'équipement. FangRong peut discuter de la machine d'étirage à froid, des matrices d'étirage, de la machine de redressage et des solutions personnalisées adaptées à votre application.
Notation:
5.0
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter