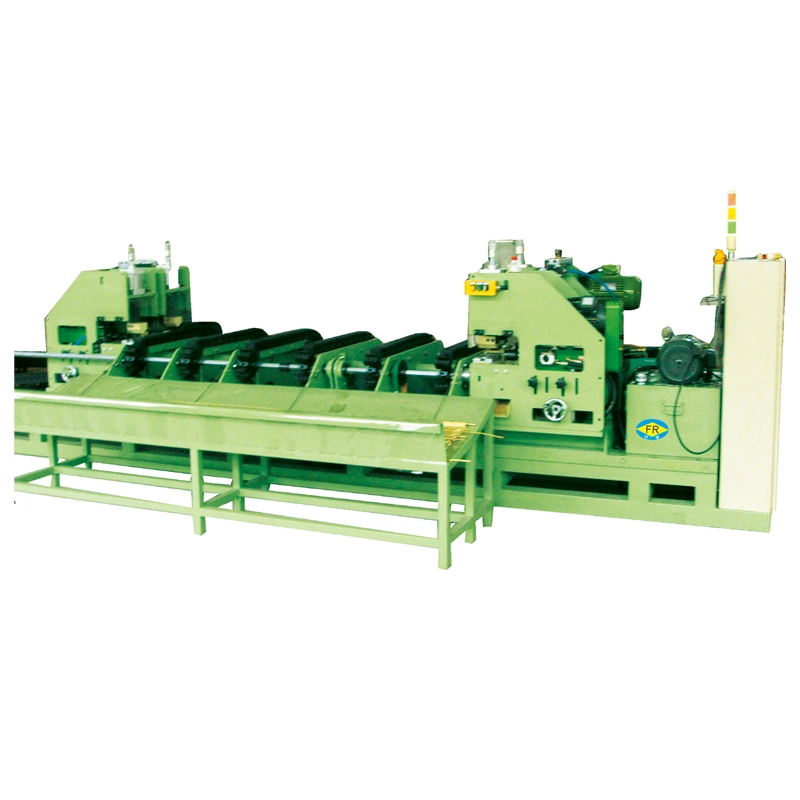
celui de FangRongMachine d'étirage à froid de type chenilleutilise une piste sans fin pour saisir et tirer le matériau en continu. Contrairement à un banc de traction à chaîne classique qui repose sur un chariot se déplaçant d'avant en arrière, le système à chenilles maintient le contact avec la pièce à usiner tout au long de la zone de traction. Cela le rend particulièrement adapté pourbobines longues, matériau continu et vitesses d'étirage plus élevées.
Adhérence continue pour les matériaux longs
La chenille n'a pas besoin de libérer le matériau et de ramener un chariot après chaque course de dessin. Plusieurs paires de cylindres pressent des patins en caoutchouc résistant à l'usure contre la pièce, créant ainsi une longue zone de contact pour la traction. La tension hydraulique des chenilles maintient la pression de préhension relativement stable lorsque le matériau passe à travers la machine, contribuant ainsi à réduire les glissements et l'alimentation inégale.
Cet agencement est utile lorsque la production implique de grandes longueurs de fil, de tube ou de bande et que l'interruption d'un banc d'étirage à mouvement alternatif conventionnel limiterait la production. Il est particulièrement pertinent pourtubes de blindage pour fils électriques, fils à souder et câbles, où l'alimentation continue est plus précieuse que la flexibilité du traitement de barres courtes individuelles.
Le dessin continu est le principal avantage.Un système sur chenilles est plus utile lorsque le matériau entrant peut être alimenté en continu et que le processus en aval peut également suivre le rythme de la vitesse d'étirage. Pour les barres courtes ou les changements de taille fréquents, une chaîne conventionnelle ou un banc de traction hydraulique peut encore être plus pratique.
FR-16, FR-25 et FR-38
Les trois modèles sur chenilles couvrent des diamètres de matériaux d'environ φ5 à φ40 mm, avec des forces de traction de10 à 50 kNet des vitesses d'étirage maximales d'environ 80 à 100 m/min. La puissance du moteur principal varie de 15 kW à 37 kW.
FR-16Matériau φ5–16 mm
Force de traction de 10 kN
Moteur 15 kW
FR-25Matériau φ10–25 mm
Force de traction de 30 kN
Moteur 22 kW
FR-38Matériau φ10–40 mm
Force de traction de 50 kN
Moteur 37 kW
LeFR-16utilise 8 paires de cylindres, une largeur de chenille de 80 mm et une longueur de contact de 1 800 mm. LeFR-25utilise 10 paires de cylindres, une largeur de voie de 100 mm et une longueur de contact de 2 500 mm. Pour les matériaux plus grands, leFR-38utilise 12 paires de cylindres, une largeur de chenille de 120 mm et une longueur de contact de 3 500 mm.
| Modèle |
Diamètre du matériau |
Force de traction |
Moteur principal |
Paires de cylindres |
Longueur des contacts |
| FR-16 |
φ5–16 mm |
10 kN |
15 kW |
8 paires |
1800 mm |
| FR-25 |
φ10–25 mm |
30 kN |
22 kW |
10 paires |
2500mm |
| FR-38 |
φ10–40 mm |
50 kN |
37 kW |
12 paires |
3500mm |
Dessin sur chenilles ou en chaîne
| Article |
Dessin de type chenille |
Banc de traction à chaîne |
| Alimentation matérielle |
Continu |
Intermittent |
| Méthode de traction |
Adhérence continue sur piste |
Chariot mobile et chaîne |
| Matériau approprié |
Bobines longues, fil, tube continu |
Barres, tubes et longueurs coupées |
| Vitesse de dessin |
Jusqu'à environ 80-100 m/min |
Dépend de la machine et du processus |
| Caractère de production |
Production continue à grande vitesse |
Production par lots flexible |
| Meilleur utilisé quand |
Une alimentation continue et un rendement élevé sont nécessaires |
Différentes tailles, barres courtes ou forces d'étirage plus élevées sont impliquées |
La chenille ne remplace pas automatiquement un banc de traction à chaîne. Si le produit est fourni sous forme de barres individuelles courtes ou nécessite une force de traction très élevée, une chaîne ou un banc de traction hydraulique peut être le choix le plus pratique. L'équipement sur chenilles présente un net avantage lorsquematière continue et vitesse de cyclesont les principales contraintes de production.
La pression de préhension doit rester constante
À des vitesses de ligne élevées, le glissement entre la chenille et le matériau peut rapidement affecter la qualité de la surface et la cohérence dimensionnelle. FangRong utilise unsystème de tension hydrauliquepour maintenir la pression sur la chenille et des patins en caoutchouc résistants à l'usure pour fournir un contact distribué. La longue section de préhension réduit également le besoin de recourir à une pression locale excessive en un seul point.
La surface du matériau et la force de préhension doivent être considérées ensemble.L’état des plaquettes, la pression hydraulique et l’état des matériaux entrants affectent tous la traction. Pour le cuivre ou l'aluminium plus tendres, la force de préhension doit être contrôlée avec soin afin d'obtenir une traction suffisante sans marquer le matériau.
Pour le traitement continu des fils et des tubes
Le dessin sur chenilles est généralement envisagé pourtréfilage électrique, production de fils de soudage et tubes de blindage de câbles. Lorsque le matériau étiré doit être collecté en continu, unMachine à rembobinerpeut être placé après l'unité de dessin pour former un processus complet de dessin et de mise en file d'attente.
Pour les usines qui passent d’un étirage intermittent à une production continue, la question principale n’est pas simplement la force de traction fournie par la machine. La considération la plus importante est de savoir si le matériau entrant, la réduction requise, la vitesse cible et le processus de bobinage en aval peuvent tous fonctionner en continu. C’est là qu’une ligne à chenilles peut offrir un avantage pratique par rapport à un banc de traction à mouvement alternatif classique.


 Whatsapp