Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
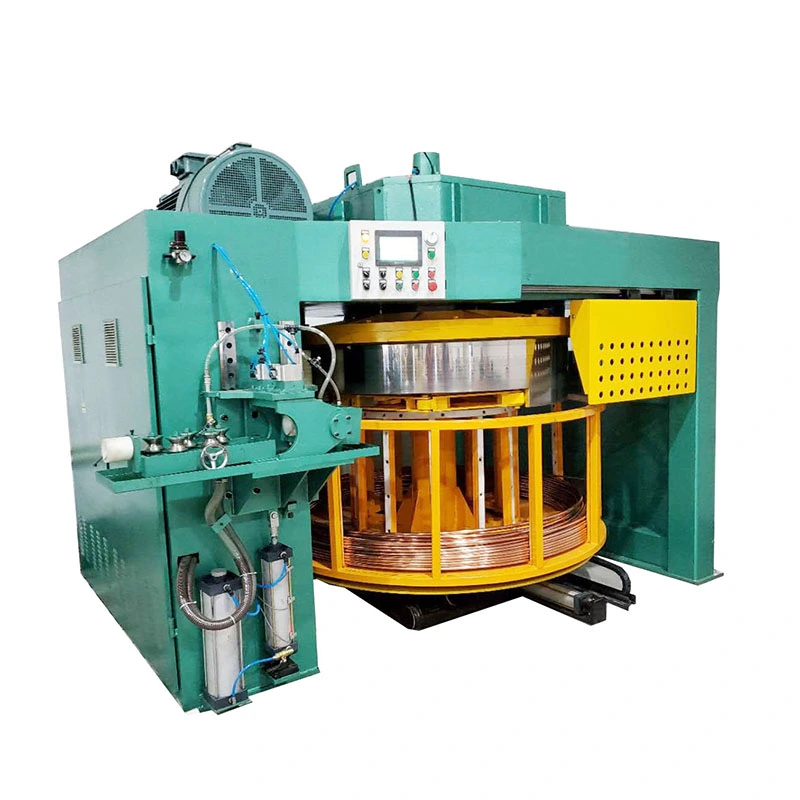
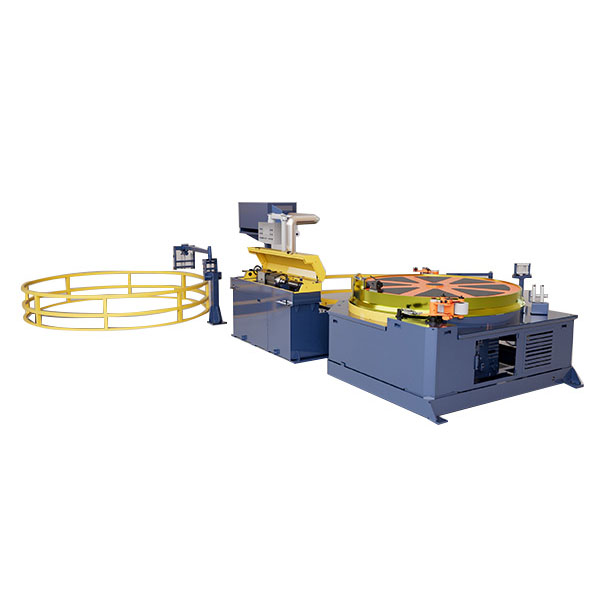
LeMachine de dessin de bobine inverséecombineétirage et bobinage en continupour tubes ou fils en cuivre, aluminium, acier inoxydable et acier au carbone. Avec des vitesses de dessin allant jusqu'à400 m/minet des diamètres de tubes de3 à 25 mm, il réduit la découpe, la manipulation et le stockage intermédiaire. Les tambours à bobines vont de250-2 200 mm. La régulation de vitesse contrôlée par fréquence maintient une tension d'étirage et une qualité de surface stables. Convient pourTubes CVC, de réfrigération, électriques, automobiles et médicauxproduction.
LeMachine de dessin de bobine inverséeest conçu pour le tréfilage continu de tubes et de fils métalliques où le matériau fini doit quitter la ligne de tréfilage sous forme de bobine. Contrairement à un banc d'étirage conventionnel qui fonctionne avec des matériaux de longueur fixe, la configuration inversée combine l'étirage, l'enroulement et la manipulation des bobines sur une seule ligne de production, ce qui la rend adaptée aux produits de grande longueur en cuivre, aluminium, acier inoxydable, acier au carbone et matériaux alliés.
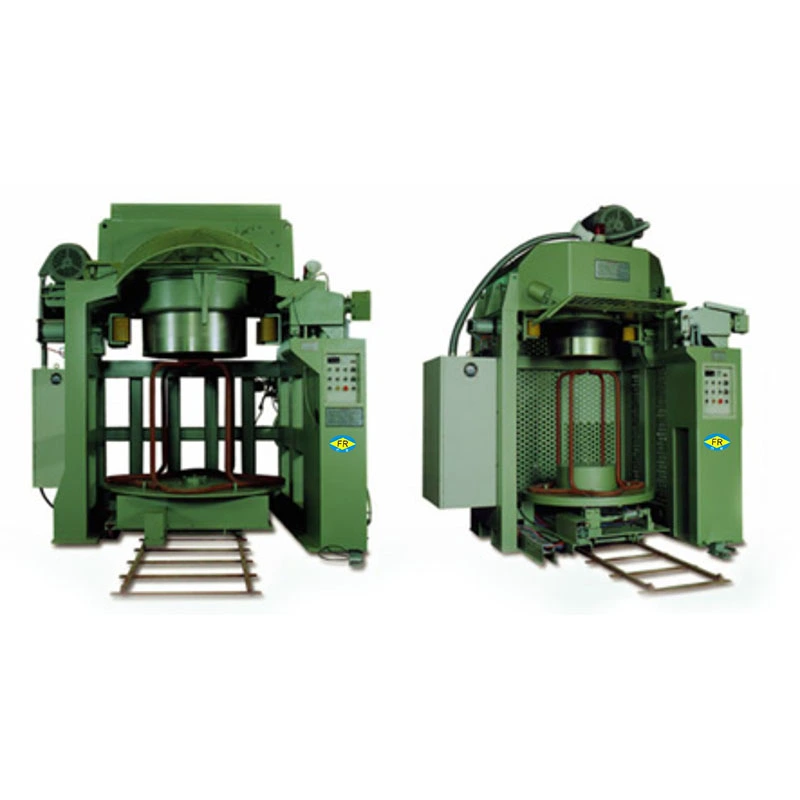
La série FR-D utilise un entraînement aérien et un agencement de bobines orientées vers le bas. Cette disposition laisse la zone de réception des bobines accessible par le bas et est particulièrement utile lorsque la production nécessite des changements fréquents de bobines, de grandes longueurs continues ou des vitesses de ligne élevées. Selon le modèle et le matériau, la série couvre des diamètres allant de3 mm à 25 mm, avec des diamètres de tambour de250 mm à 2200 mmet vitesses maximales indiquées jusqu'à400 m/min.


La principale raison d’utiliser une ligne de dessin inversée n’est pas simplement l’orientation de la machine. C'est la nécessité de produirede longues longueurs continues sans couper le matériau en morceaux droits à plusieurs reprises. Cela peut réduire la manutention intermédiaire lorsque le processus en aval utilise également du matériau alimenté en bobine.
La configuration est particulièrement pertinente pour :
Tubes en cuivre et aluminiumoù une vitesse de ligne élevée et un bobinage continu sont importants pour la production de CVC, de réfrigération et d'échangeurs de chaleur.
Tubes en acier inoxydable de petit diamètreoù un étirage contrôlé et une livraison de bobines sont requis pour les composants médicaux, d'instrumentation ou de contrôle des fluides.
Fils d'acier et d'alliageutilisé comme matière première continue pour les fixations, la frappe à froid et d'autres opérations de formage en aval.
La machine doit être évaluée dans le cadre de l’itinéraire de production complet. La réduction de la filière, la lubrification, l'état du matériau entrant, les dimensions finales requises et les exigences en matière de bobines en aval affectent tous la configuration pratique de la machine.
Spécifiez le diamètre extérieur final, l'épaisseur de paroi le cas échéant, la qualité du matériau et le poids de la bobine requis avant de choisir un modèle. Une machine d'étirage de bobines inversées sélectionnée uniquement en fonction du diamètre maximum peut être inutilement grande si la plupart des séries de production sont de plus petites tailles.
Le diamètre du tube ou du fil de départ détermine la réduction d’étirage et la charge d’étirage requise. Pour les applications de tubes, l'épaisseur de paroi et l'outillage interne doivent également être pris en compte. Si plusieurs tailles sont produites sur la même ligne, fournissez la gamme complète de tailles plutôt que seulement le produit le plus grand.
Le diamètre du tambour affecte l'état de pliage du produit étiré et la capacité disponible de la bobine. Les tambours plus grands conviennent généralement mieux aux produits qui ne peuvent pas tolérer un petit rayon de courbure ou aux applications nécessitant des bobines plus lourdes. La taille correcte doit être déterminée en fonction du diamètre du tube, des propriétés du matériau et du poids cible de la bobine.
La vitesse maximale indiquée dans le tableau des spécifications correspond à la capacité de la machine et non à une vitesse de production garantie pour chaque matériau. Le cuivre et l'aluminium peuvent normalement être traités à des vitesses nettement plus élevées que l'acier inoxydable. La lubrification, la géométrie de la matrice, la réduction par passe, le refroidissement et la qualité de surface requise limitent également la vitesse pratique.
Le diamètre, le poids et les dimensions de la bobine requis doivent être confirmés avant de commander. Si la bobine finie est transférée directement vers une ligne de découpe, de recuit, de nettoyage ou de conditionnement, le dispositif de réception doit être adapté à cette méthode de manipulation.
Les fonctions automatiques de coupe, de serrage, de lubrification, de comptage de longueur, de séquencement de changement de bobine et de fonctions hydrauliques ou pneumatiques peuvent être intégrées à la ligne. Ces exigences doivent être spécifiées lors de l'ingénierie plutôt que ajoutées une fois la machine terminée.
| Exigence de production | Facteur de sélection principal |
| Petit tube en cuivre ou en aluminium | Plage de diamètres, vitesse d'étirage et refroidissement |
| Tube long et continu | Stabilité de l'étirage, réduction de la matrice et disposition de l'enrouleur |
| Tube ou fil en acier inoxydable | Charge d'étirage, lubrification, configuration de la matrice et vitesse pratique |
| Bobine lourde finie | Diamètre du tambour, moteur d'enroulement et capacité de manutention des bobines |
| Plusieurs tailles de produits | Plage de diamètres utilisables et exigences de changement d'outillage |
| Production automatique en aval | Fonctions PLC, comptage de longueur et interface de changement de bobine |
La gamme FR-D comprend huit modèles. Les figures ci-dessous correspondent à la configuration du modèle standard ; la vitesse de production réelle et le diamètre approprié dépendent des exigences en matière de matériaux, de réduction, d'outillage et de processus.
| Modèle | Puissance du moteur (kW) | Boîte de vitesse | Plage de diamètre (mm) | Vitesse maximale (m/min) | Diamètre du tambour (mm) | Moteur récepteur (kW) | Boîte de vitesses de réception |
| FR-D250 | 5,5 / 7,5 | WPX120 | ≤3 | 80 | 250 | 1.1 | WPO60 |
| FR-D600 | 11 / 15 | KAF87/97 | 3-6 | 150 | 600 | 1.5 | WPO80 |
| FR-D800 | 18,5 / 22 | KAF97 | 3-8 | 150 | 800 | 1.5 | WPO80 |
| FR-D1000 | 22 / 37 | KAF107 | 3-10 | 200 | 1000 | 2.2 | WPO100 |
| FR-D1200 | 37 / 45 | KAF107/127 | 3-12 | 200 | 1200 | 2.2 | WPO100 |
| FR-D1500 | 45 / 55 | KAF127 | 3-15 | 250 | 1500 | 3 | WPO120 |
| FR-D1800 | 55 / 75 | KAF127/157 | ≤20 | 300 | 1800 | 3 / 5,5 | WPO155 |
| FR-D2200 | 90/110 | KAF167 | ≤25 | 400 | 2200 | 5,5 / 7,5 | WPO250 |
Important:les vitesses maximales indiquées sont des valeurs nominales de machine de référence et ne doivent pas être considérées comme la vitesse de fonctionnement recommandée pour l'acier inoxydable ou d'autres matériaux à haute résistance. La vitesse finale est établie à partir du matériau, de la taille de départ, du programme de réduction, de la conception de la matrice, de la lubrification et de la qualité de surface requise.
Une section de redressage à rouleaux transversaux réglable peut être installée avant la matrice d'étirage pour corriger l'alignement du tube ou du fil entrant. Ceci est utile lorsque la bobine entrante présente une courbure importante ou lorsqu'une entrée de matrice cohérente est importante.
Pour une production à grande vitesse, la chaleur générée par l'étirage et le frottement doit être prise en compte ainsi que l'état du lubrifiant et la température de la filière. Le refroidissement à air pulsé peut être inclus lorsque le processus nécessite une gestion supplémentaire de la chaleur.
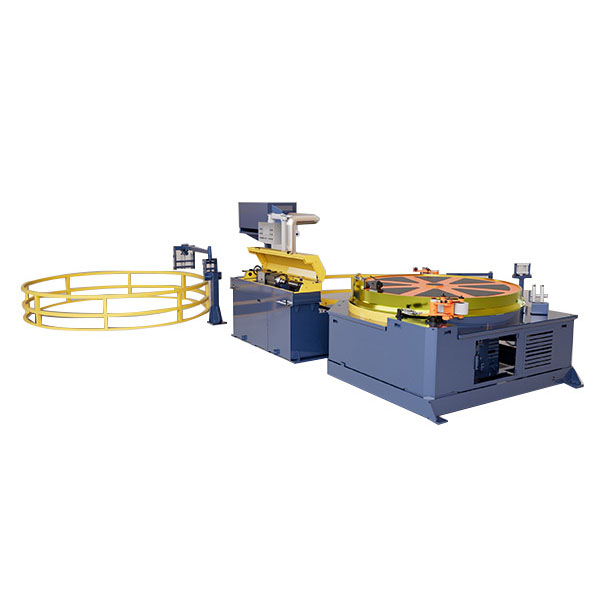
L'unité d'enroulement n'est pas seulement un dispositif d'enroulement. Le diamètre de la bobine, la vitesse d'enroulement et le guidage du produit affectent la précision et la cohérence du matériau fini. Les spécifications d'enroulement doivent donc être adaptées au poids de la bobine finie et à l'équipement de manutention utilisé après l'étirage.
Le matériau de la matrice, la géométrie d'approche et la lubrification sont sélectionnés en fonction du matériau de la pièce et de sa réduction. Le cuivre, l’aluminium et l’acier inoxydable ne doivent pas automatiquement utiliser les mêmes paramètres d’outillage ou de lubrification.
Utilisé pour le dessin continu de tubes pour la climatisation, la réfrigération, les échangeurs de chaleur, les composants électriques et autres applications alimentées par serpentins. Ces matériaux conviennent à une production à plus grande vitesse lorsque les systèmes de réduction et de lubrification sont correctement adaptés.
Utilisé pour les tubes de précision de petit diamètre, les instruments, les composants médicaux et les produits de contrôle des fluides. Comparé au cuivre et à l'aluminium, l'acier inoxydable nécessite généralement des vitesses d'étirage plus faibles et un contrôle plus étroit de la lubrification, de l'usure des matrices et de la réduction.
Le format de bobine continue convient au fil qui alimente directement les opérations de formage ultérieures telles que la frappe à froid et la production de fixations. Le parcours de tréfilage requis dépend de la qualité de l'acier, de l'état du fil de départ et du diamètre final.
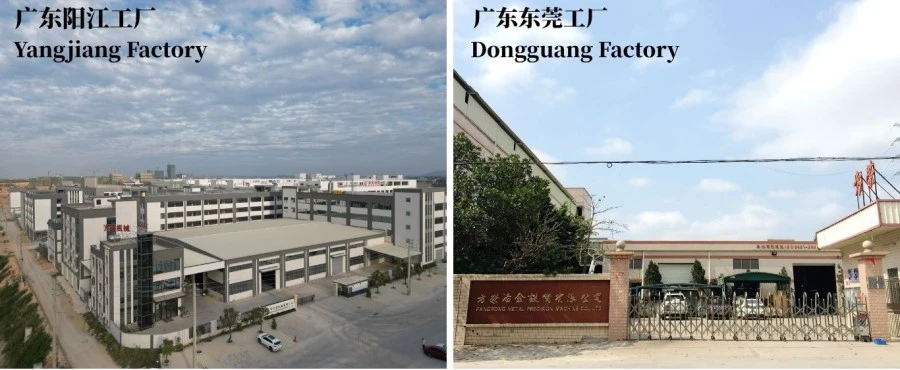
FangRong fabrique du matériel de dessin depuis 1998 et exploite des installations de production à Dongguan et Yangjiang. Le champ de fabrication comprend les machines d’étirage à froid, les équipements de redressage et les machines de formage des métaux associées.
Pour une ligne de tréfilage inversée, l'inspection en usine se concentre sur les pièces qui influencent directement le fonctionnement continu : faux-rond du tambour, fonctionnement de l'entraînement, état de la boîte de vitesses, commande électrique, mouvement d'enroulement, fonctions de sécurité et qualité de la bobine finie.
Ingénierie:confirmer le matériau, les dimensions, la réduction, la vitesse, la taille du tambour, les exigences de reprise et l'automatisation.
Usinage:fabriquer le châssis, le tambour, les arbres, les pièces de transmission et autres composants critiques selon les dessins techniques.
Assemblée:intégrer l'entraînement d'étirage, le tambour, la boîte de matrice, la section de redressage, le système de réception et de contrôle.
Mise en service du contrôle :testez la régulation de la vitesse, le comptage de longueurs, la logique de fonctionnement, les circuits de sécurité et les fonctions automatiques en option.
Tests en usine :inspecter le mouvement mécanique, le fonctionnement électrique, le battement du tambour, la formation de la bobine et la réponse de la machine dans les conditions de test convenues.
ISO 9001 : 2015 :Système de gestion de la qualité couvrant les activités de conception, de fabrication et de services associés. Certificat n° UQ231211R1.
Documentation CE :Une conception et une documentation liées à la sécurité peuvent être fournies pour les machines fournies aux marchés applicables.
Inspection SGS :Une inspection par un tiers peut être organisée selon les exigences d'inspection du client.
Sélection des composants :Les marques de moteurs, de boîtes de vitesses, pneumatiques, électriques, d'automates programmables, d'IHM et d'onduleurs peuvent être spécifiées en fonction du budget, de la disponibilité du service local et des exigences du projet.
La machine de tréfilage de bobines inversées est préparée pour l'exportation avec une protection mécanique, une protection contre l'humidité et une prévention de la corrosion appropriées. Les gros équipements sont divisés en sections transportables si nécessaire, avec des dispositions d'emballage et de levage prises en compte lors de la phase d'ingénierie.
Le délai de livraison typique est30 à 60 jours pour les petits modèles standardet environ60 à 90 jours pour les configurations plus grandes ou personnalisées. Le calendrier final dépend du modèle, de la sélection des composants, de l'outillage et de la portée de l'automatisation.
Indiquez la qualité du matériau, le type de tube ou de fil, le diamètre initial, le diamètre final, l'épaisseur de paroi des tubes, la vitesse de production requise, le poids cible de la bobine et la méthode de manipulation en aval. Si plusieurs produits doivent fonctionner sur la même machine, fournissez la gamme complète de tailles.
Le tambour doit être sélectionné en fonction du diamètre du produit, des conditions de flexion admissibles du matériau, du diamètre de bobine requis et du poids de la bobine. Un tambour plus grand n’est pas automatiquement meilleur ; cela augmente la taille et le coût des équipements et doit être justifié par les exigences du produit et de la production.
L'acier inoxydable nécessite normalement des vitesses d'étirage nettement inférieures en raison de sa résistance à la déformation plus élevée et de ses différentes exigences en matière de chaleur et de lubrification. La vitesse réelle doit être établie à partir de la qualité du matériau, de la réduction et de la configuration de la matrice plutôt que du maximum nominal du cuivre.
Oui, à condition que les tailles se situent dans la plage utilisable du modèle sélectionné et que des matrices et des paramètres de processus appropriés soient disponibles. Pour une large gamme de produits, la méthode de changement de matrice, la disposition de lubrification et la plage de contrôle de vitesse doivent être prises en compte lors de la sélection de la machine.
Le système d'enroulement contrôle la bobine réceptrice plutôt que la charge d'étirage primaire. Sa capacité et sa vitesse doivent correspondre au produit fini, au diamètre de la bobine et à l'état d'enroulement requis. Un système d'enroulement sous-dimensionné peut devenir une limitation même lorsque l'entraînement d'étirage principal a une puissance suffisante.
Pour un test de production complet, vérifiez la vitesse d'étirage, la cohérence dimensionnelle, le fonctionnement du tambour, la synchronisation de l'enroulement, la formation des bobines, les fonctions électriques et de sécurité, les systèmes de lubrification et de refroidissement. Lorsque cela est possible, les tests avec le tube ou le fil réel du client fournissent une référence d'acceptation plus utile qu'un test sur machine non chargé seul.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél