Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
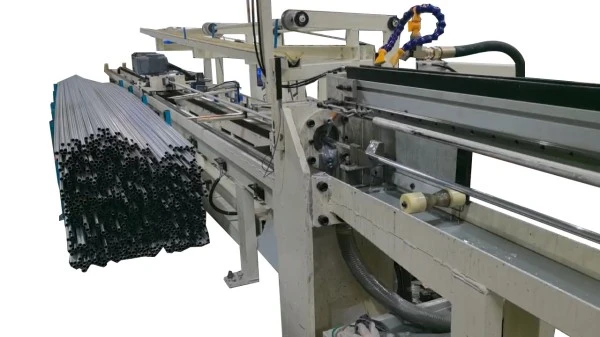
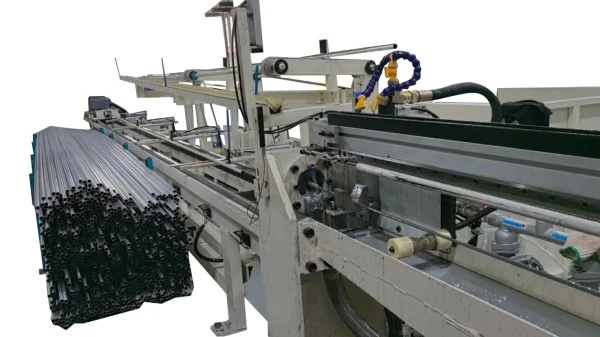
La machine d'étirage à froid automatique à crémaillère et pignon FR-50 est un banc d'étirage servo-entraîné de 50 kN pour l'étirage de précision des tubes et des barres. Il utilise une transmission à crémaillère et pignon avec un servomoteur Inovance de 30 kW, offrant un contrôle de vitesse stable et une réduction des vibrations. Convient aux applications en cuivre, aluminium, acier inoxydable et acier au carbone.
La machine d'étirage à froid automatique à crémaillère et pignon FR-50 est uneBanc de traction servomoteur 50 kNpour l'emboutissage de précision de tubes et barres pleines de petit et moyen diamètre. Au lieu d'une chaîne conventionnelle ou d'une transmission hydraulique, il utilise unentraînement à crémaillère et pignonalimenté par unServomoteur Inovance de 30 kWet unRéducteur planétaire à angle droit 1:15.
La machine a unLongueur utile de dessin de 4 m, Course de mandrin de 2 m, vitesse de dessin de0–40 m/minet une vitesse de retour du chariot pouvant atteindre30 m/min. Le diamètre extérieur maximal indiqué du tube estφ40 millimètres. La capacité d'étirage réelle dépend de la qualité du matériau, des dimensions de départ, de l'épaisseur de paroi, de la réduction par passe et de la conception de la matrice.


Le FR-50 est destiné àtréfilage de tubes et barres de petit et moyen diamètre. Les matériaux typiques comprennent le cuivre, l'aluminium, l'acier inoxydable et l'acier au carbone, mais la même taille de machine ne peut pas être appliquée à tous les matériaux et à tous les programmes de réduction.
Par exemple, un tube plus grand fabriqué à partir d'un alliage de cuivre mou peut nécessiter moins de force d'étirage qu'un tube en acier inoxydable plus petit avec une forte réduction. Pour cette raison,le diamètre extérieur du tube seul ne doit pas être utilisé pour sélectionner le banc de tirage.
Avant de confirmer la machine, fournissez :
Qualité du matériau
Taille du tube ou de la barre de départ
Taille finie
Épaisseur de paroipour tubes
Réduction par pass
Longueur de dessin requise
Production cible
Ces paramètres sont utilisés pour évaluer la force d'étirage requise, la disposition des outils et le temps de cycle. Si la charge calculée dépasse la plage pratique de 50 kN, un banc de traction plus grand doit être envisagé.
Le chariot est conduit par unpignon servocommandéengageant une crémaillère de précision fixée le long du bâti de la machine. Cette transmission élimine la tension et l'allongement de la chaîne associés aux bancs de traction entraînés par chaîne et évite le vérin, la pompe et le circuit d'huile hydraulique requis par les systèmes hydrauliques.
Le principal avantage du processus est la capacité de contrôlervitesse d'étirage, accélération, décélération et position du chariotvia le système d'asservissement. Ceci est utile lorsque le processus de production nécessite des cycles d’étirage répétables ou des vitesses différentes pour différents matériaux et réductions.
La transmission à crémaillère ne détermine pas à elle seule la qualité du produit fini. La géométrie de la matrice, l'alignement du mandrin, la lubrification, l'état du matériau et le calendrier d'étirage restent essentiels aux dimensions finales du tube ou de la barre et à l'état de surface.
La force de traction nominale est50 kN. La plage d'utilisation dépend de la résistance du matériau, de la réduction de la section, du frottement et de l'outillage. La machine doit être sélectionnée avec une marge de force suffisante plutôt que de fonctionner en continu à la limite de sa capacité nominale.
Le dessin du tube utilise une matrice avec unmandrin ou tige centralepour contrôler la dimension interne. Le FR-50 prend en charge la lubrification interne pour les tubes avec un ID de16 mm ou plus, sous réserve de la configuration d'outillage sélectionnée.
Pour les barres pleines, le système de mandrin n’est pas requis. Le même banc d'étirage peut donc être configuré pour des applications de tubes et de barres lorsque les dimensions du produit, l'outillage et la charge d'étirage se situent dans la plage de la machine.
La machine automatique d'étirage à froid à crémaillère et pignon peut être fournie ensemi-automatique ou entièrement automatiqueconfigurations. En fonction de la séquence de production, l'automatisation peut couvrir l'alimentation, le filetage du mandrin, la lubrification interne et externe, l'étirage, le déchargement et le retour du chariot.
| Paramètre | Spécification |
| Modèle | FR-50 |
| Force de dessin | 50 kN |
| Formulaire de dessin | Monofilaire (1 brin) |
| Longueur de dessin efficace | 4 m |
| Course noyau-tige | 2 m |
| Max. Diamètre extérieur du tube | φ40 millimètres, selon le matériau et la réduction |
| Vitesse de dessin | 0–40 m/min, variable en continu |
| Vitesse de retour du chariot | 0–30 m/min |
| Temps de cycle (Push/Retour) | 9 s |
| Hauteur centrale | 800 millimètres |
| Servomoteur | 30 kW, 2000 tr/min, Inovance |
| Réducteur | Angle droit planétaire, rapport 1:15, Newgear |
| Servocontrôleur | 30 kW, Inovance |
| Alimentation | 380 V, 50 Hz |
| Rails de guidage | Rail linéaire 35#, 4 m, ENSC |
| Construction du cadre | Canal en acier C28, plaque d'acier A3 soudée |
| Porte-matrice | Plaque d'acier 45#, plaque de matrice sphérique, trou de montage φ100 mm, personnalisable |
| Lubrification | Pompe pneumatique à membrane, lubrification externe + interne pour DI ≥16 mm |
Les spécifications peuvent varier en fonction du matériau, du calendrier de dessin, de la conception de la matrice et de l'équipement en option. La capacité finale de la machine doit être confirmée à partir des paramètres de production réels.
Utilisé pour les tubes en cuivre de précision dansÉquipements de CVC, de réfrigération et de transfert de chaleur, ainsi que des barres de cuivre pour les applications électriques et d'ingénierie générale. Le cuivre convient généralement à des vitesses d'étirage plus élevées que les nuances d'acier plus dures, à condition que la réduction et la lubrification soient correctement sélectionnées.
Convient pourtubes de refroidissement automobiles, composants d'échangeurs de chaleur et tubes en aluminium générauxnécessitant des dimensions extérieures et une épaisseur de paroi contrôlées après dessin.
Peut être utilisé pour les tubes de précision en acier inoxydable lorsque la charge d'étirage requise est comprise dans la plage de 50 kN. L'écrouissage de l'acier inoxydable, la géométrie de la matrice et la lubrification doivent être pris en compte lors de la détermination de la vitesse de réduction et d'étirage.
Les applications incluent des tubes, des tiges et des barres de précision pour les composants techniques. Les matériaux à plus haute résistance ou les réductions importantes peuvent nécessiter une classe de force d'étirage plus grande ou plusieurs passes d'étirage.
LeMachine automatique d'étirage à froid à crémaillère et pignonpeut être configuré autour de la séquence de production réelle plutôt que d’ajouter des fonctions d’automatisation indépendamment. Ceci est important lorsque la ligne gère plusieurs tailles de tubes ou des changements d'outillage fréquents.
Une configuration semi-automatique maintient le chargement du matériau et les opérations de configuration sélectionnées sous le contrôle de l'opérateur. Une configuration entièrement automatique peut intégreralimentation, filetage du mandrin, lubrification, étirage, déchargement et retour chariot.
Le système PLC et IHM peut être configuré en fonction des fonctions requises de la machine, de la séquence de production et du niveau d'automatisation.
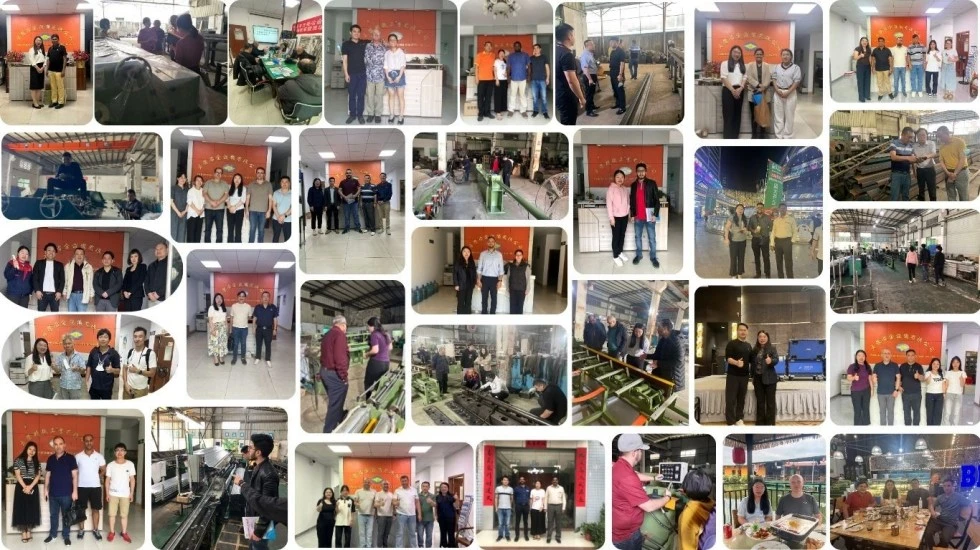
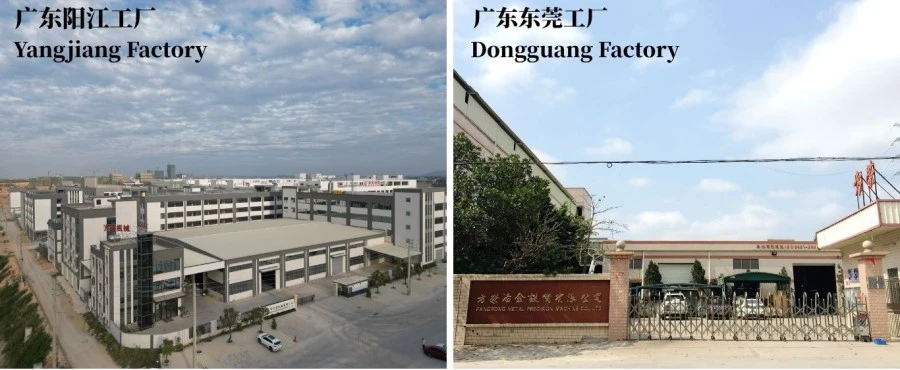
FangRong est impliqué dans la fabrication d'équipements d'étirage à froid depuis1998. Ses installations de fabrication àDongguan et Yangjiangcouvrent la fabrication, l'usinage, l'assemblage, l'intégration électrique et les tests de machines.
L'entreprise déclare une capacité de production annuelle de plus de650 appareilssur les deux sites et a fourni des équipements à des clients dans plus de70 pays.
Fabrication du cadre :L'acier du canal C28 et la tôle d'acier A3 sont soudés et préparés pour l'usinage.
Usinage:Les surfaces d'installation des rails de guidage et des racks sont usinées selon la géométrie requise.
Ensemble d'entraînement :Le servomoteur, le réducteur planétaire, le pignon et la crémaillère sont assemblés et vérifiés avant l'intégration finale.
Intégration du système :Les systèmes mécaniques, pneumatiques, de lubrification et électriques sont connectés et mis en service.
Programmation automate :Les cycles de dessin et les fonctions IHM sont configurés en fonction des spécifications de la machine sélectionnée.
Tests de machines :Le mouvement du chariot, les fonctions électriques, la lubrification et les performances d’étirage sont vérifiés avant expédition. Les échantillons du client peuvent être utilisés pour des essais de dessin une fois fournis.
ISO 9001:2015— Système de gestion de la qualité couvrant la conception, la production, l'installation et le service. Certificat n° UQ231211R1.
Documentation CE— Disponible pour les configurations de machines applicables selon les exigences du marché de destination.
Inspection SGS— Une inspection indépendante peut être organisée à la demande du client ou du projet.
FangRong détient également plusieurs brevets d'invention et de modèles d'utilité liés aux équipements d'étirage à froid, y compris les systèmes de transmission et d'outillage des machines à étirer.
La force requise est déterminée à partir dequalité du matériau, dimensions initiales et finales, épaisseur de paroi, réduction, géométrie de la matrice et conditions de lubrification. Le diamètre extérieur maximal du tube de φ40 mm est une référence de machine et ne doit pas être traité comme la taille maximale pour chaque matériau.
Oui. L'étirage des tubes utilise un système de matrice et de mandrin, tandis que les barres pleines sont étirées sans mandrin. Des matrices séparées et un outillage approprié sont nécessaires, et la charge d'étirage doit rester dans la plage nominale de la machine.
L'entraînement élimine l'étirement de la chaîne et le réglage de routine de la tension de la chaîne. Plus important encore, le système d'asservissement fournit desvitesse, accélération, décélération et positionnement du chariot, ce qui est utile pour les cycles de dessin automatisés répétables.
Oui, à condition que le matériau et le calendrier de réduction respectent la capacité de force d'étirage de la machine. L'acier inoxydable nécessite généralement un contrôle plus étroit de la réduction, de l'outillage et de la lubrification en raison de sa résistance et de son comportement d'écrouissage plus élevés.
Fournir lequalité du matériau, taille de départ, taille finie, épaisseur de paroi, réduction par passe, longueur d'étirage, objectif de production et exigences d'automatisation. Pour le dessin des tubes, les exigences d'identification et les informations sur le mandrin sont également utiles pour confirmer la configuration de l'outillage.
Un FAT significatif devrait vérifiermouvement du chariot, vitesse d'étirage, capacité de force, alignement de la matrice et du mandrin, lubrification, fonctions de cycle automatique et fonctions de sécurité. Si le matériel du client est disponible, un essai de dessin réel est préférable car il permet de vérifier le résultat du processus avant expédition.
FangRong fournitsupervision de l'installation, mise en service, formation des opérateurs, fourniture de pièces de rechange et assistance technique à distance. La période de garantie standard est de 12 mois à compter de la mise en service.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél