Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
Fabricant professionnel de machines à dessiner à expansion
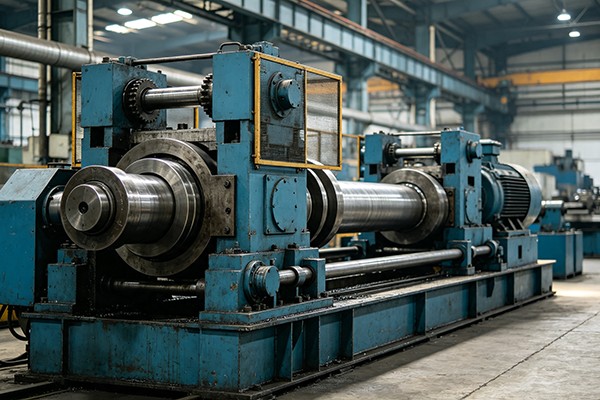
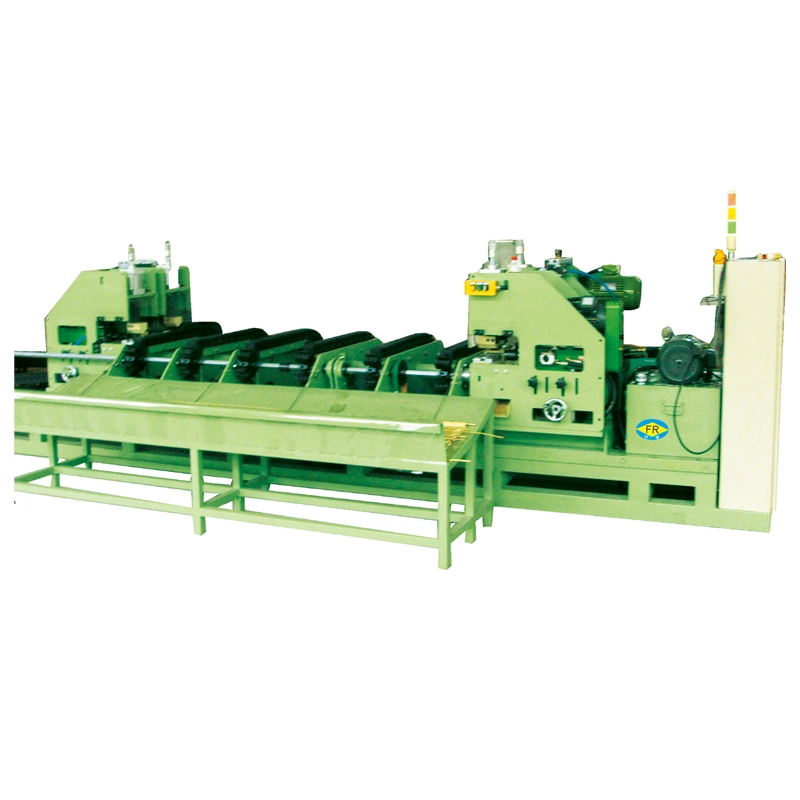
celui de FangRongMachine de dessin d'expansionest conçu pour augmenter le diamètre extérieur des tubes tout en maintenant la paroi du tube sous déformation contrôlée. Le système hydraulique entraîne un mandrin conique à travers le tube, tandis que des matrices segmentées guident le matériau vers l'extérieur jusqu'au diamètre requis. Cela rend le processus approprié lorsqu'un diamètre de tube plus grand est requis sans recourir aux méthodes de formage conventionnelles qui peuvent provoquer une variation excessive de la paroi.
Expansion contrôlée au lieu d’un simple élargissement du diamètre
Lors de l'expansion du tube, l'augmentation du diamètre extérieur n'est qu'une partie de l'exigence. Si le matériau est expansé de manière trop agressive, l'épaisseur de la paroi peut devenir inégale ou le tube peut se fissurer. Le système hydraulique de FangRong utilise une pression contrôlée et des séquences d'expansion par étapes pour maintenir la déformation dans la plage de processus sélectionnée. En fonction du matériau et des dimensions du tube, des taux de dilatation allant jusqu'à30% en un seul passagesont possibles.
La machine peut traiter des tubes en cuivre, en aluminium, en acier au carbone et en acier inoxydable, avec des diamètres extérieurs de tubes d'environ 10 à 200 mm. Des conceptions de mandrins personnalisées sont disponibles pour différentes dimensions de tubes et qualités de matériaux, car la géométrie du mandrin a un effet direct sur la charge d'expansion, la précision dimensionnelle et le contrôle de l'épaisseur des parois.
FR-10T à FR-500T pour différentes tailles de tubes
L'hydraulique de FangRongmachines à dessiner à expansioncouverture10T à 500Tde force de traction, avec des diamètres de cylindre principal de φ125 mm à φ630 mm et des courses d'expansion efficaces jusqu'à 10 m. Par exemple, leFR-100Tutilise un cylindre principal de φ250 mm et une force de traction de 100 T avec deux moteurs de pompe de 55 kW. À l'extrémité supérieure, le FR-500T fournit une force de 500 T via un cylindre de φ630 mm et utilise deux pompes à cylindrée fixe de 75 kW avec deux moteurs de 110 kW.
La sélection du modèle ne dépend pas uniquement du diamètre du tube cible. L'épaisseur de paroi initiale, la résistance du matériau, le taux d'expansion requis, la longueur du tube et le nombre de passes d'expansion affectent tous la force de machine requise et la configuration de l'outillage. Pour les tubes plus petits ou plus légers, une capacité excessive de la machine peut augmenter les coûts sans améliorer le produit fini.
Surveillez la pression avant que les problèmes ne se transforment en défauts
Les charges d'expansion peuvent changer à mesure que le tube pénètre dans différentes sections du mandrin et de la matrice. La surveillance de la pression en temps réel aide les opérateurs à identifier une résistance anormale pendant le processus, tandis que les séquences d'expansion étape par étape réduisent la charge soudaine sur le tube. Ceci est particulièrement important pouracier inoxydable et autres matériaux à plus haute résistance, où un taux d'expansion inapproprié peut augmenter le risque de fissuration.
De l’expansion du tube aux composants finis
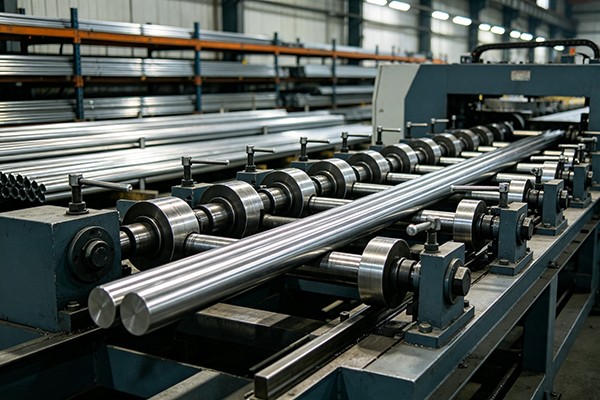
Les applications typiques incluentraccords de climatisation, tuyaux d'échappement automobiles, tubes d'échangeur de chaleur et connecteurs de plomberie. Après expansion, la machine peut être connectée à la machine de redressage et à la machine de découpe de FangRong pour continuer la correction dimensionnelle et le traitement de la longueur sans ajouter de manutention inutile entre les opérations.
LeMachine de dessin à expansion automatiqueest utilisé lorsqu'un tuyau a besoin d'un diamètre interne plus grand ou plus précis sans chauffer le matériau. Un vérin hydraulique entraîne un mandrin d'expansion à travers l'alésage, fournissant une déformation radiale contrôlée pour corrigerinternal dimensions and ovality. La gamme FR-10T à FR-500T couvre les forces d'expansion de10 à 500 tonnesavec des coups jusqu'à10 m, tandis que les systèmes hydrauliques multi-pompes adaptent la puissance de sortie aux différentes tailles et charges de tuyaux. Il convient pourtuyaux en acier au carbone, en acier allié, en acier inoxydable et en métaux spéciaux, y compris les tuyaux de précision de grand diamètre, les sections déformées et les extrémités de tuyaux préparées pour l'assemblage.
En tant que fabricant et fournisseur Machine de dessin d'expansion en Chine, nous disposons de notre propre usine. Si vous souhaitez acheter des machines de traitement des métaux, veuillez nous contacter.
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité


 Whatsapp