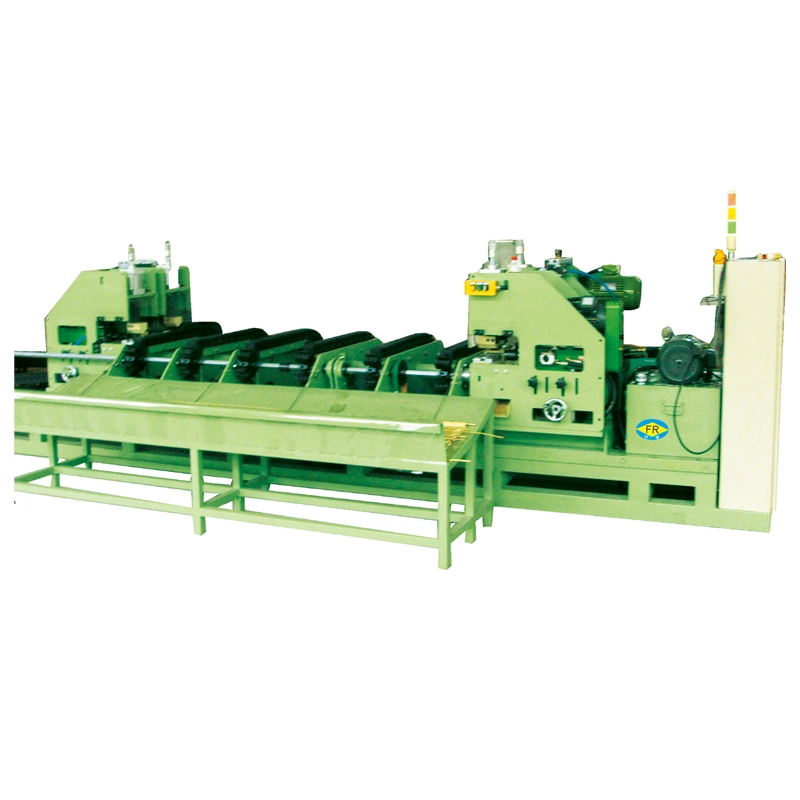
celui de FangRongMachine de dessin de barres omnibusest conçu pour l'étirage à froid des barres omnibus en cuivre et en aluminium en sections rectangulaires précises. Le processus d'étirage peut améliorer la cohérence dimensionnelle, l'état de surface et la rectitude tout en produisant la largeur et l'épaisseur requises pour les applications électriques. Des configurations de type chaîne et de type hydraulique sont disponibles, couvrant les forces de traction de10T à 100T.
Les profils rectangulaires nécessitent plus qu'une force de traction
Le dessin d’une barre omnibus est différent du dessin d’une barre ronde. La largeur, l'épaisseur, l'état des coins et la planéité finis doivent tous rester dans la plage requise, tandis que le cuivre et l'aluminium peuvent se comporter différemment sous la même réduction. Une déformation excessive ou une alimentation instable peut entraîner une cambrure, une torsion ou une variation dimensionnelle le long de la barre.
FangRong configure le système de dessin en fonction de la section de départ, de la largeur et de l'épaisseur cibles, de la qualité du matériau, de la réduction par passe et de la longueur de la barre. L'équipement disponible couvre des largeurs allant jusqu'à400mm, épaisseurs de 2 à 30 mm, longueurs d'étirage efficaces de 6 à 12 m et vitesses d'étirage jusqu'à 25 m/min.
Chaîne ou hydraulique : deux façons de construire la ligne
Les machines de type chaîne sont adaptées aux applications où un banc de traction mécanique avec une traction continue simple est préféré. Le FR-10T gère des jeux de barres jusqu'à environ 40 mm de large et 2 à 5 mm d'épaisseur, avec un moteur principal de 30 kW. À l'extrémité la plus grande, le FR-100T couvre des largeurs d'environ 150 à 400 mm et des épaisseurs de 2 à 30 mm, à l'aide d'un moteur principal de 200 kW.
Les modèles hydrauliques du FR-10T au FR-100T offrent une plage de fonctionnement différente, avec des alésages de cylindre principal de φ125 mm à φ280 mm, des tiges de piston de φ70 mm à φ140 mm et des vitesses d'étirage d'environ 2 à 12 m/min. Les vitesses de retour varient de 5 à 20 m/min, avec des pressions du système hydraulique de 140 à 250 kgf/cm² et des configurations de moteur principal de 22 kW à 75 kW × 2.
Pour la planification de la production, le choix n’est pas simplement entre « chaîne » et « hydraulique ». La charge d'étirage, la vitesse requise, les dimensions du jeu de barres et le cycle de production doivent déterminer quel arrangement d'entraînement est le plus approprié. Une machine de grande capacité n’est pas automatiquement meilleure si la gamme de produits réelle est relativement restreinte.
Contrôlez le camber et la torsion après le dé
Une barre omnibus peut atteindre ses objectifs de largeur et d'épaisseur tout en créant des problèmes si elle quitte la matrice d'étirage avec une courbure ou une torsion excessive. Ceci est particulièrement important pour l'assemblage d'appareillages de commutation et de jeux de barres, où la section finie peut devoir reposer avec précision contre un isolant, un connecteur ou une surface de montage.
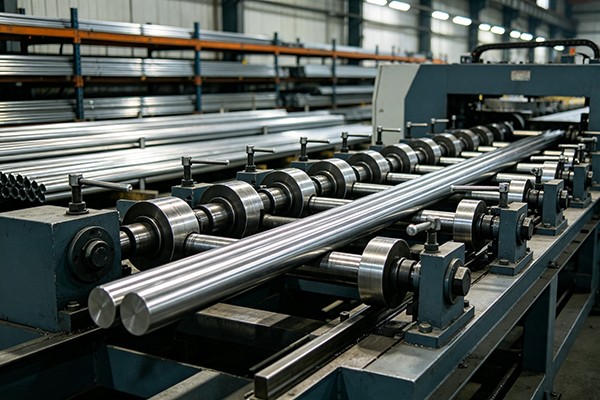
FangRong intègrerouleaux de redressage après la matrice d'étiragepour corriger la déformation résiduelle alors que le matériau se trouve encore dans le même parcours de traitement. Le réglage des rouleaux est adapté à la section du jeu de barres afin que le redressage ne déforme pas inutilement le profil rectangulaire.
Pour la production de jeux de barres électriques
Les machines sont utilisées pour les jeux de barres en cuivre et en aluminium dans des applications telles queappareillage électrique, transformateurs, canalisations préfabriquées et équipements pour énergies renouvelables. Lorsque le produit fini nécessite des longueurs fixes et des extrémités préparées, la machine à étirer peut être combinée avec unMachine de découpeetMachine à chanfreiner.
Cette disposition est utile lorsque le jeu de barres passe directement du dessin à la découpe et à la préparation des extrémités. Il réduit le besoin de stocker et de repositionner manuellement les longues sections étirées entre les opérations, tout en conservant la correction dimensionnelle et la finition au sein d'un seul itinéraire de production.
Pourquoi FangRong pour le dessin de barres omnibus
L'avantage de FangRong ne se limite pas à fournir un banc de traction d'un tonnage spécifié. Nous travaillons avec l'ensemble du processus de traitement des barres omnibus, y compris l'étirage, le redressage, la découpe et le chanfreinage, afin que la configuration de la machine puisse être basée sur lesection de jeu de barres finie réelle et exigences en aval.
Pour les acheteurs traitant de différentes sections de cuivre ou d'aluminium, FangRong peut évaluer les dimensions de départ, le calendrier de réduction, la longueur d'étirage et la vitesse de production requise avant de déterminer la capacité de la machine et la disposition des outils. Ceci est important pour la production de jeux de barres, car le simple fait d'augmenter la force de traction ne résout pas les problèmes causés par des matrices inadaptées, une réduction excessive ou de mauvais réglages de redressement.


 Whatsapp