Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
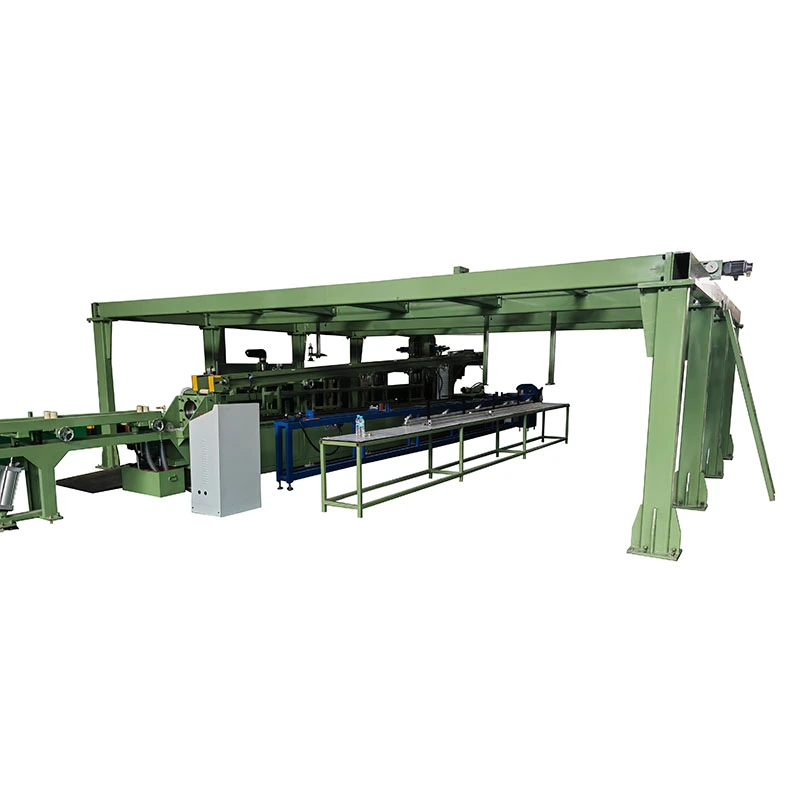
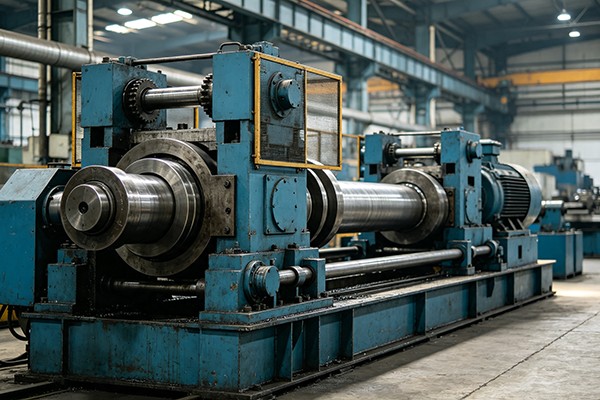
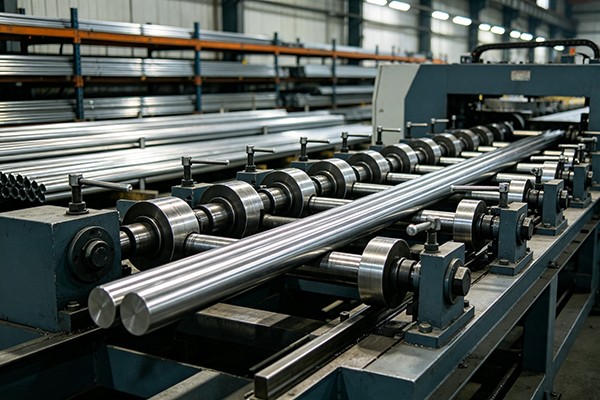
LeMachine d'étirage à froid de batterie EVest un banc d'étirage hydraulique pour l'étirage à froid de précision des tubes en aluminium utilisés pour les boîtiers de batteries de véhicules électriques, les boîtiers de stockage d'énergie et les composants de batteries associés. Il est destiné aux applications où l'extrusion seule ne peut pas fournir la combinaison requise de contrôle de l'épaisseur de paroi, de précision dimensionnelle, d'état de surface et de répétabilité.
LeFR-80fournit une force de traction fixe de120 kN, une course maximale de7 m, et vitesse de dessin réglable de0–20 m/min. La machine utilise un moteur principal de 37 kW, un réducteur ZQ650, une transmission par chaîne de 3 pouces, une commande par écran tactile PLC et un inverseur de 45 kW pour le réglage de la vitesse.


Les boîtiers de batterie en aluminium sont généralement produits à partir d'ébauches de tubes extrudés, suivis d'un étirage et, pour certaines conceptions prismatiques, d'un formage supplémentaire. L'étirage à froid réduit la section transversale du tube à travers une matrice tout en contrôlant la relation entre les dimensions extérieures et l'épaisseur de la paroi.
Pour la production de boîtiers de batterie, l’important n’est pas simplement d’obtenir un tube plus petit. Le processus d'étirage doit maintenir des dimensions stables sur toute la longueur tout en évitant les déformations excessives, les dommages de surface ou les variations locales de l'épaisseur de la paroi. Le résultat requis dépend de l'alliage d'aluminium, de l'état, de la géométrie du tube de départ, de la conception de la matrice, du programme de réduction, de la lubrification et de la vitesse d'étirage.
Le FR-80 peut être configuré pourdessin rond à rondet les applications dans lesquelles un tube rond étiré est ensuite transformé en une section rectangulaire ou carrée.
Avant de sélectionner le banc d'étirage, définissez les dimensions du boîtier fini plutôt que de choisir la machine uniquement par diamètre nominal de tube. Pour un boîtier cylindrique, fournir le diamètre extérieur fini et l'épaisseur de paroi. Pour un boîtier prismatique, indiquez la largeur, la hauteur, la géométrie des coins et l'épaisseur de la paroi finies.
Les dimensions du tube de départ déterminent la force de réduction et d'étirage requise. Fournissez le diamètre extérieur du tube extrudé, le diamètre intérieur ou l'épaisseur de paroi, la longueur, l'alliage et l'état. Une grande différence entre la section de départ et la section terminée peut nécessiter plusieurs passes d'étirage ou une opération de formage supplémentaire.
Le FR-80 possède unForce d'étirage fixe de 120 kN. La qualité de l'alliage seule ne permet pas de déterminer si cela est suffisant pour un boîtier de batterie spécifique. La force requise dépend de la réduction, des dimensions du tube, de la résistance du matériau, de la géométrie de la matrice, du frottement, de la lubrification et de la vitesse d'étirage.
Pour un nouveau projet, l'approche pratique consiste à calculer la charge de tirage attendue à partir du calendrier de passage proposé, puis à vérifier le résultat au moyen d'un échantillon de tirage si nécessaire.
Le FR-80 offre un maximumcourse de 7 m. La longueur de production utilisable dépend de l'agencement de serrage de la pièce, de la longueur de pointage du tube, de la course du chariot et de la longueur finie requise. Les boîtiers de batterie longs doivent donc être comparés à la disposition réelle de la machine plutôt qu'à la seule valeur de course.
Le réglable0–20 m/minla vitesse d'étirage permet d'adapter le processus à différentes qualités d'aluminium, épaisseurs de paroi, réductions, conditions de lubrification et exigences de surface. Une vitesse de dessin plus élevée n’est pas automatiquement meilleure ; une vitesse excessive peut augmenter la génération de chaleur, le marquage lié au frottement ou l'instabilité du processus.
Si le boîtier de la batterie est prismatique, déterminez si la section rectangulaire requise est produite directement par la matrice d'étirage ou via une étape de formage distincte après l'étirage du tube rond. Cette décision affecte l'outillage, le contrôle dimensionnel, la séquence de production et l'équipement auxiliaire requis.
| Élément de sélection | Informations requises |
| Matériel | Alliage d'aluminium et trempe |
| Tube de départ | Diamètre extérieur, épaisseur de paroi ou diamètre intérieur, longueur |
| Cas terminé | Diamètre ou largeur × hauteur, épaisseur de paroi, longueur |
| Réduction | Réduction dimensionnelle requise et nombre de passes proposé |
| Force de traction | Charge calculée en fonction du matériau, de la géométrie, de la réduction et de l'outillage |
| Exigence de surface | Marques de dessin, exigences de revêtement et exigences d'assemblage acceptables |
| Volume de production | Sortie cible et temps de cycle requis |
| Type de produit | Boîtier cylindrique, boîtier prismatique ou autre boîtier de batterie en aluminium |
| Paramètre | Spécification |
| Modèle | FR-80 |
| Force de tirage fixe | 120 kN |
| Course maximale | 7 m |
| Vitesse de dessin | 0–20 m/min, variable |
| Système de contrôle | Écran tactile CPL |
| Onduleur | 45 kW |
| Moteur principal | 37 kW |
| Réducteur | ZQ650 |
| Pas de chaîne | 3 pouces |
| Dimensions de la machine | 17 000 × 1 100 × 1 300 mm |
Les spécifications ci-dessus décrivent la configuration standard du FR-80. Les dimensions des matrices, l'outillage, l'équipement de pointage, les matrices de formage et l'équipement de manutention auxiliaire doivent être confirmés en fonction de la conception réelle du boîtier de batterie.
La machine d'étirage à froid de batterie EV peut être utilisée pour les tubes ronds en aluminium destinés à la production de boîtiers de batterie cylindriques. Les applications typiques nécessitent des dimensions extérieures, une épaisseur de paroi, une rectitude du tube et un état de surface contrôlés avant les opérations ultérieures de découpe, de formage ou d'assemblage.
Pour les boîtiers de batteries rectangulaires, le processus de production peut utiliser l'étirage à froid pour établir les dimensions du tube suivi d'une opération de formage dédiée. Cette voie est adaptée lorsque le matériau de départ est un tube rond extrudé et que le produit final nécessite une section rectangulaire contrôlée.
Les mêmes principes d'étirage peuvent être appliqués aux tubes et boîtiers en aluminium utilisés dans les équipements de stockage d'énergie stationnaires, à condition que la section, l'épaisseur de paroi, le matériau et la force d'étirage requis se situent dans la plage de fonctionnement de la machine.
Des tubes en aluminium étirés avec précision peuvent également être utilisés pour certains composants de refroidissement et de gestion thermique de la batterie où la cohérence dimensionnelle est importante pour les opérations ultérieures de connexion, d'assemblage ou de formage.
Examen techniquecommence par les dimensions du tube et du boîtier fini du client, la qualité du matériau, les exigences de réduction et l'objectif de production. Ces paramètres sont utilisés pour déterminer la configuration de la machine et les exigences en matière d'outillage.
Fabrication mécaniquecomprend la préparation des plaques d'acier, le soudage, la réduction des contraintes, l'usinage, le traitement des rails de guidage, l'assemblage de la transmission, l'assemblage du chariot et l'usinage des porte-matrices.
Intégration du contrôlecouvre la programmation de l'API, la configuration de l'IHM, les paramètres du variateur, le contrôle du moteur, le contrôle de la course et les fonctions de sécurité de la machine.
Inspection finalecomprend l'alignement mécanique, le fonctionnement de la transmission, l'inspection électrique, les contrôles de lubrification et de fuite d'huile, ainsi que les tests de dessin à l'aide d'échantillons clients, le cas échéant.
Avant expédition, la machine d'étirage à froid de batterie EV est soumise à des tests opérationnels. Lorsque des échantillons de tubes clients sont fournis, le test peut inclure un étirage réel pour évaluer la force d'étirage, la vitesse, les résultats dimensionnels, l'épaisseur de paroi et l'état de surface par rapport aux exigences du processus convenues.
Ingénierie d'étirage à froid depuis 1998
FangRong est engagé dans l'ingénierie des bancs d'étirage depuis 1998, couvrant les équipements d'étirage à froid pour l'aluminium, l'acier, le cuivre, l'acier inoxydable et les profilés spéciaux. Ce contexte permet aux projets de boîtiers de batteries d'être évalués comme un processus de dessin complet plutôt que par le seul tonnage de la machine.
Deux installations de fabrication
Dongguan Fangrong Metallurgical Equipment Co., Ltd. et Yangjiang Fangrong Machinery Co., Ltd. fournissent une capacité de production combinée pour des projets de banc de traction standard et personnalisés.
Ingénierie basée sur des projets
Pour les projets de boîtiers de batteries, l'examen technique peut inclure le calcul de la force d'étirage, la sélection des outils, l'évaluation du calendrier de réussite, la configuration du porte-matrice, la disposition de la machine et les exigences en matière d'équipement auxiliaire.
Mise en service et service
La supervision de l'installation, la mise en service, la formation des opérateurs, la fourniture de pièces de rechange et le dépannage à distance sont disponibles pour les équipements livrés. La garantie standard est de 12 mois à compter de la mise en service.
ISO9001:2015— Système de gestion de la qualité couvrant la conception, la production, l'installation et le service. Certificat n° UQ231211R1.
CE— Une documentation pertinente sur la sécurité des machines est disponible pour les configurations de machines standard applicables.
Inspection SGS— Une inspection par un tiers peut être organisée en fonction des exigences du projet.
Brevets— FangRong détient 32 brevets d'invention et plus de 100 brevets de modèles d'utilité couvrant les technologies d'établi et d'équipements associés.
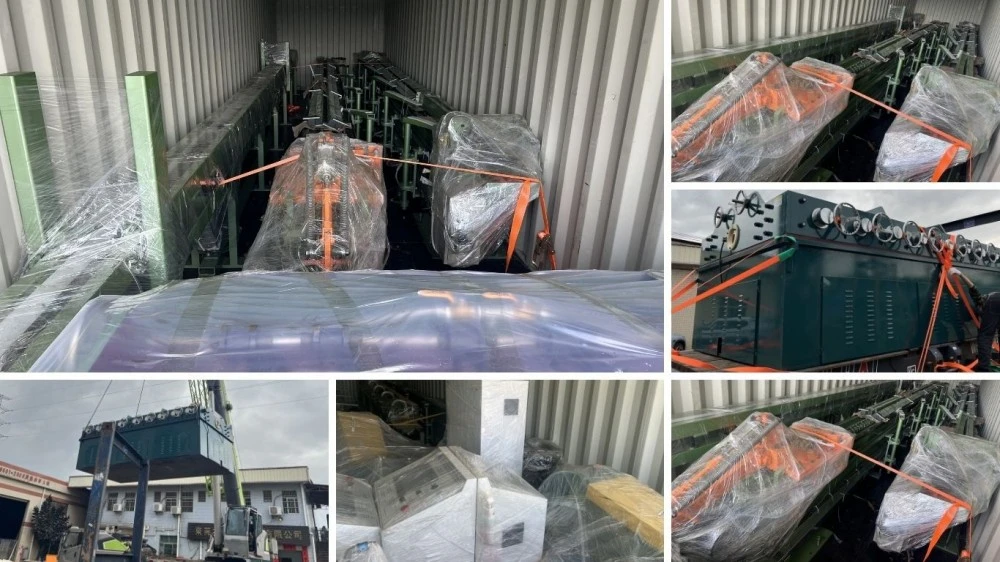
La machine d'étirage à froid de batterie EV est préparée pour l'exportation avec un emballage de protection, une protection contre l'humidité et une protection contre la corrosion pour les surfaces usinées exposées. Les dessins de fondation, les dispositions des boulons d'ancrage, la documentation électrique et les informations d'exploitation sont fournis en fonction de la configuration du projet.
Fournissez l'alliage d'aluminium et la trempe, les dimensions du tube de départ, les dimensions du boîtier fini, l'épaisseur de paroi, la longueur du tube, la réduction requise, le taux de production et les exigences de surface. Un dessin de section ou un fichier CAO est particulièrement utile pour vérifier le tracé du dessin et l'outillage.
Oui, le banc d'étirage peut être configuré pour l'étirage de tubes ronds à ronds. Pour les cas prismatiques, le tube étiré peut être suivi d'une opération distincte de formage rond à carré ou rectangulaire, en fonction de la section transversale finie et du parcours de traitement.
Cela dépend des dimensions réelles du tube, de l'alliage, de la réduction, de la géométrie de la matrice, de la lubrification et de la vitesse d'étirage. Une machine de 120 kN ne doit pas être sélectionnée simplement parce que le produit est fabriqué en aluminium. FangRong peut calculer la charge d'étirage attendue à partir des dimensions de départ et de fin proposées avant de confirmer la machine.
0,5 mm peut être utilisé comme référence de projet pour certaines applications de tubes en aluminium, mais il ne doit pas être traité comme une limite universelle de machine. L'épaisseur de paroi réalisable dépend de l'état de l'alliage, de la géométrie de départ, de la réduction par passe, de la conception de la matrice, de la lubrification et des tolérances dimensionnelles et de surface requises. Des essais sur échantillons sont recommandés pour les applications critiques à parois minces.
Oui. Différentes dimensions finies nécessitent normalement des matrices d'étirage correspondantes et, pour les boîtiers prismatiques, un outillage de formage. Le même banc de traction peut traiter plusieurs tailles de boîtiers lorsqu'elles restent dans sa plage de force, de course, de chariot et d'outillage.
Pour un projet de boîtier de batterie, les tests d'acceptation doivent aller au-delà de la vérification du fonctionnement de la machine. Lorsque des échantillons sont disponibles, l'essai doit vérifier la force d'étirage, la vitesse d'étirage, les dimensions finies, la variation de l'épaisseur de paroi, l'état de surface, le fonctionnement du chariot, la précision de la course et la répétabilité par rapport aux exigences techniques convenues.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél