Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
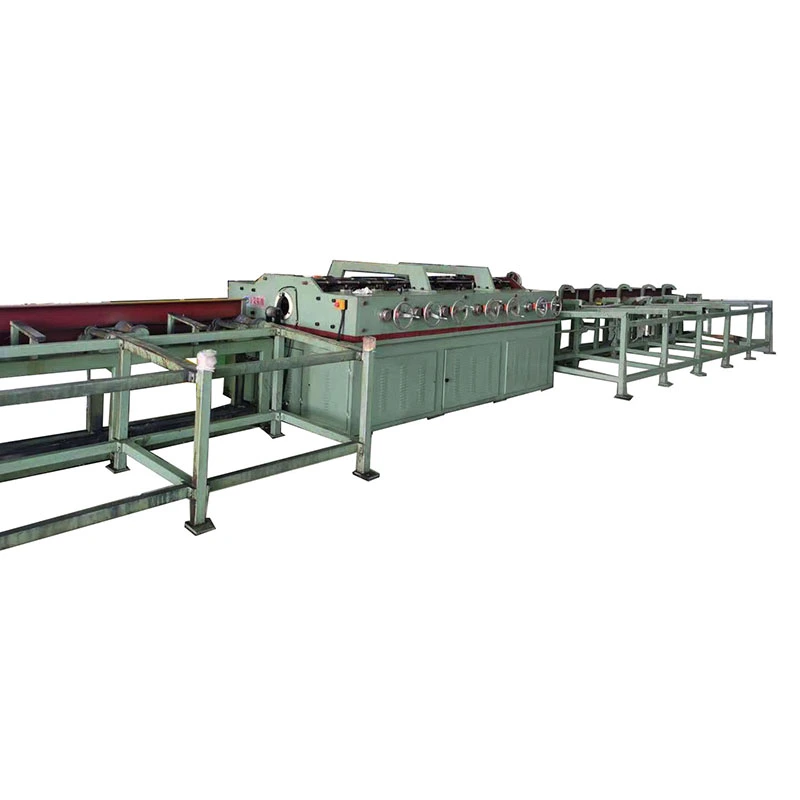
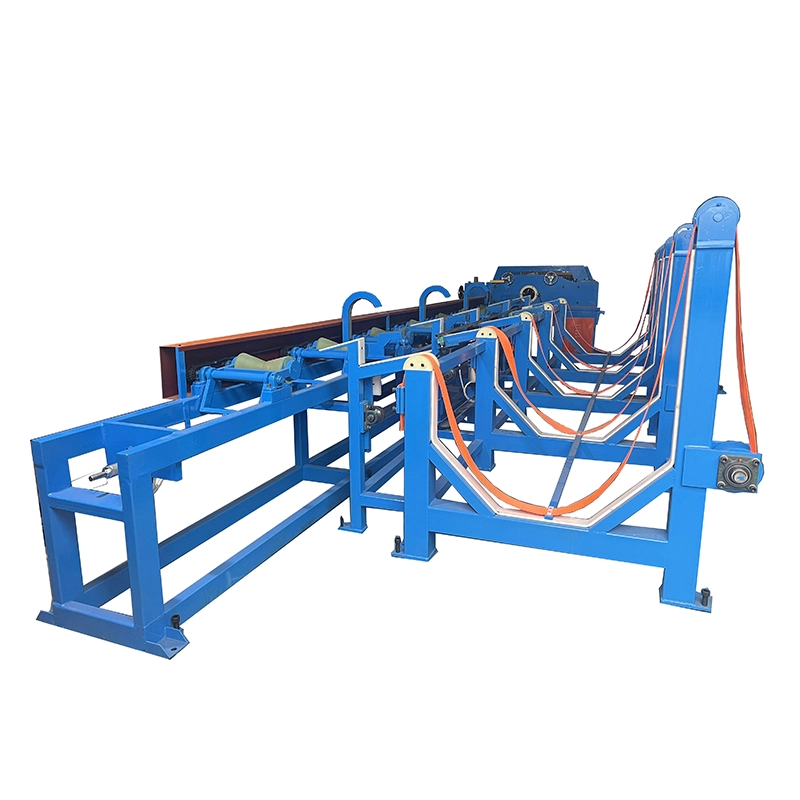
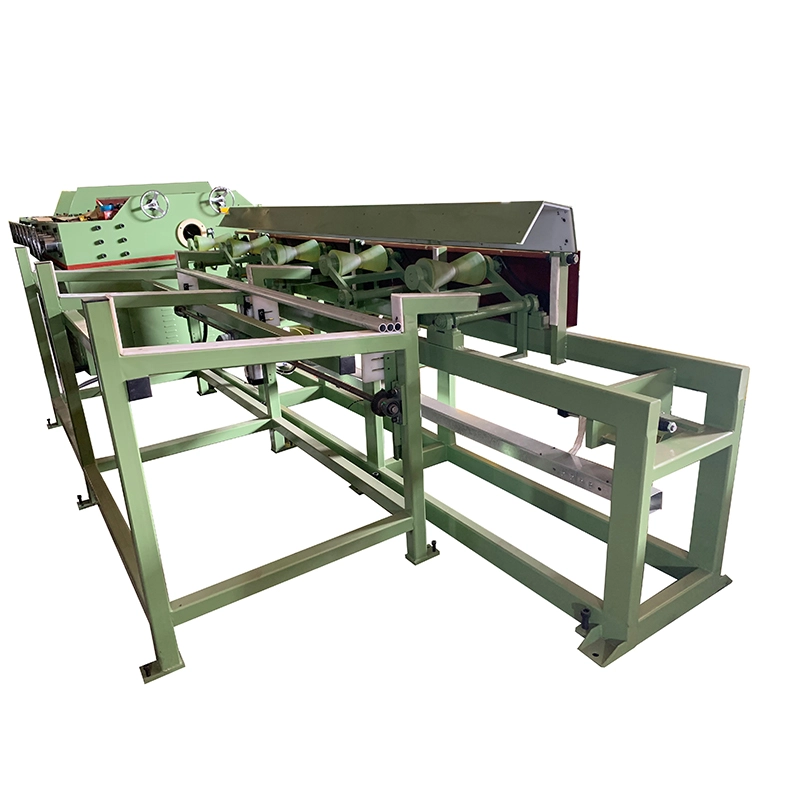
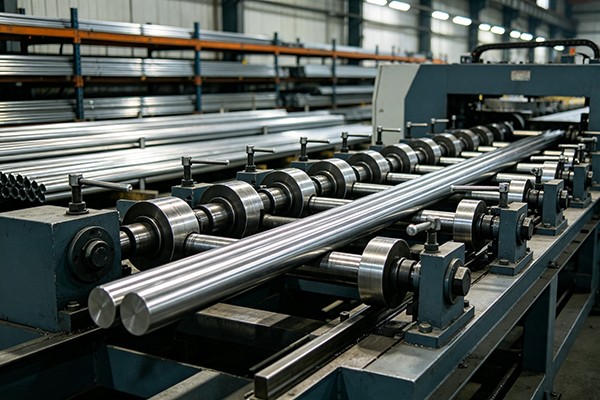
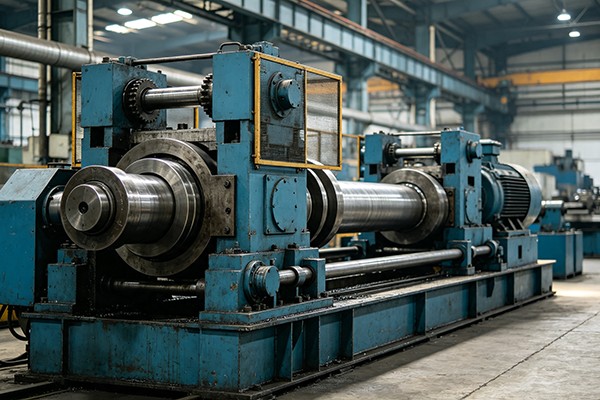
LeMachine de redressage horizontale en cuivreest une machine de redressage multi-rouleaux pour tubes, tuyaux, barres pleines et profilés en cuivre après extrusion, étirage, recuit ou manipulation. Il utilise une flexion inversée contrôlée via plusieurs jeux de rouleaux pour corriger l'arc, la courbure et l'ovalité mineure sans nécessiter une opération de redressage séparée.
Le cuivre nécessite des conditions de redressement différentes de celles de l'acier. Sa limite d'élasticité relativement faible et sa surface molle font d'une pression excessive des rouleaux une cause fréquente de marques de surface, tandis que différentes températures nécessitent des forces de redressement et des vitesses de ligne différentes. La série FR est donc configurée autournombre de rouleaux, diamètre de la pièce, état du cuivre, tolérance de rectitude et exigences en matière de finition de surface.
Pour les lignes de production où le tube en cuivre sera brasé, plié, plaqué ou assemblé automatiquement, la rectitude et l'état de surface sont tous deux importants. Une géométrie et un réglage appropriés des rouleaux aident à corriger le tube sans introduire de nouvelles rayures, une déformation excessive ou une correction excessive.
La série FR de FangRong comprend13 configurations standards du FR-20 au FR-180, couvrant les diamètres de tubes en cuivre deφ4 mm à φ180 mmet des barres pleines deφ10 mm à φ90 mm. Selon le modèle, la machine utilise14, 15, 16, 17 ou 20 jeux de rouleaux. Les configurations sélectionnées à 20 rouleaux peuvent atteindre une rectitude aussi faible que0,1 mm/m. La puissance totale du moteur varie de3 kW à 55 kW, avec des poids de machine d'environ700 kg à 25 000 kg.
L'équipement intègre une technologie de redressage développée grâce à la coopération à long terme de FangRong avec un fabricant taïwanais. FangRong a été créée en 1998 en tant que coentreprise et en est devenue la propriété exclusive en 2013, conservant l'expérience en ingénierie de redressage et d'étirage développée grâce à cette coopération.
La série FR utilisecintrage inversé multi-rouleaux. Au lieu de corriger un pli en un point avec une force élevée, la pièce passe à travers des rouleaux successifs qui appliquent des corrections contrôlées plus petites. Cela répartit la déformation le long du tube ou de la barre et permet à l'opérateur d'atteindre la rectitude requise avec moins de risque de flexion excessive permanente.
1. Alimentation et alignement
Le tube ou la barre de cuivre entre par le système de guidage. Un alignement correct de l'entrée est important car une pièce mal positionnée peut produire une rectitude incohérente même lorsque les réglages des rouleaux sont corrects.
2. Pliage inverse progressif
Plusieurs jeux de rouleaux appliquent une pression contrôlée dans différentes directions. La géométrie et le réglage des rouleaux sont adaptés au diamètre de la pièce. Un plus grand nombre de jeux de rouleaux fournissent plus de points de correction et sont généralement sélectionnés lorsque des tolérances de rectitude plus strictes sont requises.
3. Contact superficiel contrôlé
Le cuivre est plus doux que l’acier, en particulier à l’état recuit. Les surfaces des rouleaux sont donc finies avec précision, avecoptions de rouleaux de protection de surface disponibleslorsque l'application nécessite un contrôle strict des rayures, des grippages ou des marques de surface.
4. Réglage de la vitesse
Le FR-76 et les modèles plus grands offrentVitesse variable de 0 à 60 m/minvia un variateur de fréquence. Le FR-50 et les modèles plus petits utilisent des vitesses sélectionnables de9/18/27/45 m/min. La vitesse de production réelle doit être sélectionnée en fonction de l'alliage de cuivre, de l'état, des dimensions du tube, de l'objectif de rectitude et des exigences de surface plutôt que d'utiliser simplement la vitesse maximale.
5. Effet lissant et dimensionnant
Le contact contrôlé des rouleaux peut également réduire l’ovalité mineure et améliorer la cohérence dimensionnelle. Cependant, le redressage ne doit pas être considéré comme un substitut à un processus de dimensionnement dédié lorsque des tolérances dimensionnelles strictes sont requises.
6. Décharge
Le tube ou la barre fini sort de la machine avec la rectitude spécifiée et est prêt pour des opérations ultérieures de pliage, de découpe, de brasage, de placage, d'assemblage ou d'autres opérations de finition.
Dommages superficiels lors du redressage
Le cuivre peut être facilement marqué par des surfaces de rouleaux inappropriées ou une pression excessive. Pour les tubes CVC, les jeux de barres électriques et les produits décoratifs en cuivre, ces marques peuvent entraîner un rejet ou des travaux de finition supplémentaires. Les options de rouleaux de protection de surface contribuent à réduire ce risque.
Différentes trempes de cuivre
Le cuivre recuit doux et le cuivre étiré ne répondent pas aux mêmes réglages de lissage. La pression des rouleaux et la vitesse de traitement doivent être adaptées à l'état du matériau pour éviter toute déformation ou passages répétés.
Pliage après extrusion et emboutissage
Les tubes et barres de cuivre peuvent développer une courbure pendant l'extrusion, l'étirage à froid, le recuit, le bobinage ou le transport. Le redressage multi-rouleaux corrige cette courbure avant que le matériau n'entre dans l'étape de production suivante.
Ovalité du tube
Les tubes en cuivre à paroi mince peuvent développer une ovalité lors du formage et de la manipulation. Des rouleaux correctement ajustés peuvent fournir un effet de dimensionnement secondaire tout en corrigeant la rectitude. Le résultat réalisable dépend des dimensions du tube, de l’état du matériau et de la déformation initiale.
Alimentation incohérente dans les équipements en aval
Une courbure excessive peut interférer avec le cintrage, la découpe, le soudage, le brasage et l’assemblage automatiques des tubes. Un processus de redressage contrôlé améliore la cohérence de l’alimentation et réduit les corrections manuelles.
Problèmes avec l'ajustement des tubes
Pour la production de CVC, de réfrigération, de plomberie et d'échangeurs de chaleur, une courbure ou une ovalité excessive peut affecter le positionnement des tubes et l'ajustement des joints. Une rectitude constante rend le formage et l'assemblage en aval plus reproductibles.
Le cuivre nécessite un contrôle minutieux du contact rouleau-pièce. Des surfaces de rouleaux rectifiées avec précision et des matériaux de protection de surface en option sont disponibles pour les applications où les rayures et le grippage ne peuvent pas être acceptés.
Prise en charge des machines FR-76 et plus grandes0-60 m/minfonctionnement à vitesse variable. Le FR-50 et les modèles plus petits offrent9/18/27/45 m/minvitesses sélectionnables. Cela permet d'ajuster la ligne en fonction de l'état du matériau et des exigences du produit au lieu de forcer chaque spécification de cuivre à passer par le même réglage.
La série FR est disponible avec14, 15, 16, 17 ou 20 rouleaux. Un nombre de rouleaux plus élevé fournit des points de correction supplémentaires et est normalement pris en compte lorsque la ligne de production nécessite une rectitude plus stricte. Par exemple, la configuration FR-50 à 20 rouleaux est spécifiée pour≤0,1 mm/mrectitude.
La série couvre les tubes en cuivre deφ4 mm à φ180 mmet des barres pleines deφ10 mm à φ90 mm. Cela permet à la même gamme de produits de couvrir de petits tubes de précision ainsi que des produits industriels en cuivre de plus grande taille.
Les machines de redressage horizontales en cuivre peuvent être configurées pour le cuivre pur tel queC11000 et C12200, ainsi que le laiton, le bronze, le cupronickel et d'autres alliages de cuivre. Les tubes sans soudure et soudés peuvent être traités lorsque leurs dimensions se situent dans la plage de travail de la machine sélectionnée.
La ductilité du cuivre permet des vitesses de redressage relativement élevées, mais la vitesse maximale ne doit pas être le seul critère de choix. Pour la production en grand volume, la combinaison correcte de la configuration des rouleaux, de la vitesse, de la pression et de l'état de la pièce est plus importante que la simple augmentation de la vitesse de la ligne.
Pour le redressage du cuivre, sélectionnez la machine en fonction dudiamètre du tube ou de la barre, épaisseur de paroi, alliage de cuivre et état, courbure initiale, rectitude requise, exigence de finition de surface et vitesse de production. Si la même machine doit traiter plusieurs tailles, la gamme complète de tailles doit être considérée plutôt que de sélectionner uniquement en fonction du plus grand diamètre.
| Modèle | Ø maximum du tube (mm) | Ø minimum du tube (mm) | Ø maximum de la barre (mm) | Rectitude (mm/m) | Jeux de rouleaux | Vitesse (m/min) | Puissance totale (kW) | Poids (kg) | Dimensions L×L×H (mm) |
| FR-180 (17 rouleaux) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17 rouleaux) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14 rouleaux) | φ120 × T3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9 000 | 3250×1450×1250 |
| FR-100 (14 rouleaux) | φ89 × T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5 000 | 2350×1560×1160 |
| FR-100 (17 rouleaux) | φ89 × T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5 000 | 2700×1560×1160 |
| FR-76 (14 rouleaux) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2 500 | 2250×1560×1160 |
| FR-76 (17 rouleaux) | φ76 × T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3 500 | 2560×1560×1160 |
| FR-76 (20 rouleaux) | φ76 × T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5 400 | 3250×1500×1250 |
| FR-50 (14 rouleaux) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/09/27/45 | 7.5 | 1 500 | 1750×1120×1040 |
| FR-50 (20 rouleaux) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18/09/27/45 | 7.5 | 2 000 | 2200×1120×1040 |
| FR-25 (14 rouleaux) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/09/27/45 | 4 | 1 000 | 1300×900×950 |
| FR-25 (16 rouleaux) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18/09/27/45 | 4 | 1 100 | 1800×1100×950 |
| FR-20 (15 rouleaux) | φ16 × T2,0 | φ4 | φ10 | ≤0,3 | 15 | 18/09/27/45 | 3 | 700 | 1100×1050×950 |
Notes techniques :T indique l'épaisseur de paroi du tube, par exemple T3,0 signifie une épaisseur de paroi de 3,0 mm. Les modèles FR-50 et plus petits utilisent des vitesses sélectionnables de 9/18/27/45 m/min. Les modèles FR-76 et plus grands offrent une vitesse variable de 0 à 60 m/min via un variateur de fréquence. Les matériaux de surface des rouleaux peuvent être spécifiés en fonction du produit en cuivre et des exigences de qualité de surface.
Les tubes en cuivre pour les serpentins de climatisation, les systèmes de réfrigération, les évaporateurs, les condenseurs et les échangeurs de chaleur nécessitent souvent un redressement avant le cintrage automatique en U ou l'assemblage tube-plaque tubulaire. Une rectitude constante aide les équipements en aval à maintenir une alimentation et un positionnement reproductibles.
La machine de redressage horizontale en cuivre convient aux barres omnibus, aux conducteurs et aux barres rondes en cuivre utilisés dans les appareillages de commutation, les transformateurs, les équipements de distribution électrique et les systèmes électriques. La protection des surfaces est particulièrement importante lorsque le cuivre fini doit maintenir une surface de contact propre.
Les tubes en cuivre utilisés dans les systèmes de climatisation automobile et les circuits de refroidissement des véhicules électriques peuvent nécessiter un redressement après étirage ou formage. La configuration appropriée des rouleaux peut préparer le tube aux opérations ultérieures de pliage et d’assemblage.
Les tubes d'eau en cuivre, les tubes de gaz et autres tubes techniques du bâtiment peuvent être redressés après la production ou la manipulation pour améliorer la cohérence dimensionnelle avant la coupe, l'assemblage et l'installation.
Les tubes en cuivre de petit diamètre utilisés dans les instruments et les systèmes fluidiques nécessitent un contrôle minutieux de la rectitude et de l’état de surface. Le FR-20 est conçu pour des diamètres de tubes à partir deφ4 mm, sous réserve de l'épaisseur spécifique de la paroi du tube et de l'état du matériau.
Le même principe de redressage peut être appliqué aux tubes et barres pleines en alliage de cuivre, notamment aux produits en laiton, en bronze et en cupronickel. Les réglages finaux des rouleaux doivent être déterminés à partir de l’alliage, de la dureté, des dimensions, de la courbure initiale et de la rectitude requise.
Plus de 26 ans d'ingénierie de lissage
FangRong a été créée en 1998 et a démarré en tant que coentreprise avec un fabricant taïwanais spécialisé dans les équipements d'étirage et de redressage. L'entreprise est devenue propriété exclusive en 2013 et a continué à développer des machines de redressage et d'étirage pour le traitement des tubes et barres métalliques.
Deux installations de fabrication
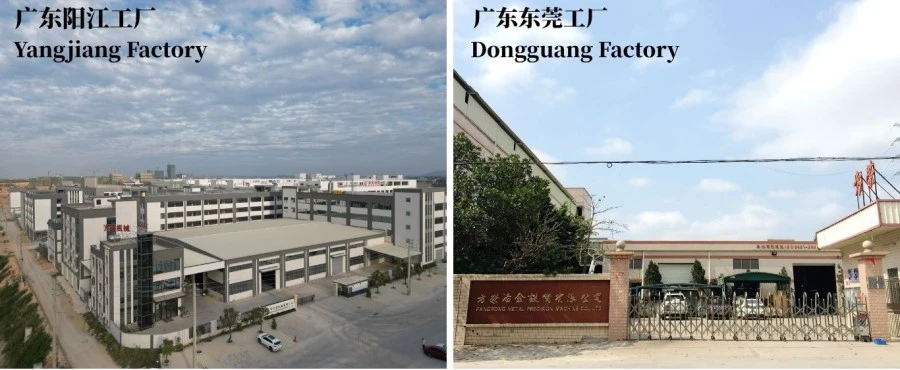
Les installations de production de Dongguan et de Yangjiang offrent une capacité annuelle combinée de plus de650 appareils. La configuration de fabrication sur deux sites prend en charge la production simultanée pour plusieurs projets et des commandes plus importantes.
Expérience dans le traitement des métaux
FangRong rapporte que les équipements ont été fournis aux clients en70+ pays, avec plus de10 000 clientsdans le traitement de l'acier, de l'acier inoxydable, du cuivre, du laiton, de l'aluminium et des alliages spéciaux.
Tests en usine avant expédition
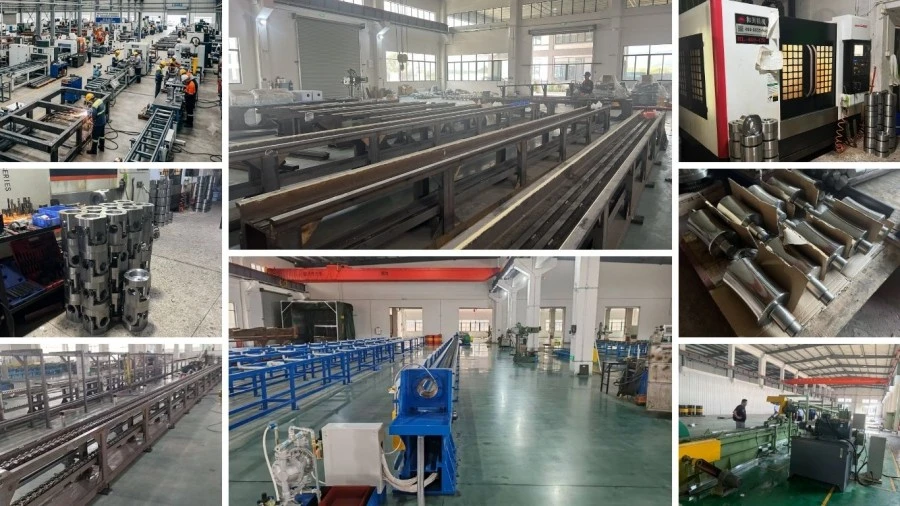
Chaque machine est soumise à des tests de fonctionnement au ralenti et à pleine charge. Lorsque des échantillons clients sont disponibles, de véritables tubes ou barres de cuivre peuvent être utilisés pour les tests. La rectitude, la rondeur, l'alignement des rouleaux, les vibrations, le courant du moteur, l'état de surface, les fuites d'huile et les fonctions électriques sont vérifiés avant expédition.
Support technique spécifique au cuivre
Avant la production, FangRong peut évaluer l'alliage de cuivre, l'état, le diamètre, l'épaisseur de paroi, l'objectif de rectitude, les exigences de surface et les exigences de sortie pour déterminer la configuration appropriée des rouleaux, la plage de vitesse et le traitement de surface des rouleaux.
Installation et support après-vente
L'assistance comprend la supervision de l'installation, la mise en service, la formation des opérateurs, la fourniture de pièces de rechange, le dépannage à distance et l'assistance technique. Des dessins de fondation et des dispositions de boulons d'ancrage sont fournis pour l'installation de la machine.
1. Examen technique— La configuration des rouleaux, la plage de vitesse, la protection de la surface et la disposition de la machine sont déterminées à partir des spécifications du client en matière de cuivre et des exigences de production.
2. Inspection des matériaux— Les plaques d'acier, les arbres, les rouleaux, les engrenages et autres composants clés sont inspectés avant l'usinage.
3. Usinage de précision— Les surfaces des rouleaux et les bâtis des machines sont usinés selon la géométrie et l'alignement requis.
4. Assemblage mécanique— Les ensembles de rouleaux, les composants de transmission, la boîte de vitesses et le système d'entraînement sont assemblés et vérifiés.
5. Intégration électrique — Motor, inverter, PLC, HMI, sensors, and safety controls are integrated and tested.
6. Tests de machines— La machine complète est exécutée avant expédition. Les échantillons de cuivre du client peuvent être utilisés pour la vérification des performances lorsqu'ils sont fournis.
7. Contrôle final— La rectitude, la rondeur, l'état de surface, la sécurité électrique, les vibrations et les fuites d'huile sont vérifiés avant l'emballage.
8. Emballage d'exportation— Les machines sont protégées contre l'humidité, la corrosion et les dommages de manutention pendant le transport international.
ISO 9001:2015— Système de gestion de la qualité couvrant les activités de conception, de fabrication, d'installation et de service de l'entreprise. Certificat n° UQ231211R1.
Marquage CE— Les machines FR standard sont fournies avec la conformité CE pour les exigences de sécurité des machines applicables, y compris les fonctions d'arrêt d'urgence et de protection pertinentes.
Inspection SGS— Des services d'inspection indépendants sont disponibles pour la vérification des performances et de la sécurité des machines selon les exigences du projet.
Technologie brevetée— FangRong détient des brevets nationaux d'invention et de modèles d'utilité couvrant les composants et technologies d'équipement, notamment la tension de chaîne, le maintien de matrices multibrins et les systèmes de mandrins à changement rapide.
Avant expédition, la machine est inspectée, protégée contre la corrosion et emballée pour le transport international. Les modalités d'emballage et d'expédition sont déterminées en fonction des dimensions de la machine, du poids, du mode de transport et de la destination.
La machine est conçue pour les tubes, tuyaux, barres rondes pleines et profilés en cuivre et alliages de cuivre. Les matériaux typiques incluent le C11000, le C12200, le laiton, le bronze et le cupronickel. Les tubes sans soudure et soudés peuvent être traités, à condition que les dimensions du produit et l'état du matériau correspondent au modèle sélectionné.
La sélection du modèle dépend principalement du diamètre maximum et minimum du produit, de l'épaisseur de paroi, de l'état du matériau, de la rectitude requise et de la vitesse de production. Par exemple, les FR-20 et FR-25 conviennent aux tubes et barres plus petits, tandis que les FR-76, FR-100, FR-120, FR-150 et FR-180 couvrent des produits plus gros. Une configuration à 14, 17 ou 20 rouleaux peut également être sélectionnée lorsqu'une rectitude plus stricte ou une correction plus contrôlée est requise.
Les configurations standard sont spécifiées à ≤0,3 mm/m, tandis que les configurations multi-rouleaux sélectionnées peuvent atteindre ≤0,2 mm/m ou ≤0,1 mm/m. Le résultat réel dépend du diamètre du tube, de l'épaisseur de la paroi, de l'état du matériau, de la déformation initiale et du réglage des rouleaux. Pour les applications exigeantes, la spécification finale doit être confirmée à l'aide des échantillons réels du client.
Oui. Cependant, le cuivre recuit et le cuivre étiré nécessitent des pressions de rouleau et des réglages de machine différents. Un matériau plus mou est plus sensible à l'indentation et au marquage de surface, tandis qu'un matériau plus dur nécessite généralement une plus grande force de correction. Les paramètres de redressage doivent donc être ajustés en fonction de l'alliage de cuivre, de l'état et des dimensions du tube plutôt que d'utiliser un réglage fixe pour tous les produits.
Le cuivre est plus tendre que l'acier et peut être rayé ou marqué si la pression des rouleaux, l'alignement ou l'état de la surface ne conviennent pas. La machine peut être configurée avec des matériaux de rouleaux et des traitements de surface appropriés au traitement du cuivre. Pour les produits dont l'apparence est critique, tels que les tubes CVC, les tubes décoratifs en laiton ou les composants en cuivre exposés, les exigences de surface doivent être spécifiées avant la production.
Le processus de redressement à plusieurs rouleaux peut aider à réduire l’ovalité mineure tout en corrigeant la courbure, mais il ne remplace pas un processus dédié de dimensionnement ou d’étalonnage des tubes. Si l'application a des exigences strictes en matière de diamètre extérieur, d'épaisseur de paroi ou de rondeur, ces tolérances doivent être évaluées séparément lors de la sélection de la machine.
Oui. Les tests en usine peuvent être effectués avec des tubes, barres ou profilés en cuivre fournis par le client. Le test peut évaluer la rectitude, l'état de surface, le réglage des rouleaux, la stabilité de la machine et les paramètres de fonctionnement dans des conditions réelles de matériaux. Ceci est recommandé lors du traitement d'un nouvel alliage de cuivre, d'un tube à paroi mince ou d'un produit ayant des exigences strictes de rectitude.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél