Produits
Produits

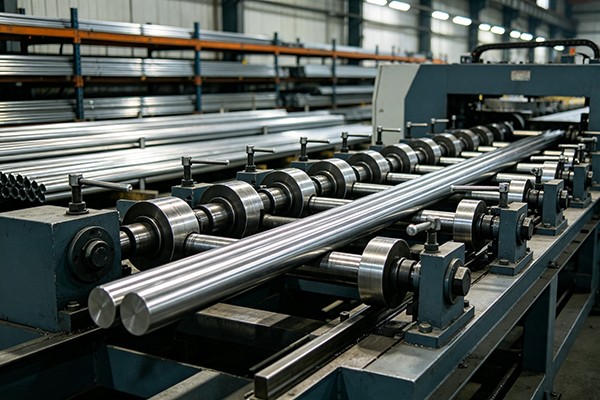
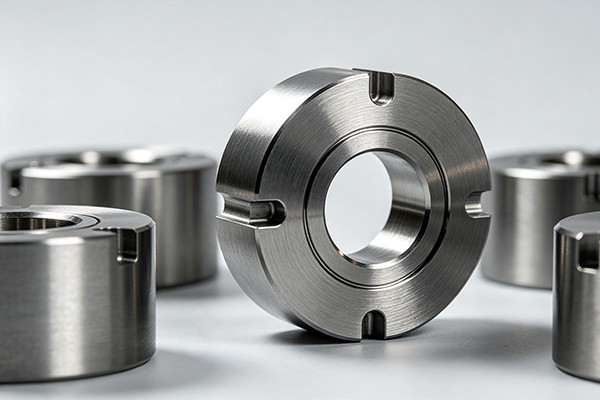
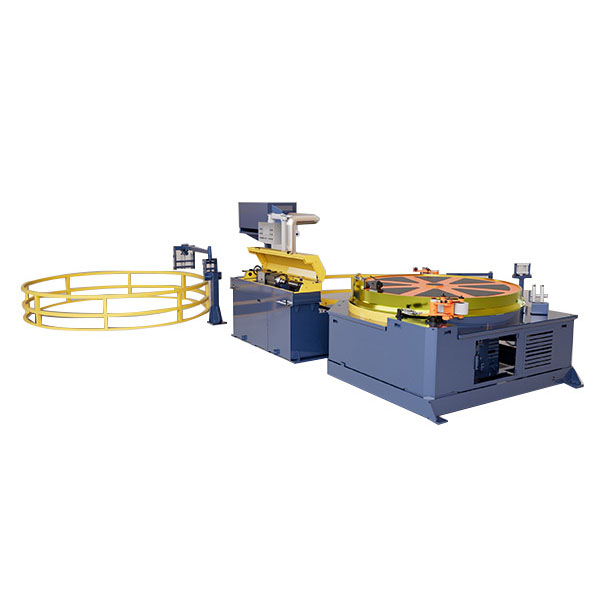
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.

Machine de redressage horizontale en aluminium
  • Machine de redressage horizontale en aluminiumMachine de redressage horizontale en aluminium
  • Machine de redressage horizontale en aluminiumMachine de redressage horizontale en aluminium
  • Machine de redressage horizontale en aluminiumMachine de redressage horizontale en aluminium
  • Machine de redressage horizontale en aluminiumMachine de redressage horizontale en aluminium
  • Machine de redressage horizontale en aluminiumMachine de redressage horizontale en aluminium

Machine de redressage horizontale en aluminium

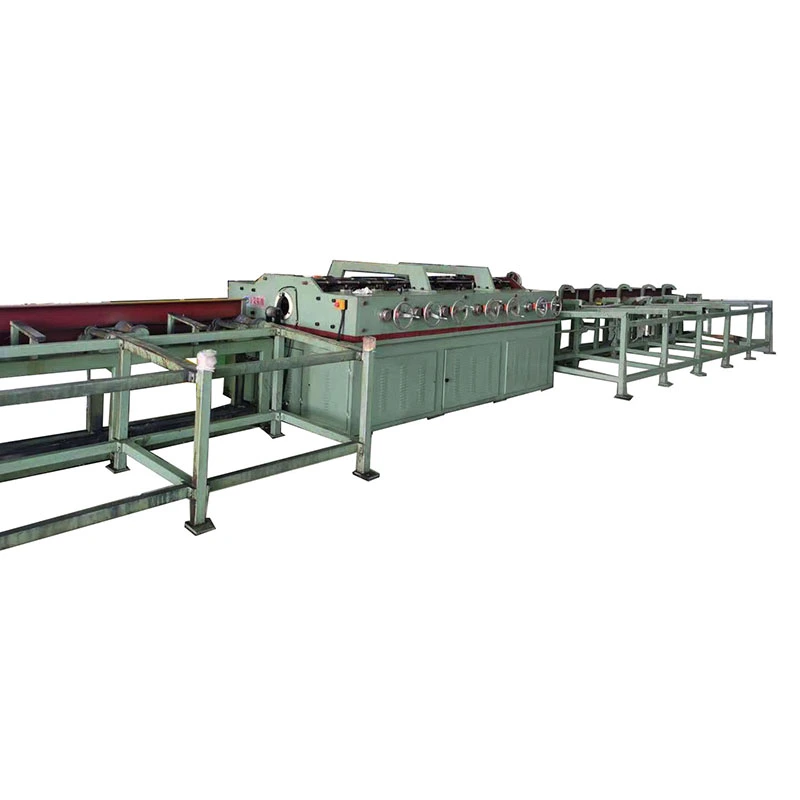
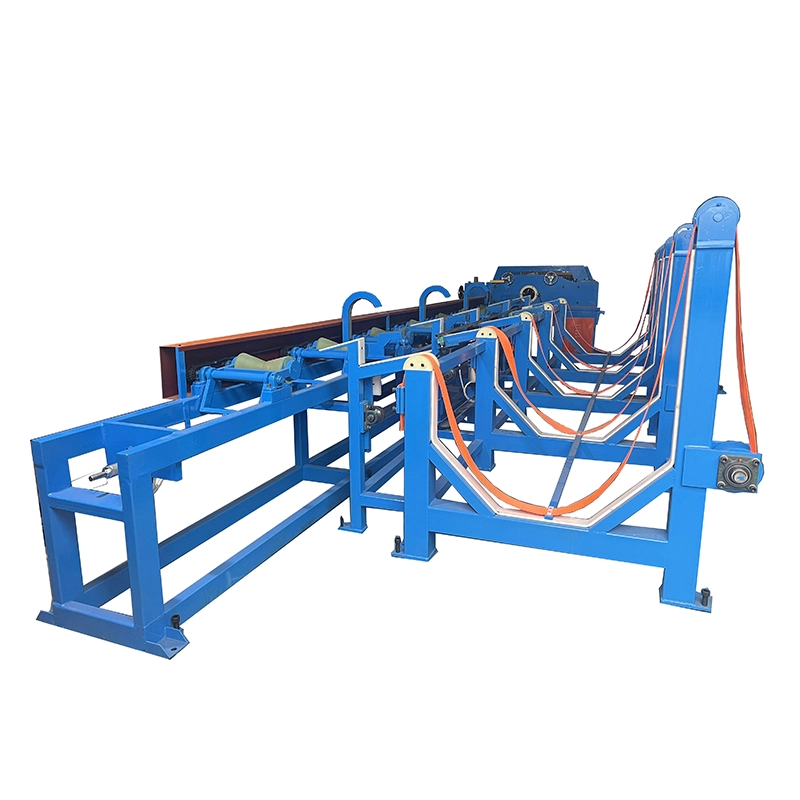
La machine de redressage horizontale en aluminium est conçue pour redresser des tubes, des tuyaux, des profilés et des barres pleines en aluminium et en alliage d'aluminium. Les rouleaux rectifiés avec précision et le contrôle de vitesse variable minimisent les rayures de surface tandis que la correction multi-rouleaux améliore la rectitude et l'ovalité. Les modèles couvrent des diamètres de tubes de φ4 à 180 mm et des barres pleines de φ10 à 90 mm, avec une rectitude allant jusqu'à 0,1 mm/m et des vitesses allant jusqu'à 60 m/min. Convient pour 1050, 1060, 3003, 5052, 6061, 6063, 6082, 7075 et autres qualités. FangRong propose une technologie de lissage basée à Taiwan, 26 ans d'expérience en ingénierie et un service après-vente.
Notation: 5.0
(Nombre de notes: 1)

LeMachine de redressage horizontale en aluminiumest une machine multi-rouleaux pour corriger la flexion et la courbure des tubes, tuyaux, barres pleines et profilés en aluminium après extrusion, étirage, traitement thermique, découpe ou manipulation. Contrairement à l'acier, l'aluminium a une limite d'élasticité plus faible et une surface plus douce, c'est pourquoi la force de redressage, la pression des rouleaux, l'état de la surface des rouleaux et la vitesse d'avance doivent tous être contrôlés avec soin.

La série FR de FangRong comprend 13 configurations standard du FR-20 au FR-180. Selon le modèle, lemachine à redresser l'aluminiumcouvre les diamètres de tubes deφ4 à φ180 mmet des barres pleines deφ10 à φ90 mm. Les configurations de rouleaux vont de 14 à 20 jeux, avec des spécifications de rectitude standard de ≤0,3 mm/m et des configurations sélectionnées atteignant ≤0,1 mm/m. La puissance totale installée varie de 3 kW à 55 kW.

La conception de la machine est basée sur l'expérience à long terme de FangRong en matière d'ingénierie de redressage et d'établi. L'entreprise a été créée en 1998 grâce à une coentreprise avec un fabricant taïwanais expérimenté dans les équipements de redressage et est devenue la propriété exclusive de l'entreprise en 2013.

Aluminum horizontal straightening machine for tubes and barsMulti-roller aluminum tube straightening machineAluminum bar straightening equipmentHorizontal straightening machine for aluminum profilesAluminum tube straightening equipment

Comment fonctionne le redressage de l'aluminium

La série FR utilise un pliage inversé contrôlé via plusieurs jeux de rouleaux. Au lieu de corriger l'ensemble du pli en un seul point, la pièce est guidée par des points de correction successifs afin que la courbure résiduelle soit progressivement réduite.

Pour les produits en aluminium, le réglage des rouleaux est particulièrement important. Une pression excessive peut laisser des marques de rouleau ou introduire une flexion inverse, tandis qu'une pression insuffisante peut laisser une courbure résiduelle. Le réglage requis dépend de l'alliage, de l'état, du diamètre, de l'épaisseur de paroi, de la déformation initiale et de la rectitude spécifiée.

La pièce entre d’abord par un guide aligné, puis passe par les rouleaux redresseurs. Chaque position du rouleau applique une quantité contrôlée de déformation. Le nombre de jeux de rouleaux fournit des points de correction supplémentaires, c'est pourquoi des configurations de rouleaux plus hauts sont normalement sélectionnées lorsqu'une rectitude plus stricte est requise.

Les modèles FR-76 et plus grands offrent un contrôle de vitesse variable jusqu'à 60 m/min. Les modèles FR-50 et plus petits utilisent des vitesses sélectionnables de 9, 18, 27 et 45 m/min. La vitesse de travail appropriée doit être établie en fonction de la qualité de l'aluminium, de la géométrie du produit, de l'objectif de rectitude et des exigences de surface plutôt que de simplement fonctionner à la vitesse maximale disponible.

Là où la qualité du lissage est importante

Les produits en aluminium peuvent quitter une ligne d'extrusion ou d'étirage avec un arc, une courbure locale ou une déformation causée pendant le refroidissement, le traitement thermique, la découpe, le stockage ou le transport. Ces défauts deviennent plus visibles lorsque le matériau entre dans l’usinage CNC, le soudage, le pliage, l’anodisation ou l’assemblage.

Pour les tubes en aluminium à paroi mince, le défi n’est pas seulement la rectitude. Une pression excessive du rouleau peut affecter la rondeur ou laisser des marques visibles sur la surface. Pour les alliages durs tels que 6061 et 7075, la force de correction requise est plus élevée que pour les qualités commerciales plus tendres. Pour les produits architecturaux tels que les profilés 6063, l’aspect de la surface peut être aussi important que la rectitude dimensionnelle.

C'est pourquoi unmachine de redressage de tubes en aluminiumdoit être sélectionné à partir de la gamme de produits réelle plutôt que du seul diamètre. L'alliage, la trempe, l'épaisseur de paroi, la courbure initiale, la rectitude cible et l'état de surface acceptable affectent tous la configuration finale de la machine.

Configuration et rectitude des rouleaux

La série FR est disponible avec 14, 15, 16, 17 ou 20 jeux de rouleaux. Un plus grand nombre de jeux de rouleaux fournissent plus de points de correction et sont généralement utilisés lorsqu'une spécification de rectitude plus stricte est requise.

Par exemple, le FR-50 avec 20 rouleaux est spécifié à ≤0,1 mm/m, tandis que plusieurs configurations à 17 rouleaux sont spécifiées à ≤0,2 mm/m. Les configurations standard à 14 rouleaux sont généralement spécifiées à ≤0,3 mm/m. Les résultats réels dépendent toujours de l'état de la pièce et du réglage de la machine. Les clients ayant des tolérances serrées doivent donc effectuer un test sur échantillon avant de finaliser la configuration.

Spécifications techniques

Comment sélectionner le modèle FR

La sélection du modèle doit commencer par la gamme de production réelle. Vérifiez le diamètre du tube ou de la barre le plus grand et le plus petit, l'épaisseur de la paroi du tube, l'alliage et l'état d'aluminium, la rectitude requise, la vitesse de production et les exigences de surface. Une machine plus grande n’est pas automatiquement le meilleur choix si la majeure partie de la production consiste en des produits de petite taille ou à paroi mince.

Modèle Ø maximum du tube (mm) Ø minimum du tube (mm) Ø maximum de la barre (mm) Rectitude (mm/m) Jeux de rouleaux Vitesse (m/min) Puissance totale (kW) Poids (kg) Dimensions L×L×H (mm)
FR-180 (17 rouleaux) φ180 φ60 φ90 ≤0,3 17 --- 55 25 000 4200×1800×1500
FR-150 (17 rouleaux) φ150 φ58 φ70 ≤0,3 17 --- 30/37 12 000 4100×2280×1700
FR-120 (14 rouleaux) φ120 × T3,0 φ38 φ50 ≤0,3 14 --- 30 9 000 3250×1450×1250
FR-100 (14 rouleaux) φ89 × T3,0 φ28 φ32 ≤0,3 14 0-60 15 5 000 2350×1560×1160
FR-100 (17 rouleaux) φ89 × T3,0 φ28 φ32 ≤0,2 17 0-60 18 5 000 2700×1560×1160
FR-76 (14 rouleaux) φ60×T3.0 φ16 φ22 ≤0,3 14 0-60 11 2 500 2250×1560×1160
FR-76 (17 rouleaux) φ76 × T3,0 φ18 φ25 ≤0,2 17 0-60 15 3 500 2560×1560×1160
FR-76 (20 rouleaux) φ76 × T3,0 φ18 φ25 ≤0,2 20 0-60 15 5 400 3250×1500×1250
FR-50 (14 rouleaux) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,3 14 18/09/27/45 7.5 1 500 1750×1120×1040
FR-50 (20 rouleaux) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,1 20 18/09/27/45 7.5 2 000 2200×1120×1040
FR-25 (14 rouleaux) φ25 φ6 φ12 ≤0,3 14 18/09/27/45 4 1 000 1300×900×950
FR-25 (16 rouleaux) φ25 φ6 φ12 ≤0,2 16 18/09/27/45 4 1 100 1800×1100×950
FR-20 (15 rouleaux) φ16 × T2,0 φ4 φ10 ≤0,3 15 18/09/27/45 3 700 1100×1050×950

Tindique l'épaisseur de la paroi du tube. Les modèles FR-50 et plus petits utilisent des vitesses sélectionnables de 9/18/27/45 m/min, tandis que les modèles FR-76 et plus grands répertoriés ci-dessus offrent un contrôle de vitesse variable de 0 à 60 m/min. Les options de surface des rouleaux peuvent être spécifiées en fonction de la finition de surface en aluminium requise.

Applications

Tubes en aluminium pour CVC et réfrigération

Les tubes en aluminium utilisés dans les condenseurs, les évaporateurs, les ensembles frigorifiques et les systèmes de gestion thermique automobiles peuvent nécessiter un redressement après extrusion ou découpe. La correction contrôlée des rouleaux permet de maintenir la géométrie nécessaire au pliage, à l'assemblage, au brasage ou à l'assemblage ultérieur.

Composants automobiles et véhicules électriques

Les applications typiques incluent les tubes de refroidissement en aluminium, les tubes de gestion thermique des batteries, les tubes structurels et les barres extrudées. Pour ces produits, la rectitude doit être prise en compte ainsi que l’épaisseur de la paroi du tube, la rondeur et l’état de surface.

Aluminium architectural

Les tubes et profilés 6063 utilisés pour les mains courantes, les cadres, les façades et les structures décoratives nécessitent souvent une surface propre après redressage car l'anodisation ou le revêtement ne masqueront pas les marques de rouleaux. La configuration des rouleaux et la surface de contact doivent donc être sélectionnées en gardant à l'esprit le processus de finition en aval.

Produits électriques et industriels

La machine peut être utilisée pour les barres, conducteurs, profilés et autres produits extrudés en aluminium nécessitant une correction avant l'usinage, la découpe, l'assemblage ou le formage ultérieur. Unmachine à redresser les barres en aluminiumLa configuration peut être sélectionnée pour les barres rondes pleines dans la plage de diamètres applicable.

Comparaison des machines de redressage horizontales en aluminium

La série FR est disponible avec différentes configurations de rouleaux et plages de travail. Le bon modèle dépend principalement du diamètre du tube ou de la barre, de l’épaisseur de la paroi, de la rectitude requise et de la vitesse de production. La comparaison ci-dessous montre les différences pratiques entre les principales configurations.

Configuration Modèles typiques Gamme de pièces Rectitude Vitesse Idéal pour
14 rouleaux FR-25, FR-50, FR-76, FR-100, FR-120 Tubes et barres en aluminium de petite à grande taille Généralement ≤0,3 mm/m Jusqu'à 0 à 60 m/min sur les modèles applicables Production générale, exigences de rectitude standard, production de tailles mixtes
15 Rouleau FR-20 Tube Ø4–16 mm ; barre Ø10 mm ≤0,3 mm/m 9/18/27/45 m/min Tubes et barres en aluminium de petit diamètre
16 rouleaux FR-25 Tube Ø6–25 mm ; barre Ø12 mm ≤0,2 mm/m 9/18/27/45 m/min Tubes plus petits nécessitant une rectitude plus serrée
17 Rouleau FR-76, FR-100, FR-150, FR-180 Tubes et barres en aluminium de taille moyenne à grande Jusqu'à ≤0,2 mm/m sur certains modèles 0–60 m/min sur FR-76 et supérieur là où spécifié Exigences de rectitude plus élevées et production continue
20 Rouleaux FR-50, FR-76 Tube Ø18–76 mm ; barre Ø16–25 mm ≤0,1–0,2 mm/m selon le modèle 9/18/27/45 ou 0–60 m/min selon le modèle Lissage de précision là où une rectitude plus serrée est requise

14 rouleaux contre 17 rouleaux contre 20 rouleaux

Une configuration à 14 rouleaux convient généralement lorsque la rectitude standard est suffisante et que la flexibilité de la production est plus importante que l'obtention de la rectitude la plus étroite possible. Une configuration à 17 rouleaux permet un cintrage inverse plus contrôlé et est généralement sélectionnée lorsque le client a besoin d'une rectitude plus serrée sur des tubes en aluminium de taille moyenne ou grande.

Pour les applications nécessitant la rectitude la plus étroite dans la gamme FR, une configuration à 20 rouleaux peut fournir des points de correction supplémentaires le long de la pièce. Par exemple, le FR-50 (20 rouleaux) est spécifié à ≤0,1 mm/m, tandis que le FR-76 (20 rouleaux) est spécifié à ≤0,2 mm/m. Les résultats réels dépendent toujours de l'alliage, de l'état, de la géométrie du tube, de l'épaisseur de la paroi, de la déformation initiale, du réglage des rouleaux et de la vitesse de production.

Machine de redressage de tubes en aluminium par rapport à la machine de redressage de barres en aluminium

Facteur Tubes en aluminium Barres solides en aluminium
Structure de la pièce Section creuse dont l'épaisseur de paroi affecte la déformation Section solide avec une plus grande résistance à la flexion
Facteur de sélection clé Diamètre extérieur et épaisseur de paroi Diamètre de la barre
Préoccupation de surface Risque plus élevé de marques de rouleaux sur des surfaces plus molles Le marquage des surfaces reste à contrôler pour les barres finies
Ajustement du lissage La pression des rouleaux doit être adaptée à l'alliage, à l'état et à l'épaisseur de la paroi La pression des rouleaux est principalement déterminée par le diamètre, l'état du matériau et la courbure initiale.

Comment choisir la bonne machine à lisser l'aluminium

Ne sélectionnez pas la machine uniquement en fonction du diamètre maximum. Pour un tube en aluminium, indiquez le diamètre extérieur, l'épaisseur de paroi, l'alliage et l'état, la rectitude initiale, la rectitude requise après correction et la vitesse de production cible. Pour les barres pleines, indiquez le diamètre de la barre, l'alliage et l'état, la courbure initiale et les exigences de rectitude finale.

Lorsque deux modèles peuvent couvrir le même diamètre de pièce, la décision doit être basée sur la rectitude requise et les conditions de production. Par exemple, un modèle à 14 rouleaux peut suffire pour ≤0,3 mm/m, tandis qu'une configuration à 16, 17 ou 20 rouleaux peut être plus appropriée lorsque le processus nécessite une rectitude plus stricte.

Pourquoi nous choisir

FangRong aluminum straightening machine factory

Créé en 1998
FangRong est spécialisé dans les équipements de redressage et d'établi depuis 1998. L'entreprise fonctionnait initialement en coentreprise avec un fabricant taïwanais et en est devenue la propriété exclusive en 2013.

Deux installations de fabrication
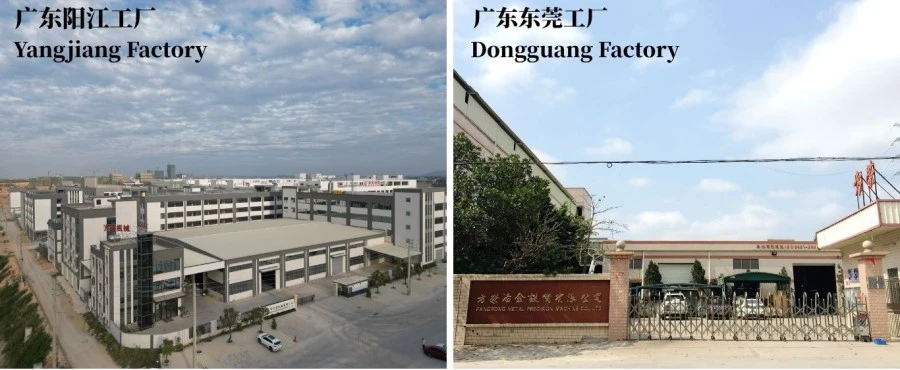
Dongguan Fangrong Metallurgical Equipment Co., Ltd. et Yangjiang Fangrong Machinery Co., Ltd. fournissent une capacité de production d'équipements de redressage et de traitement des métaux associés.

Test de la machine avant expédition
Les machines peuvent être testées dans des conditions de ralenti et de charge avant expédition. Lorsque des échantillons clients sont disponibles, les tests peuvent inclure la rectitude, l'alignement des rouleaux, les vibrations de la machine, le courant du moteur, l'état de surface et la stabilité de fonctionnement.

Ingénierie basée sur le produit réel
Pour unmachine de redressage horizontale en aluminium, les données produit du client déterminent la configuration des rouleaux, la plage de travail, la vitesse et les exigences en matière de traitement de surface. FangRong peut évaluer la qualité de l'aluminium, le diamètre, l'épaisseur de paroi, la trempe, l'objectif de rectitude et les exigences de production avant de recommander un modèle.

Installation et support technique
Des dessins de fondation, une assistance à la mise en service, une formation des opérateurs, une fourniture de pièces de rechange et un dépannage à distance sont disponibles. Une assistance à l’installation sur site peut également être organisée si nécessaire.

Atelier et contrôle qualité

FangRong straightening machine production workshop

Processus de production

Aluminum straightening machine manufacturing process

Ingénierie:La configuration de la machine est déterminée à partir des dimensions du produit, de la qualité de l'aluminium, des exigences de rectitude, de la vitesse et des exigences de surface.

Usinage:Les rouleaux, arbres, châssis, engrenages et autres composants critiques sont usinés et inspectés conformément à la conception de la machine.

Assemblée:Les ensembles de rouleaux, les composants de transmission, les systèmes électriques, l'API et l'IHM sont intégrés et vérifiés lors de l'assemblage.

Essai:Le fonctionnement de la machine, l'alignement des rouleaux, les performances de redressage, les vibrations, la sécurité électrique et d'autres paramètres spécifiés sont inspectés avant expédition.

Contrôle final :Les exigences spécifiques du client et les résultats des tests sont examinés avant l'emballage pour l'exportation.

Certifications

FangRong ISO9001 and CE certifications

ISO 9001:2015La certification de gestion de la qualité soutient les procédures documentées de production et de contrôle qualité de l'entreprise. La série FR est également disponible avec la certification CE pour les modèles et marchés applicables. L'inspection SGS et la documentation des brevets peuvent être fournies si nécessaire pour l'évaluation du projet.

Colis et expédition

Aluminum horizontal straightening machine export packaging

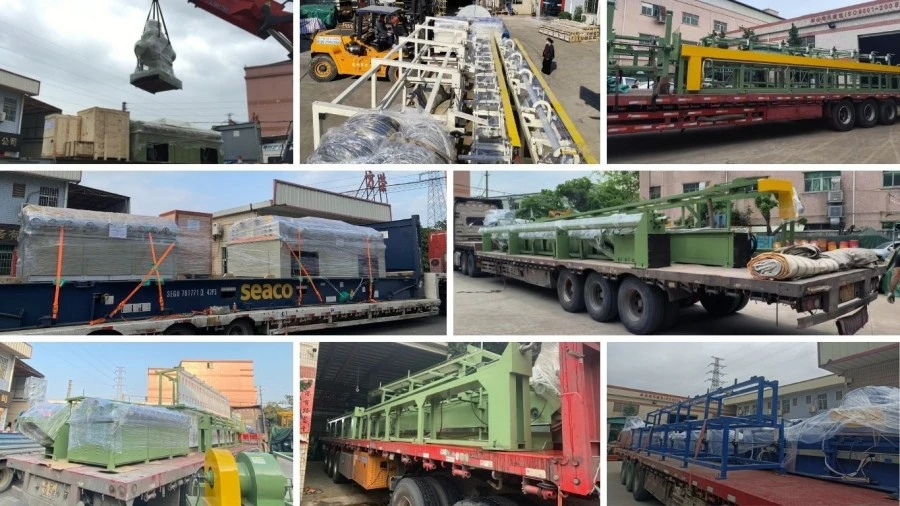
Les machines sont préparées pour l'exportation avec une protection appropriée pour les composants mécaniques, les systèmes électriques et les surfaces exposées. Les modalités d'emballage et d'expédition peuvent être confirmées en fonction de la taille de la machine, de la destination et du mode de transport.

Foire aux questions

Quels alliages d'aluminium la série FR peut-elle redresser ?

La série FR peut être configurée pour les alliages d'aluminium courants, notamment 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 et d'autres qualités. Étant donné que la limite d'élasticité et l'état varient considérablement entre les alliages, le réglage final du rouleau doit être basé sur le matériau réel plutôt que sur la seule désignation de l'alliage.

Comment choisir entre 14, 17 et 20 rouleaux ?

Les principaux facteurs sont la rectitude requise, la géométrie du produit, l'état du matériau et la gamme de production. Un plus grand nombre de jeux de rouleaux fournissent plus de points de correction et sont généralement préférés pour des exigences de rectitude plus strictes. Par exemple, le FR-50 avec 20 rouleaux est spécifié à ≤0,1 mm/m, tandis que les configurations standard à 14 rouleaux sont généralement spécifiées à ≤0,3 mm/m.

La machine peut-elle redresser des tubes en aluminium à paroi fine sans laisser de traces ?

Cela dépend de la géométrie du tube, de l'alliage, de l'état, des exigences de surface et de la configuration des rouleaux. L'aluminium est relativement mou, donc une pression excessive ou des surfaces de rouleaux inadaptées peuvent provoquer des marques. Pour les tubes dont l'apparence est critique, le matériau du rouleau et l'état de la surface doivent être confirmés lors de la sélection de la machine et des tests d'échantillons.

Une machine peut-elle traiter différentes tailles de tubes en aluminium ?

Oui, à condition que les dimensions se situent dans la plage de travail spécifiée de la machine et que la configuration de l'outillage et des rouleaux soit adaptée. Si la gamme de production couvre des diamètres ou des épaisseurs de paroi sensiblement différents, la plage de réglage requise doit être vérifiée avant de commander.

Pouvez-vous tester la machine de redressage horizontale en aluminium en utilisant nos échantillons d'aluminium ?

Oui. Des tests sur échantillons sont recommandés lorsque le produit présente une tolérance de rectitude étroite, une paroi mince, une finition de surface exigeante ou un alliage qui n'a pas été traité auparavant sur la configuration sélectionnée. Les résultats des tests peuvent être utilisés pour confirmer le modèle de la machine, la disposition des rouleaux, la vitesse et les paramètres de correction avant expédition.

Quelles informations sont nécessaires pour la sélection de la machine ?

Fournissez l'alliage d'aluminium et l'état, le type de tube ou de barre, le diamètre minimum et maximum, l'épaisseur de paroi du tube le cas échéant, la rectitude initiale, la rectitude finale requise, les exigences de qualité de surface et la vitesse de production attendue. Ces détails suffisent pour une première recommandation de machine et une évaluation de la capacité.

envoyer une demande
Informations de contact
Parlez-nous de votre matériel, des spécifications de votre produit, de votre processus de production et de vos exigences en matière d'équipement. FangRong peut discuter de la machine d'étirage à froid, des matrices d'étirage, de la machine de redressage et des solutions personnalisées adaptées à votre application.
Notation:
5.0
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter