Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
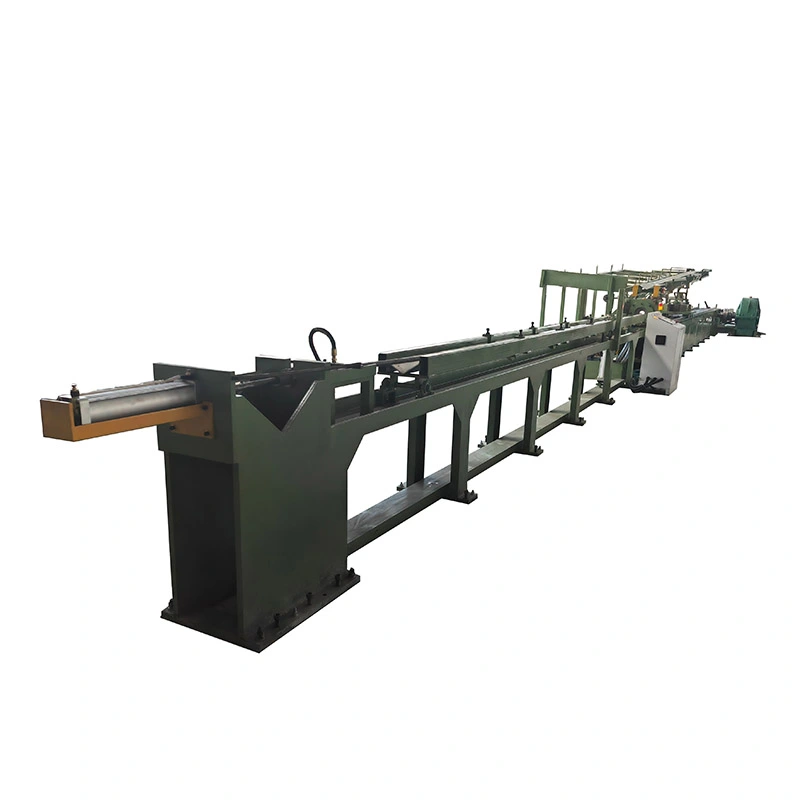
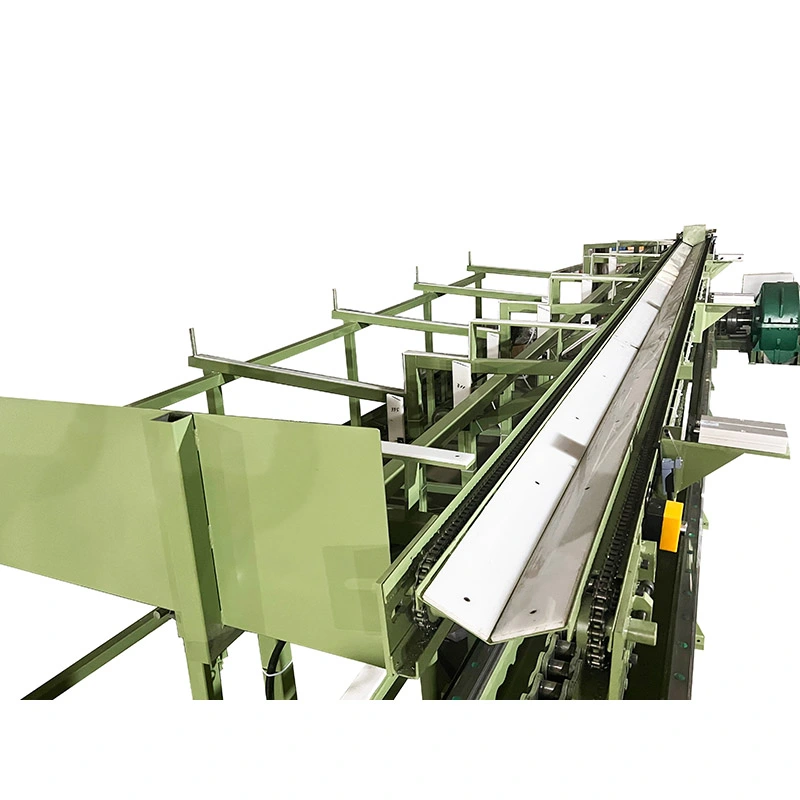
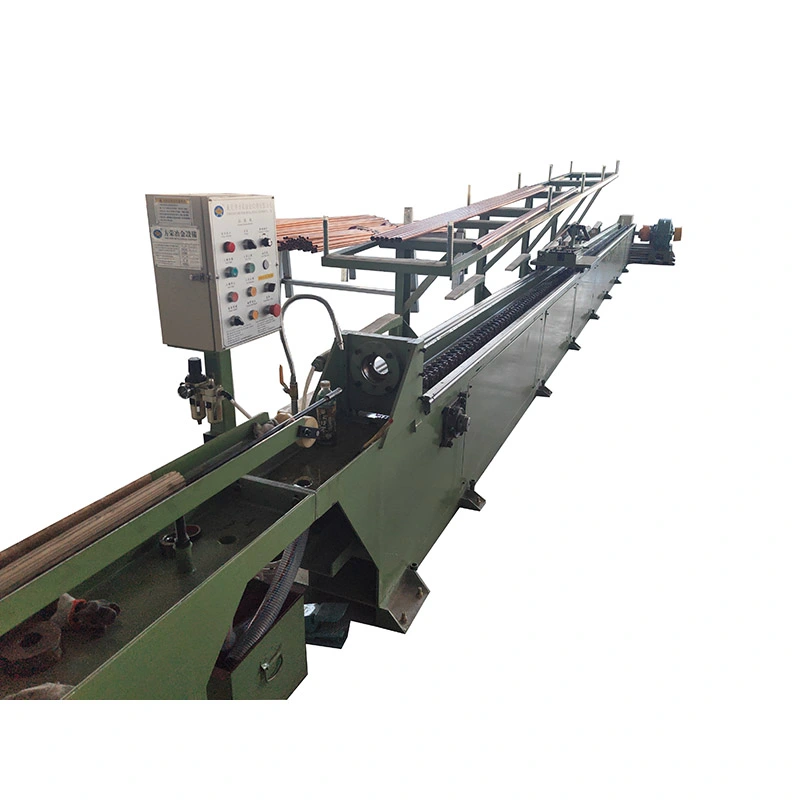
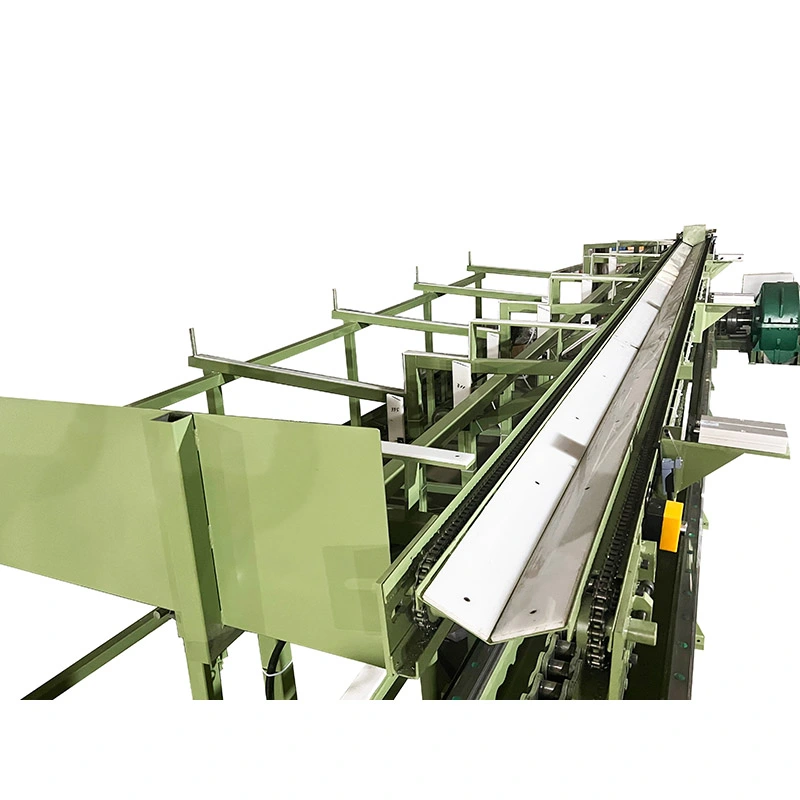
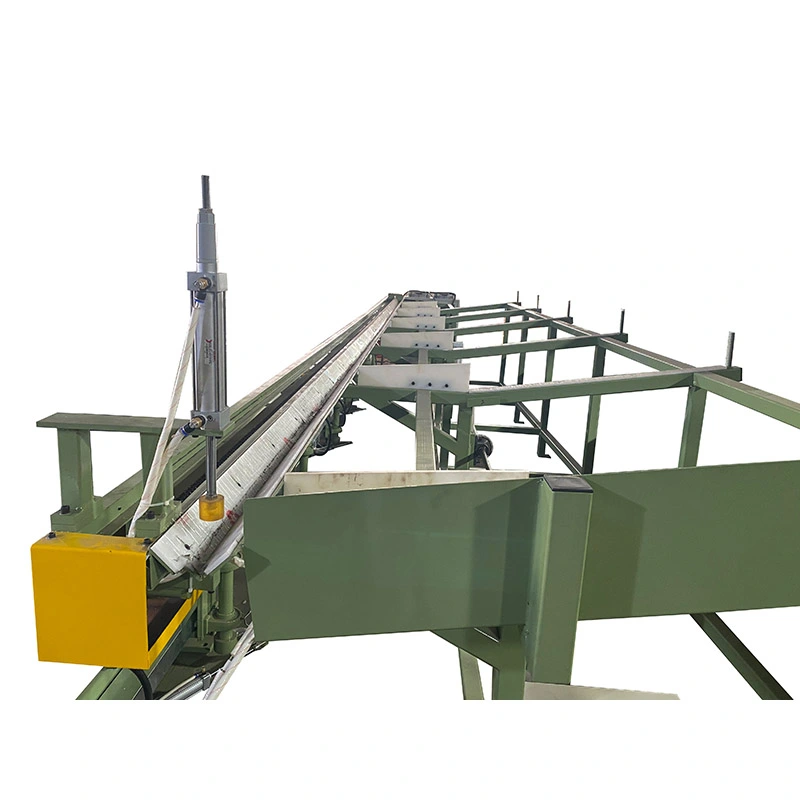
LeMachine d'étirage à froid de chaîne de tigeest un banc de traction mécanique conçu pour tirer des barres rondes solides à travers une matrice de précision à température ambiante. La série FR utilise une chaîne, une boîte de vitesses et un chariot de traction pour fournir une force de traction contrôlée sans l'unité de puissance hydraulique requise par les bancs de traction hydrauliques.
La gamme standard comprendFR-16 à FR-250, couvrant les forces d'attraction de7 à 1000kN. En fonction du matériau, de la taille des barres, du programme de réduction et de la disposition des outils, une machine peut dessiner1 à 5 tiges en parallèle. La vitesse de dessin maximale indiquée atteint28 minutes/minute, ce qui rend la configuration de la chaîne particulièrement adaptée à la production répétitive de barres où le temps de cycle a un effet direct sur le rendement.
Avant l'étirage, l'extrémité de la tige est pointue ou autrement réduite afin de pouvoir passer à travers la filière. La barre préparée est positionnée du côté alimentation, l'extrémité pointue passe à travers la matrice et le chariot d'étirage saisit la barre. Le moteur principal entraîne la boîte de vitesses et la chaîne, déplaçant le chariot le long des rails de guidage et tirant la tige à travers la matrice.
En fin de course, le chariot revient à sa position de départ grâce à l'entraînement de retour séparé. La barre tirée peut ensuite être retirée manuellement ou transférée à l'opération suivante par un système de réception optionnel.
Le pas de chaîne, la boîte de vitesses et le moteur sont sélectionnés en fonction de la force de traction requise. Ceci est important lors du traitement de barres plus grandes ou de plus haute résistance : un entraînement sous-dimensionné peut limiter la force utilisable, tandis qu'une capacité excessive de la machine augmente les coûts d'équipement inutiles.
L'étirage à froid est normalement choisi lorsque les barres laminées à chaud, forgées ou extrudées ne fournissent pas la cohérence dimensionnelle ou l'état de surface requis par le produit fini. La matrice réduit la section transversale tout en augmentant la cohérence dimensionnelle et en induisant un écrouissage.
Pour les applications telles que les arbres, les broches et les éléments de fixation de précision, le diamètre et la rondeur sont souvent plus importants que la vitesse d'étirage maximale. Pour la production de barres de produits de base en grand volume, le temps de cycle et le nombre de barres tirées par course deviennent des facteurs de sélection plus importants.
L’amélioration de la surface dépend également du matériau entrant. L'étirage à froid peut améliorer la surface finale en réduisant la barre à travers la matrice, mais il ne doit pas être considéré comme une méthode garantie pour éliminer les fissures profondes, les piqûres ou les défauts souterrains. La qualité de la barre entrante et l’état de la matrice restent importants.
Les machines d'étirage à froid à chaîne à tiges de la série FR atteignent jusqu'à28 minutes/minutesur les petits modèles. Ceci est utile lorsqu'un producteur de barres exécute de nombreux cycles d'étirage répétés et que l'utilisation de la machine est plus importante que la force d'étirage individuelle maximale. Pour les barres en alliage lourd, la force d'étirage disponible et la réduction admissible deviennent normalement les facteurs limitants, de sorte que la vitesse maximale est moins importante.
La machine peut être configurée pour1 à 5 cannes simultanément, sous réserve de la taille de la barre, du matériau et de la disposition du porte-matrice. Le tréfilage multi-tiges est particulièrement utile pour les produits de plus petit diamètre avec un matériau entrant stable, car plusieurs pièces peuvent être traitées au cours d'un seul mouvement du chariot. Pour les barres de grand diamètre ou à haute résistance, l'étirage à une seule tige peut être plus pratique car la force d'étirage requise et l'espace d'outillage augmentent.
La force de traction est transmise mécaniquement par la chaîne et le réducteur. La gamme FR utilise différentes configurations de chaînes et de boîtes de vitesses à mesure que la capacité de la machine augmente, depuis les configurations à chaîne unique sur les machines plus petites jusqu'aux configurations à chaînes doubles et triples sur les modèles à force plus élevée.
Cette configuration est utile pour les usines qui préfèrent un système de transmission mécanique simple et souhaitent éviter d'installer une grande unité de puissance hydraulique. La tension de la chaîne, la lubrification, l'état des pignons et l'entretien de la boîte de vitesses doivent toujours être inclus dans le plan de maintenance préventive de l'usine.
Un moteur de retour séparé ramène le chariot de traction après chaque course. Cela n’augmente pas la force d’étirage, mais peut réduire le temps non productif entre les cycles. L'avantage est particulièrement visible sur les commandes de production répétitives, où la machine effectue des centaines de courses similaires par équipe.
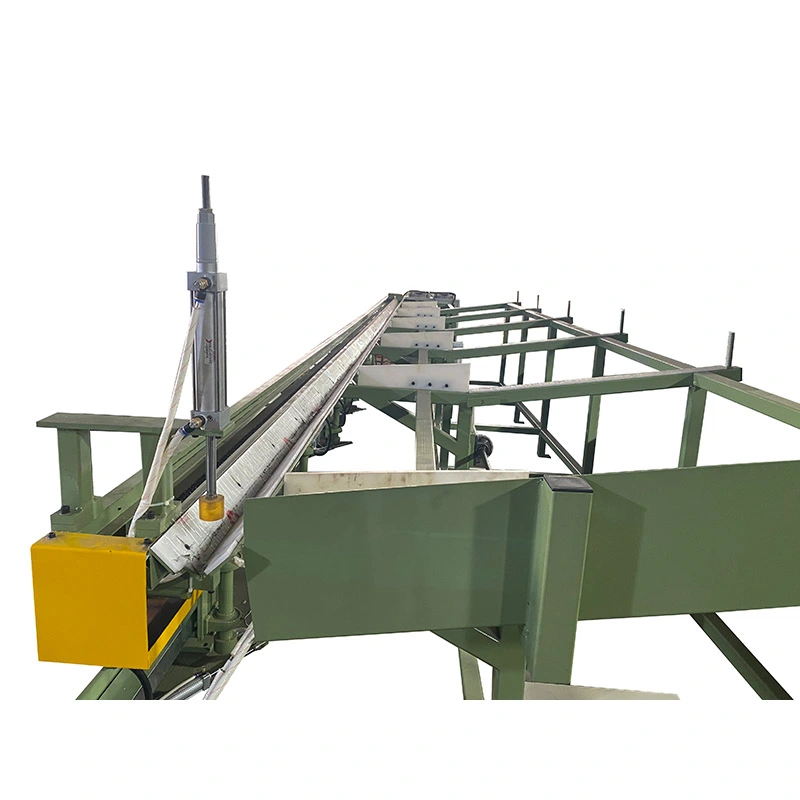
Facultatiféquipement d'alimentation, de découpe et de réception automatiquepeut être intégré lorsque la même spécification de barre est produite en continu. L'automatisation est moins critique pour la production en petits lots avec des changements de taille fréquents, où le chargement manuel peut offrir une plus grande flexibilité et un investissement initial inférieur.
Ne sélectionnez pas une machine uniquement à partir du diamètre de départ et du diamètre fini. La force d'étirage requise dépend de la qualité du matériau, de la réduction réelle de la section, de l'écrouissage, du frottement, de la géométrie de la matrice, de la lubrification et du nombre de tiges étirées simultanément.
Comme point de départ pratique, fournissez lequalité du matériau, diamètre de départ, diamètre cible, longueur de barre requise, débit attendu et nombre de tiges par course. Ces paramètres permettent de vérifier la capacité de la machine et la disposition des outils avant de passer commande.
| Modèle | Max. Force de traction (kN) | Max. Déplacement (m) | Vitesse de dessin (m/min) | Moteur de retour (kW) | Réducteur | Chaîne | Moteur principal (kW) | Dimensions L×L×H (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 | 17 000 × 1 200 × 1 600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 | 17 000 × 1 300 × 1 600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17 500 × 1 350 × 1 600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18 000 × 1 400 × 1 600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" double | 55 | 23 000 × 2 200 × 1 800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" double | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" double | 98 | 23 000 × 2 400 × 2 000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" triple | 55×2 | 23 000 × 3 000 × 2 000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" triple | 132 | 23 000 × 2 500 × 2 000 |
Configurations disponibles :1 à 5 tiges par course, course d'étirage personnalisée, alimentateur automatique, coupeur automatique et support de réception. Des outils d'étirage de tubes tels que des mandrins peuvent également être fournis lorsque la même configuration de banc d'étirage est requise pour les applications de tubes.
Les barres rondes étirées à froid sont couramment utilisées comme matière première pour les boulons, goujons, broches, rivets et autres composants tournés ou à tête. Un diamètre constant est particulièrement utile lorsque la machine en aval est sensible à la taille des barres entrantes. Pour une usine de fixations produisant de grandes séries de même diamètre, l’étirage multi-tiges peut offrir un avantage pratique en termes de productivité.
Les applications incluent les arbres de précision, les tiges de piston, les tiges de soupapes et autres composants ronds nécessitant un diamètre contrôlé et une surface constante. Ici, les paramètres importants de la machine sont généralement la force d'étirage, la stabilité dimensionnelle et la répétabilité plutôt que simplement la vitesse d'étirage la plus élevée possible.
Les rouleaux de roulement, les arbres de guidage, les goujons et les goupilles de positionnement peuvent bénéficier de dimensions de barres contrôlées avant le meulage, le tournage ou la finition ultérieurs. Si le meulage fait toujours partie du processus de production, les tolérances d'emboutissage extrêmement fines peuvent être moins importantes que les dimensions de stock stables et reproductibles.
L'acier à outils, l'acier à ressort et l'acier allié nécessitent une plus grande attention à la résistance des matériaux, à la réduction par passe et à la lubrification. Des modèles FR robustes sont disponibles pour des forces d'étirage plus élevées, tandis que le calendrier de réussite réel doit être établi à partir de la qualité du matériau et des dimensions finales requises plutôt que d'appliquer un pourcentage de réduction à chaque nuance d'acier.
Les alliages d'acier inoxydable, d'aluminium, de cuivre, de laiton, de titane et de nickel peuvent être traités lorsque le matériau et le système de matrice sont adaptés. Ces matériaux ne se comportent pas de la même manière lors de l'étirage : l'écrouissage, le frottement et la lubrification peuvent différer considérablement, la machine doit donc être sélectionnée à partir du matériau réel et du programme d'étirage.
Le processus d'ingénierie de FangRong commence par les matériaux, les dimensions et les exigences de production du client. La configuration du porte-matrice, la disposition du chariot, la course, la force d'étirage et l'automatisation optionnelle sont déterminés avant la fabrication. Ceci est important car le même diamètre nominal de barre peut nécessiter des capacités de machine différentes lorsque la résistance et la réduction du matériau sont différentes.
Le processus de production comprend l'inspection de l'acier et des composants, l'usinage, l'assemblage de la boîte de vitesses et de la chaîne, l'assemblage du chariot, l'intégration mécanique et électrique finale, la programmation PLC et les tests des machines. Les rails de guidage sont traités conformément aux spécifications de production indiquées, avec un objectif de rectitude répertorié de ≤0,3 mm/m.
Les machines sont testées avant expédition, y compris les tests de fonctionnement au ralenti et de charge. Lorsque des échantillons clients sont disponibles, le matériau réel peut être utilisé pour vérifier le cycle d'étirage et le fonctionnement de la machine. Cela fournit une référence d'acceptation plus utile que le test du système mécanique seul, en particulier lorsque le résultat final dépend des spécifications du matériau et de la matrice du client.
FangRong est impliqué dans les équipements d'étirage à froid de type chaîne depuis 1998. Sa série FR a été développée autour de différentes forces d'étirage, arrangements de chaînes, capacités de boîtes de vitesses et exigences de production plutôt que d'utiliser une configuration de machine pour chaque taille de barre.
La production est réalisée par Dongguan Fangrong Metallurgical Equipment Co., Ltd. et Yangjiang Fangrong Machinery Co., Ltd. L'accord de fabrication sur deux sites prend en charge la production de bancs d'étirage standard ainsi que de machines plus grandes et de configurations personnalisées.
Le contrôle qualité couvre les matériaux entrants, l’usinage, l’assemblage, l’intégration électrique, les tests des machines et l’inspection finale. Les dossiers d’inspection et le traitement des non-conformités sont utilisés pour suivre les problèmes de fabrication avant que l’équipement ne soit emballé pour l’exportation.
ISO 9001:2015— Certification du système de gestion de la qualité, Certificat n° UQ231211R1.
CE— Des configurations de machines applicables peuvent être fournies pour répondre aux exigences européennes en matière de sécurité des machines, y compris les fonctions de protection et d'arrêt d'urgence pertinentes.
Inspection SGS— Une inspection indépendante peut être organisée lorsque le contrat d'achat ou la procédure qualité du client l'exige.
Brevets— La société déclare 32 brevets d'invention et plus de 100 brevets de modèles d'utilité couvrant les équipements et les mécanismes associés.
L'ensemble de la machine d'étirage à froid à chaîne à tiges comprend la structure principale du banc de traction, le moteur principal, le réducteur, l'entraînement par chaîne, le chariot d'étirage, le support de matrice et le système de contrôle PLC avec IHM. L'outillage standard est inclus selon la configuration confirmée ; les matrices pour le matériau spécifique d'un client et la taille finie sont indiquées en fonction des exigences réelles du dessin.
Avant l'expédition, le client doit confirmer l'espace d'installation, l'alimentation électrique, les modalités de manutention des matériaux, les exigences en matière de fondations ou d'ancrage, la préparation des barres entrantes et l'équipement en aval. Des dessins de fondation et des informations sur les boulons d'ancrage peuvent être fournis pour la planification de l'installation.
MOQ : 1 jeu.Les prix sont indiqués en fonction du modèle et de la configuration de la machine. Pour les achats de plusieurs machines, la tarification basée sur la quantité est disponible comme suit :
1 ensemble :devis de projet standard basé sur le modèle FR et la configuration sélectionnés.
2 à 4 séries :Devis réduit basé sur la quantité disponible selon les modèles et options confirmés.
5+ ensembles :devis de projet ou de volume disponible après confirmation de la liste complète des équipements et du calendrier de livraison.
Commandes standards :environ 30 à 60 jours pour les FR-16 à FR-100 après réception de l'acompte convenu et de la confirmation technique.
Commandes importantes ou personnalisées :environ 90 à 120 jours pour le FR-150 et supérieur, ou pour les machines nécessitant une automatisation spéciale ou une ingénierie personnalisée.
Commandes accélérées :la production prioritaire peut être évaluée en fonction de la capacité de l’usine, de la disponibilité des composants et de la configuration requise. Tout délai de livraison raccourci doit être confirmé par écrit avant la passation de la commande.
Les conditions de paiement standard sontDépôt de 30 % et 70 % avant expédition après les tests d'acceptation en usine. La période de garantie standard est12 mois à compter de la mise en service, sous réserve du contrat de vente final.
La plage d'application répertoriée est d'environØ5 à Ø250 mmpour barres rondes pleines. La plage pratique dépend de la résistance du matériau, de la taille de départ, de la taille finie et de la réduction requise. Le diamètre seul ne doit donc pas être utilisé pour sélectionner la machine.
Les machines d'étirage à froid à chaîne à tiges peuvent être configurées pour l'acier au carbone, l'acier allié, l'acier inoxydable, l'acier à outils, l'acier à ressort, l'aluminium, le cuivre, le laiton, le titane, les alliages de nickel et d'autres métaux appropriés. Le matériau de la matrice, le lubrifiant et le programme d'étirage doivent être adaptés au matériau.
Jusqu'à5 tiges par couppeut être configuré là où la taille de la barre, la force d’étirage et la disposition du porte-matrice le permettent. Le fonctionnement à plusieurs tiges est plus avantageux pour une production stable et répétitive plutôt que pour des changements fréquents de petits lots.
Pour le tréfilage de barres conventionnel, l'extrémité de la tige doit normalement être réduite pour pouvoir entrer dans la matrice et être saisie par le chariot de tréfilage. Une machine de pointage séparée ou un équipement de pointage intégré peut donc être nécessaire en fonction de l'état de la barre entrante du client et de la ligne de production.
Commencez par la qualité du matériau, le diamètre de départ, le diamètre fini, la réduction par passe et le débit requis. La machine doit ensuite être vérifiée par rapport à la force d'étirage, à la course et au nombre de tiges par cycle calculés. Une machine plus grande n’est pas automatiquement meilleure si les besoins de production ne nécessitent pas sa capacité de force supplémentaire.
Oui. Le chargement manuel peut être utilisé pour une production flexible avec des changements de produits fréquents. L'alimentation et la réception automatiques deviennent plus utiles lorsque le même diamètre et le même matériau sont produits en continu et que la réduction de la main d'œuvre ou du temps de cycle est une préoccupation majeure.
La machine standard comprend l'outillage selon la configuration d'approvisionnement confirmée. Les matrices pour les dimensions spécifiques du client doivent être spécifiées séparément car la géométrie et le matériau de la matrice dépendent de la qualité de la tige, de la réduction et de la taille finie.
Oui, les échantillons fournis par le client peuvent être utilisés pour les tests en usine sur arrangement préalable. Il est recommandé de fournir le matériau réel de la tige et les dimensions cibles lorsque les performances dimensionnelles et le calendrier de dessin sont essentiels au projet.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél