Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
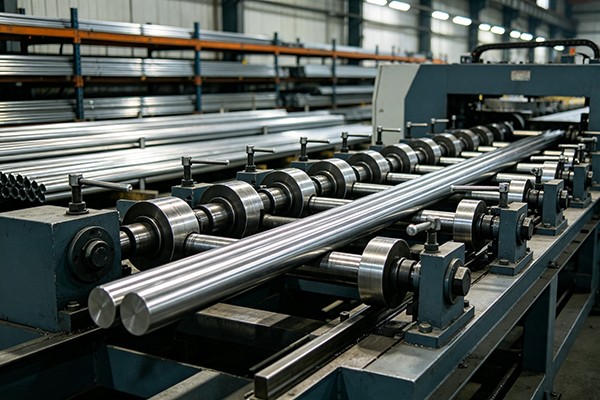
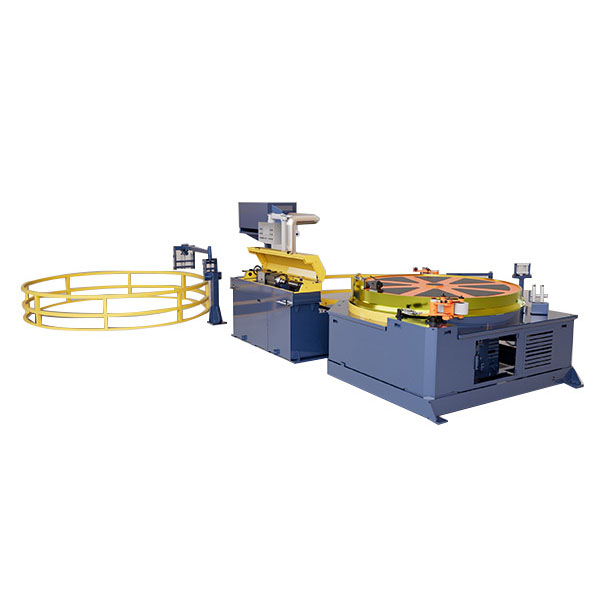
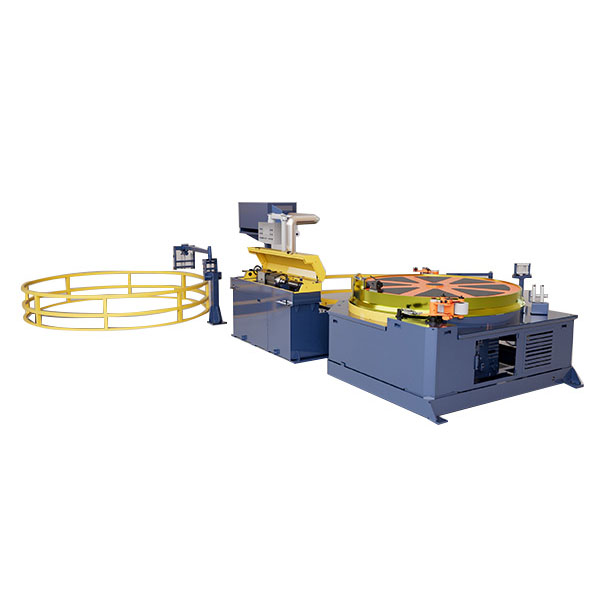
LeMachine d'étirage et de découpe à froid à quatre lignescombine l'étirage à froid aveccoupe automatique à longueur fixedans un processus continu. Il peut traiter2 ou 4 tubes ou barres simultanément, avec des forces d'attraction de10 à 50 kNet des coups efficaces jusqu'à7 m. Disponible en configurations hydrauliques, pneumatiques et de coupe à la scie, il gèretubes ou barres en acier au carbone, en acier inoxydable, en cuivre, en aluminium et en alliage jusqu'à Ø25 mm. La coupe en ligne réduit la manipulation et le travail tout en conservant des longueurs finies constantes.
LeMachine d'étirage et de découpe à froid à quatre lignescombine l'étirage à froid avec la découpe automatique de longueur fixe, de sorte que les tubes ou les barres peuvent être étirés à la taille requise et coupés en longueurs finies sans transférer le matériau vers une machine de découpe séparée. Il est destiné aux lignes de production où la même taille de tube ou de barre est produite à plusieurs reprises et où la précision de coupe, le temps de manipulation et le rendement sont plus importants que la flexibilité pour de nombreuses tailles de produits différentes.
Le principal problème de production auquel il répond est l’opération supplémentaire après l’étirage à froid conventionnel. Un banc d'étirage standard produit de longs tubes ou barres étirés qui doivent être mesurés, transférés et coupés séparément. Cela ajoute de la manutention, de l'espace au sol, de la main d'œuvre et des possibilités de variation de longueur ou d'endommagement de la surface. En plaçant l'unité de coupe directement après la section d'étirage, la série FR réalise les deux opérations en un seul flux de production.
FangRong propose trois configurations standard. Le modèle correct dépend principalement dediamètre du tube, résistance du matériau, nombre de brins requis et méthode de coupeplutôt que de simplement choisir la machine ayant la force d’étirage la plus élevée.
FR-16 Hydrauliqueutilise une force d'étirage de 10 kN et une découpe hydraulique pour deux tubes jusqu'à Ø15 mm. Il convient lorsqu'une force de coupe stable est plus importante que le nombre maximum de brins.
FR-16 Pneumatiqueest disponible pour deux tubes jusqu'à Ø15 mm ou quatre tubes jusqu'à Ø12 mm, avec force d'étirage 10/20 kN et coupe pneumatique. La configuration à quatre lignes est utile pour les gros volumes de cuivre, d'aluminium et d'autres produits relativement faciles à couper de petit diamètre.
Coupe à la scie FR-25fournit une force d'étirage de 50 kN et traite deux tubes jusqu'à Ø25 mm. La scie est le choix le plus approprié lorsque le diamètre, l’épaisseur de la paroi ou la dureté du matériau rendent le cisaillement pneumatique ou hydraulique inadapté.
Par exemple, un producteur de tubes en cuivre fabriquant des longueurs répétées de tubes de climatisation peut utiliser le FR-16 Pneumatique en mode quatre lignes pour dessiner et couper quatre petits tubes au cours du même cycle de production. Dans cette application, la valeur du fonctionnement à quatre lignes ne réside pas simplement dans des spécifications de machine plus élevées ; c'est la réduction de la manipulation et la capacité de produire plusieurs longueurs finies par cycle de chariot.


La séquence de production est conçue autour d'une question : comment le produit étiré peut-il atteindre la longueur finie requise sans être déplacé vers une autre machine ?
1. Chargement :Des tubes ou des barres sont placés sur le support d'alimentation. Dans la production multibrins, deux ou quatre pièces sont alignées avec leurs matrices respectives.
2. Pointage :L'extrémité avant est réduite pour pouvoir passer à travers la matrice d'étirage et être saisie par le chariot d'étirage. Le pointage peut être effectué par une machine distincte ou par un dispositif de pointage intégré lorsque cela est spécifié.
3. Étirage à froid :Le chariot tire les pièces pointues à travers les matrices. L'entraînement par chaîne, le réducteur et le moteur principal fournissent la force de traction requise. Un alignement correct de la matrice est ici particulièrement important car un mauvais alignement peut augmenter l’usure de la matrice et affecter la rectitude et la cohérence dimensionnelle du tube.
4. Mesure de longueur et découpe :Le matériau étiré est mesuré et l'automate déclenche l'unité de coupe hydraulique, pneumatique ou à scie lorsque la longueur prédéfinie est atteinte.
5. Décharge :Les pièces finies sont transférées vers le rack de réception pour inspection, regroupement ou pour l'opération suivante.
Pour une ligne de production fabriquant des tubes CVC de 2 ou 3 m, la mesure automatique de la longueur est plus utile que la simple augmentation de la vitesse d'étirage. Si les tubes finis sont directement utilisés pour le cintrage, l'évasement ou l'assemblage, des variations répétées de longueur peuvent créer un ajustement ou un rejet en aval. Le système de découpe intégré cible donc autant un problème de contrôle de production qu'un problème d'économie de main d'œuvre.
Les produits étirés longs nécessitent une découpe secondaire.
Un banc d'étirage conventionnel peut laisser à l'opérateur de longs tubes finis qui doivent encore être mesurés et coupés. La série FR effectue la découpe immédiatement après l'étirage, supprimant ainsi un transfert entre les machines.
Les produits répétés nécessitent des longueurs reproductibles.
Lorsque la même longueur est produite des centaines ou des milliers de fois, la mesure manuelle devient une source de variation importante. Le réglage de la longueur contrôlé par PLC réduit la dépendance au jugement de l'opérateur. La tolérance réelle réalisable doit être confirmée par rapport au matériau, au diamètre, à la méthode de coupe, à l'état d'alimentation et à la tolérance finie requise avant de commander.
Les produits de petit diamètre limitent la productivité du simple brin.
Pour les machines d'étirage et de découpe à froid à quatre lignes qui peuvent être étirées avec une force relativement faible, l'augmentation du nombre de brins peut produire une plus grande amélioration du rendement que l'installation d'un banc d'étirage beaucoup plus grand. C'est pourquoi le FR-16 Pneumatique est proposé en fonctionnement à quatre lignes pour des tubes jusqu'à Ø12 mm.
Une manipulation supplémentaire peut endommager les surfaces finies.
Le déplacement de longs tubes étirés d'un établi vers une machine de découpe séparée crée des points de contact et une manipulation supplémentaires. Un dispositif intégré de décharge et de coupe réduit ces transferts, ce qui est utile pour les produits en acier inoxydable, en cuivre et en aluminium sensibles à la surface.
Choisissez le FR-16 hydrauliquelorsque vous avez besoin d'une production sur deux lignes jusqu'à Ø15 mm et préférez la coupe hydraulique pour une force de coupe contrôlée. Pour l'acier inoxydable ou d'autres matériaux pour lesquels la résistance à la coupe est un problème, confirmez la force de coupe requise à partir de l'épaisseur réelle de la paroi du tube et de la qualité du matériau plutôt que de la sélectionner uniquement en fonction du diamètre extérieur.
Choisissez FR-16 Pneumatiquelorsque le rendement par heure machine est une priorité pour les produits de petit diamètre. La version à quatre lignes est particulièrement adaptée à la production de tubes en cuivre et en aluminium, où la force d'étirage par toron reste dans les limites de la capacité de la machine et où le diamètre du tube plus petit permet l'utilisation de plusieurs torons.
Choisissez la coupe à la scie FR-25lorsque le produit atteint Ø25 mm ou lorsque le matériau et l'épaisseur de la paroi rendent le sciage plus approprié que le cisaillement. Un producteur de tubes en acier, par exemple, peut accepter l'action de coupe plus lente d'une scie, car une séparation nette d'un matériau plus dur est plus importante que l'obtention du cycle de coupe le plus court.
Coupe automatique à longueur fixe
L'unité de coupe est installée directement après la section de dessin. Ceci est particulièrement utile pour les longueurs de production répétitives, car l'opérateur n'a pas besoin de mesurer et de transférer chaque tube étiré avant de le couper. Les coupes hydrauliques, pneumatiques et à scie sont disponibles selon le modèle.
Dessin sur 2 ou 4 lignes
Plusieurs tubes sont traités en parallèle. La production sur quatre lignes peut augmenter la production sans augmenter l'encombrement de la machine proportionnellement à la production. Il est plus efficace lorsque le diamètre du produit et la force d'étirage permettent à tous les brins de fonctionner dans les limites de la capacité nominale de la machine d'étirage et de découpe à froid à quatre lignes.
Contrôle PLC et IHM
L'automate gère le cycle d'étirage, le réglage de la longueur, le déclencheur de coupe et la séquence de déchargement. Les opérateurs peuvent modifier les paramètres de production à partir de l'IHM au lieu d'ajuster à plusieurs reprises les dispositifs de mesure mécaniques.
Chariot de traction entraîné par chaîne
Le chariot de traction utilise un entraînement par chaîne avec un réducteur adapté. Le FR-16 utilise une boîte de vitesses ZQ400 et une chaîne de 2", tandis que le FR-25 utilise une boîte de vitesses ZQ500 et une chaîne de 2,5". Ces spécifications sont importantes lors de l'évaluation de la capacité de traction et des exigences de service, mais elles doivent être évaluées en même temps que la résistance du matériau, le rapport de réduction et la conception de la matrice.
Course effective standard de 7 m
La course d'étirage effective standard est de 7 m. Ceci est pertinent lors de la planification de la longueur de tube entrant disponible, de la longueur finie, de la disposition des filières et du cycle de production. Il ne faut pas supposer qu’une course plus longue augmente automatiquement le rendement car le chargement, le pointage, la réduction de l’emboutissage et le temps de coupe affectent également la productivité du cycle.
Manutention intégrée
Le support d'alimentation, la section d'étirage, l'unité de coupe et le support de réception sont disposés en un seul flux de production. Pour les applications telles que les tubes CVC qui passent directement au cintrage ou à l'assemblage, la réduction de la manipulation intermédiaire peut simplifier l'organisation de la production.
| Paramètre technologique | FR-16 Hydraulique | FR-16 Pneumatique | Coupe à la scie FR-25 |
| Max. force de traction | 10 kN | 10 / 20 kN | 50 kN |
| Nombre de tubes par cycle d'étirage | 2 | 2 / 4 | 2 |
| Max. diamètre de dessin | Ø15mm | Ø15mm / Ø12mm | Ø25mm |
| Voyage de dessin efficace | 7 m | 7 m | 7 m |
| Réducteur | ZQ400 | ZQ400 | ZQ500 |
| Taille de la chaîne | 2" | 2" | 2,5" |
| Moteur principal | 7,5 kW | 7,5 kW | 22 kW |
| Système de coupe | Hydraulique | Pneumatique | Scie |
| Dimension L×L×H | 10 000 × 1 800 × 1 500 mm | 10 000 × 1 800 × 1 500 mm | 12 000 × 2 900 × 1 500 mm |
Les figures ci-dessus définissent les configurations standard des machines. Ils ne doivent pas être utilisés seuls pour calculer la capacité de production. Le rendement réel dépend de la qualité du matériau, du diamètre entrant et de l'épaisseur de la paroi, de la réduction de l'emboutissage, du nombre de passes, de l'état du lubrifiant, de la longueur finie, du temps de pointage, de la conception de la matrice et du cycle de découpe.
Pour un devis, indiquez lequalité du matériau, diamètre extérieur, épaisseur de paroi ou taille de barre pleine, taille finie cible, réduction d'étirage, longueur finie, brins requis, production quotidienne ou mensuelle et alimentation disponible. FangRong peut alors vérifier la force d'étirage et recommander la configuration de coupe appropriée.
Les tubes en cuivre et en aluminium pour les systèmes de climatisation et de réfrigération constituent une application naturelle pour le tréfilage multiligne car de nombreux produits utilisent des diamètres relativement petits et sont produits en longueurs répétées. La configuration pneumatique à quatre lignes FR-16 peut dessiner et couper quatre tubes en parallèle lorsque la taille et la réduction du tube restent dans la capacité nominale.
Scénario de production :Un producteur de tubes en cuivre fabriquant des longueurs répétées de tubes pour climatiseurs peut remplacer une station de découpe séparée par l'unité de découpe intégrée. Le principal avantage n’est pas simplement l’automatisation des machines ; il s'agit de supprimer les étapes de mesure, de transfert et de découpe secondaire entre l'étirage et l'opération suivante.
Les tubes de précision pour composants automobiles peuvent nécessiter un diamètre extérieur contrôlé et des longueurs de coupe reproductibles avant le pliage, l'usinage ou l'assemblage. Les conduites de carburant, les tubes de frein et autres produits de petit diamètre en acier inoxydable peuvent bénéficier d'un contrôle automatique de la longueur lorsque le même numéro de pièce est produit en continu.
Pour la production automobile, la question d'achat la plus importante est la tolérance dimensionnelle requise après emboutissage plutôt que le diamètre d'emboutissage maximum indiqué dans le catalogue. La conception de la filière, la réduction par passe, l'état du tube entrant et les exigences de rectitude doivent donc être confirmées lors de l'évaluation technique.
Les petits tubes en acier inoxydable utilisés pour les composants médicaux et d'instrumentation nécessitent des dimensions contrôlées et des longueurs reproductibles. Une machine hydraulique à deux lignes FR-16 peut être envisagée lorsque la force de coupe et le traitement contrôlé sont plus importants que le nombre maximum de brins.
Scénario de production :Pour les hypotubes utilisés dans les assemblages de cathéters, la coupe automatique à longueur fixe supprime la coupe manuelle du processus de production. La machine doit être évaluée avec les spécifications réelles du tube, car les tubes à paroi mince peuvent nécessiter des conditions d'étirage et de découpe différentes de celles des tubes structurels conventionnels.
Les petits produits en cuivre et les tubes conducteurs peuvent bénéficier du tréfilage multibrins lorsque le matériau est ductile et que les dimensions requises se situent dans la plage FR-16. La coupe pneumatique est particulièrement pertinente lorsqu'un cycle de coupe rapide est préféré pour les matériaux non ferreux tendres.
La configuration de coupe à la scie FR-25 est destinée aux applications nécessitant une force d'étirage plus élevée et des diamètres plus grands jusqu'à Ø25 mm. Il est plus adapté aux produits en acier ou en alliage plus durs pour lesquels la coupe à la scie offre les performances de séparation requises.
Scénario de production :Un producteur de tubes en acier produisant des ébauches répétées pour un usinage ultérieur peut utiliser le FR-25 pour étirer et scier les tubes avant l'étape d'usinage. Dans ce cas, la scie est sélectionnée car la dureté du matériau et la taille de la section peuvent être plus importantes que l'obtention du cycle de coupe le plus court.
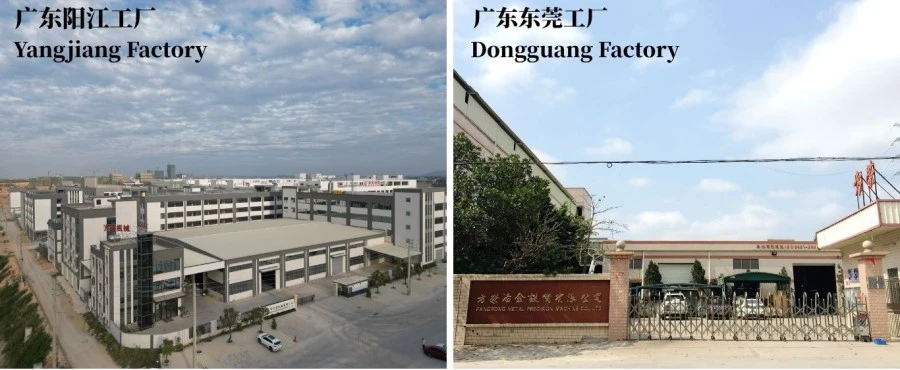
FangRong fabrique des bancs d'étirage depuis 1998, avec des travaux d'ingénierie couvrant l'étirage à froid, le redressage, le pointage et les équipements de finition de barres et de tubes associés. La société exploite des installations de fabrication à Dongguan et à Yangjiang et fournit des équipements à des clients étrangers.
Le point important pour un acheteur sur établi n'est pas le nombre de machines produites mais la question de savoir si le fabricant peut vérifier la machine par rapport au tube ou à la barre réel du client. Pour cette raison, le processus de production comprend l’assemblage mécanique, l’intégration électrique, la programmation PLC et les tests sur machine avant expédition.
Ingénierie des commandes :Les porte-filières, les dispositions de coupe, la disposition des brins et l'automatisation sont configurés selon les spécifications du produit.
Inspection des composants :Les principaux composants structurels et de transmission sont inspectés avant l’assemblage.
Usinage et alignement :Les rails de guidage et les composants du porte-matrice sont usinés selon les exigences dimensionnelles et d'alignement spécifiées.
Assemblage mécanique :La boîte de vitesses, la chaîne, le chariot, le porte-matrice, le système de découpe et le système de réception sont assemblés et vérifiés avant l'intégration finale.
Intégration électrique et automate :Le système de contrôle est programmé pour la séquence de dessin, de mesure de longueur, de coupe et de déchargement requise.
Tests d'acceptation en usine :Les machines sont exécutées avant expédition. Lorsque des échantillons du client sont fournis, des tubes ou des barres réels peuvent être utilisés pour vérifier l'opération d'étirage, la séquence de découpe et les dimensions finies.
Ces tests sont particulièrement utiles pour les premiers acheteurs, car la machine peut être évaluée par rapport aux spécifications réelles du matériau et du produit avant l'installation dans l'usine du client.

ISO 9001 : 2015 :FangRong exploite un système de gestion de la qualité couvrant les activités pertinentes de conception, de fabrication, d'installation et de service. Le certificat n° UQ231211R1 est fourni dans les informations fournies sur l'entreprise.
Marquage CE :Les machines standard de la série FR peuvent être fournies avec une documentation de conformité CE pour les exigences européennes applicables en matière de machines et de sécurité électrique. Les normes exactes et les documents de conformité doivent être confirmés pour la machine commandée car les exigences applicables dépendent de la configuration finale de la machine et du marché de destination.
Sécurité électrique et des machines :Lorsque le projet l'exige, la machine peut être spécifiée par rapport aux normes applicables telles queEN ISO 12100pour l'évaluation des risques liés aux machines etEN 60204-1pour l'équipement électrique des machines. La liste finale des normes de conformité doit être indiquée dans l'accord technique plutôt que déduite du nom du produit.
Inspection SGS :Une inspection par un tiers peut être organisée à la demande de l’acheteur. L'inspection SGS est un service d'inspection et ne doit pas être confondue avec une marque de certification de produit.
Exigences UL :UL n'est pas répertorié comme certification standard pour la configuration standard de la série FR dans les spécifications fournies. Si la machine est installée en Amérique du Nord et que l'acheteur a besoin de composants reconnus UL ou d'un panneau de commande conforme UL, cette exigence doit être spécifiée avant l'achat de composants électriques.
La machine d'étirage et de découpe à froid à quatre lignes est un équipement industriel et est normalement proposée en fonction de la configuration finale plutôt que sous la forme d'un prix fixe en ligne unique. Le nombre de lignes de dessin, la méthode de découpe, l'outillage, la norme électrique, les exigences d'automatisation et la destination peuvent tous modifier le coût final de la machine.
| Quantité commandée | Base de prix | Arrangement de devis typique |
| 1 ensemble | Commande d'une seule machine | Devis de configuration individuel |
| 2-4 séries | Commande en petits lots | Prix volume disponible selon configuration identique ou mixte |
| 5+ ensembles | Commande par projet ou par lots | Devis et calendrier de production basés sur le projet |
MOQ : 1 jeu.Pour les établis industriels, la commande de plusieurs machines peut donner droit à un prix unitaire différent, mais le prix réel du niveau doit être confirmé dans le devis commercial plutôt que déduit du catalogue.
GOUSSET:Le prix FOB peut être indiqué avec le port d'expédition convenu indiqué sur la facture pro forma et le contrat de vente. Étant donné que FangRong possède des installations de fabrication dans le Guangdong, le port FOB exact doit être confirmé avec l'équipe commerciale en fonction du lieu de chargement final de l'usine et des modalités d'expédition. Le devis doit indiquer explicitement le port nommé, par exempleFOB [port chinois agréé], plutôt que d’utiliser « FOB Chine » sans nom de port.
Délai de commande standard :Les configurations standard FR-16 nécessitent généralement30-60 joursaprès confirmation technique et réception du paiement convenu.
FR-25 ou délai de commande personnalisé :typiquement90-120 jours, en fonction du système de coupe, de la configuration électrique, de l'outillage, de l'automatisation et d'autres exigences du projet.
Commande accélérée :Un calendrier de production accéléré peut être évalué pour les projets urgents, sous réserve de la capacité actuelle de l'atelier, de la disponibilité des composants et de la configuration. Un délai de livraison accéléré doit être confirmé par écrit avant la passation de la commande ; il ne faut pas supposer qu'une commande urgente peut utiliser le calendrier standard de 30 à 60 jours.
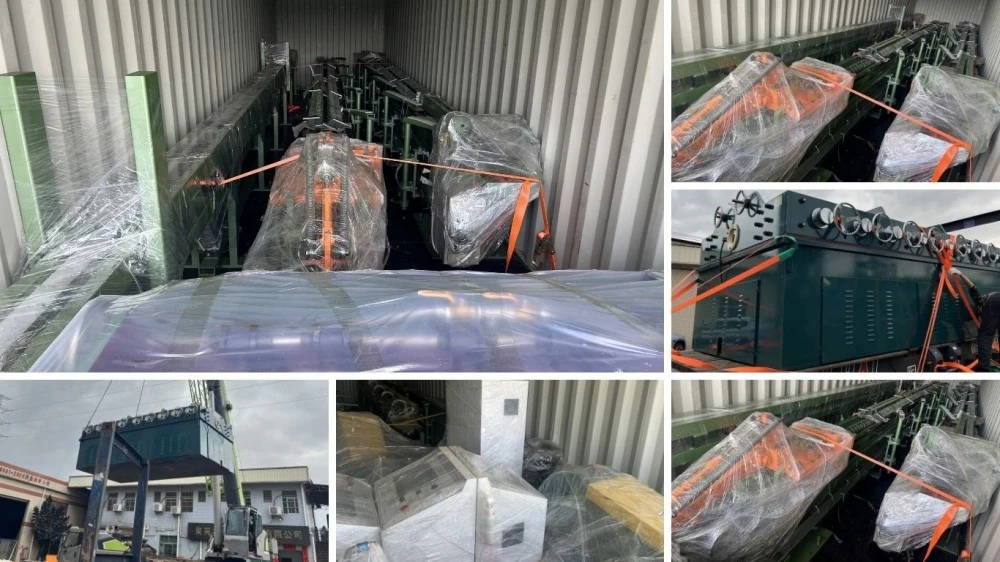
La machine d'étirage et de découpe à froid à quatre lignes est préparée pour l'exportation avec un emballage de protection adapté au transport longue distance. La méthode d'emballage doit tenir compte des dimensions de la machine, de l'armoire électrique, des composants hydrauliques ou pneumatiques et des surfaces sensibles à la corrosion.
Avant l'expédition, l'acheteur doit confirmer la liste de colisage, les dimensions de la machine, les points de levage, les exigences électriques, les dessins des fondations, les pièces de rechange et la documentation d'installation. Cette information est particulièrement importante pour le FR-25 car ses dimensions standards sont d'environ 12 000 × 2 900 × 1 500 mm.
Les principaux facteurs de sélection sont le diamètre du tube ou de la barre, la résistance du matériau, le nombre de lignes et la méthode de coupe. Le FR-16 Hydraulique convient à la production sur 2 lignes jusqu'à Ø15 mm où la coupe hydraulique est préférée. Le FR-16 pneumatique prend en charge 2 lignes jusqu'à Ø15 mm ou 4 lignes jusqu'à Ø12 mm, ce qui le rend approprié lorsqu'un rendement plus élevé est plus important. La scie de coupe FR-25 fournit une force d'étirage jusqu'à 50 kN et traite des produits jusqu'à Ø25 mm, avec une coupe à la scie adaptée aux applications nécessitant une scie mécanique plutôt qu'une coupe hydraulique ou pneumatique.
Oui. Les modèles FR-16 Hydraulique et FR-25 Saw Cutting sont configurés pour une production à 2 lignes, tandis que le FR-16 Pneumatique peut être configuré pour 2 ou 4 lignes. Une configuration à 4 lignes augmente le rendement lorsque le diamètre du tube et les exigences en matière de force d'étirage se situent dans la plage de travail de la machine. Il ne s’agit pas simplement d’ajouter des lignes supplémentaires ; la configuration de la matrice, le matériau, la réduction du diamètre et la force d'étirage disponible doivent tous être adaptés aux exigences de production.
Fournissez la qualité du matériau, le diamètre extérieur de départ, le diamètre fini, le type de tube ou de barre, l'épaisseur de paroi le cas échéant, la longueur finie requise, la production quotidienne ou mensuelle requise et le nombre requis de lignes de production. Pour les tubes, l'état du matériau et le programme de réduction sont également importants car une réduction excessive en un seul passage peut augmenter la force d'étirage et affecter la qualité de la surface. Ces paramètres sont utilisés pour déterminer le modèle approprié, la disposition des matrices, la force d'étirage et la configuration de coupe.
La longueur de coupe est contrôlée via le système PLC de la machine ainsi que la détection de longueur et la séquence d'alimentation ou de dessin. La précision réelle de la coupe dépend de l'élasticité du matériau, de sa rectitude, des conditions d'étirage, de la méthode de coupe et de la configuration de la machine. Pour les applications telles que les tubes ou composants CVC qui nécessitent une longueur d'assemblage constante, la tolérance finale doit être confirmée à partir du matériau réel et de la longueur cible avant de commander plutôt que de se fier à un chiffre de précision générique.
Oui, la machine peut être configurée pour différents produits métalliques, notamment l'acier au carbone, l'acier allié, l'acier inoxydable, le cuivre et l'aluminium. Cependant, il ne faut pas supposer que la même configuration convient à tous les matériaux. L'acier inoxydable et les alliages à haute résistance nécessitent généralement une plus grande force d'étirage et un contrôle de réduction plus minutieux, tandis que le cuivre et l'aluminium peuvent nécessiter des matériaux de matrice et des conditions de lubrification différents pour protéger la finition de surface. La qualité et la taille du matériau doivent donc être confirmées lors de la sélection de la machine.
La machine d'étirage et de découpe à froid à quatre lignes est principalement conçue pour intégrer l'étirage à froid avec une découpe automatique à longueur fixe. Si le tube ou la barre entrant ne peut pas être inséré directement à travers la matrice d’étirage, un pointage ou une préparation des extrémités peut être nécessaire avant l’étirage. La nécessité ou non d'une machine de pointage distincte dépend du matériau de départ, de l'état final et de la conception de la matrice. Le processus complet peut être évalué lorsque les échantillons de matières premières et le calendrier de dessin du client sont fournis.
Les découpes hydrauliques et pneumatiques conviennent à la production automatisée de longueurs fixes où un fonctionnement à cycle rapide et une intégration avec la séquence d'étirage sont nécessaires. La découpe pneumatique est particulièrement utile dans la configuration à quatre lignes du FR-16 où le rendement de la production est une priorité. La coupe à la scie offre une méthode de coupe différente et est utilisée sur le modèle FR-25, qui a une capacité de force d'étirage plus élevée et prend en charge des produits plus gros jusqu'à Ø25 mm. La meilleure option dépend du matériau, du diamètre, des exigences en matière d'extrémité et de l'usinage en aval.
Avant de commander, confirmez le matériau et les dimensions du produit, la réduction du dessin, la longueur finie, le débit requis, le nombre de lignes simultanées, la méthode de coupe, les exigences électriques, les conditions d'installation et les exigences d'automatisation. Pour les projets d'exportation, confirmez également l'Incoterm et le port d'expédition convenus, le calendrier de livraison, l'emballage des pièces de rechange, la méthode de mise en service et les exigences de sécurité ou électriques applicables telles que la documentation CE. Il est recommandé de fournir des échantillons réels de tubes ou de barres lorsque des exigences dimensionnelles ou de surface strictes sont impliquées.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél