Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
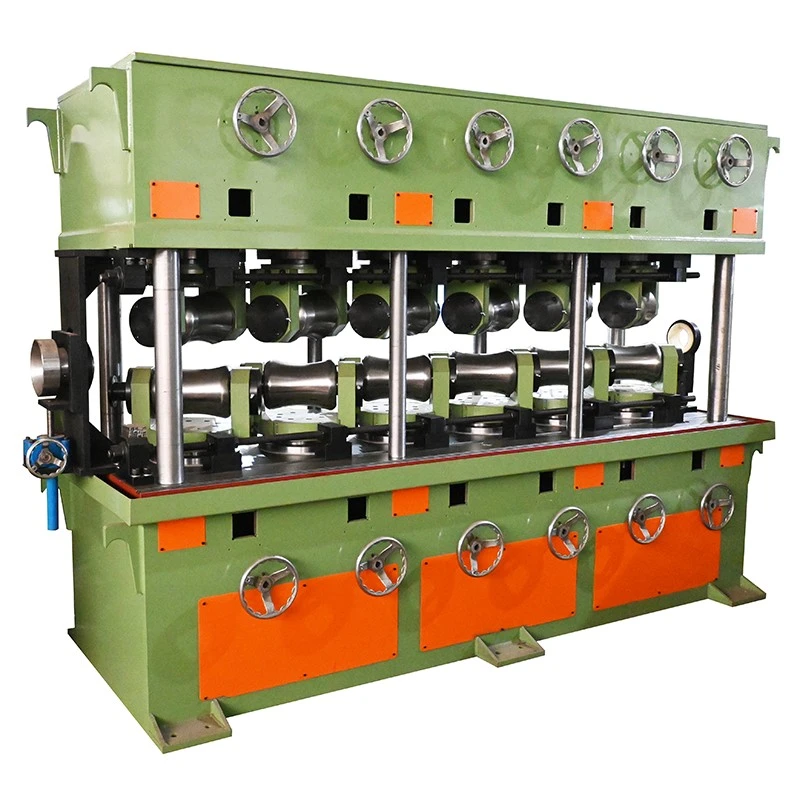
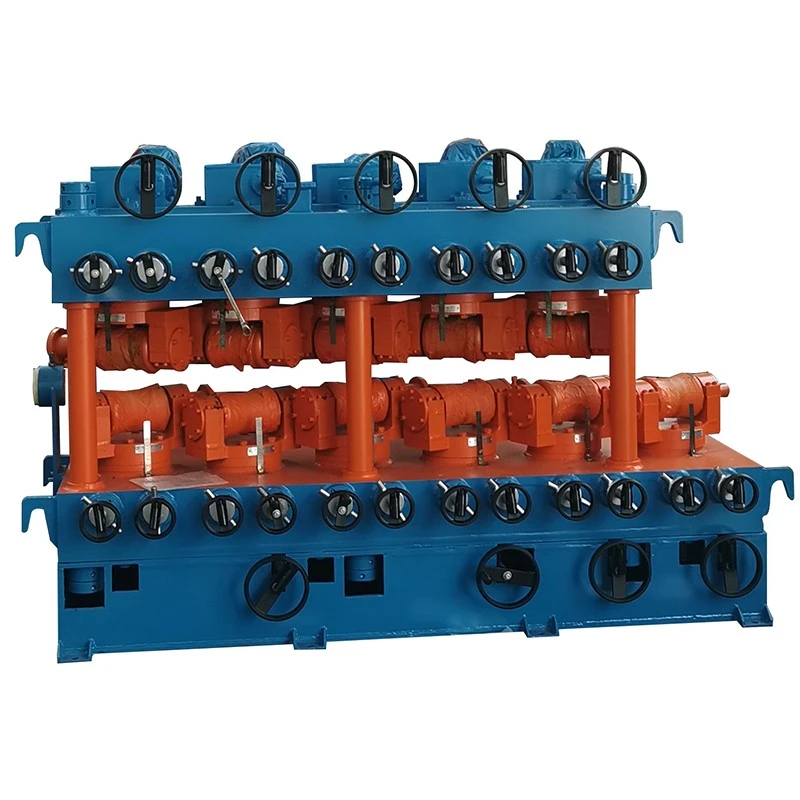
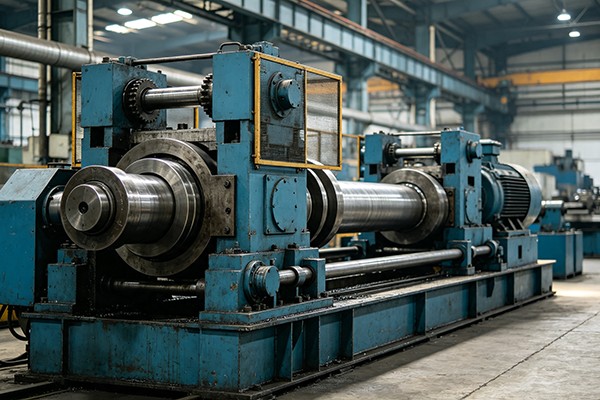
Conçue pour les tubes, tiges et autres produits en métaux non ferreux en laiton, cette machine de redressage verticale à plusieurs rouleaux en laiton corrige la flexion et la déformation grâce à une série de contacts de rouleaux contrôlés. Le processus de correction multipoint est adapté au laiton car le matériau est relativement ductile et peut être marqué ou déformé localement si une pression excessive du rouleau est appliquée.
La machine est utilisée après l'extrusion, l'étirage, le recuit ou d'autres processus de formage pour préparer un matériau en laiton droit pour la coupe, le filetage, le pliage, l'usinage et l'assemblage. Pour les applications de tubes, la pression des rouleaux doit être adaptée au diamètre extérieur et à l'épaisseur de la paroi pour éviter une ovalisation inutile ou des marques de surface.
Le matériau en laiton entre dans la section des rouleaux et passe à travers plusieurs rouleaux réglables. Chaque point de contact applique une quantité contrôlée de flexion dans une direction spécifique. La correction accumulée réduit progressivement la courbure d'origine à mesure que le tube ou la tige se déplace dans la machine.
L'agencement des rouleaux fournit plusieurs points de correction plutôt que de concentrer la déformation en un seul endroit. Cela permet de contrôler la rectitude tout en réduisant les charges inutiles sur la surface et la section transversale en laiton. L'angle du rouleau, la distance d'ouverture et la vitesse de fonctionnement sont ajustés en fonction de la taille de la pièce, de l'épaisseur de la paroi et de l'état du matériau.
Les produits en laiton sont couramment utilisés lorsque la cohérence dimensionnelle, l'usinabilité et l'état de surface sont importants. Un processus de redressage qui corrige la courbure mais modifie la rondeur du tube ou laisse des traces de rouleaux peut créer des problèmes lors des opérations ultérieures.
La machine de redressage verticale à plusieurs rouleaux en laiton de la série FR est disponible avec différentes quantités de rouleaux, tailles de rouleaux, distances d'ouverture, puissances d'entraînement et vitesses de travail. Selon le modèle, la machine utilise des dispositions de rouleaux 7+7, 10+1 ou 6+6. La gamme de tubes répertoriée s'étend de φ5 mm à φ180 mm, tandis que les gammes de barres pleines varient selon le modèle.
La rectitude finale dépend de la qualité du matériau, du diamètre du tube, de l'épaisseur de la paroi, de la déformation initiale, de la résistance à la traction et de l'ajustement du processus. Les spécifications suivantes sont des valeurs de référence ; la configuration finale doit être confirmée par rapport à la pièce réelle.
| Modèle | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Quantité de rouleaux. | 7+7 rouleaux | 7+7 rouleaux | 10+1 rouleaux | 6+6 rouleaux | 10+1 rouleaux | 10+1 rouleaux | 10+1 rouleaux | 10+1 rouleaux | 10+1 rouleaux | 10+1 rouleaux |
| Exigences en matières premières/gamme de tubes (mm) | φ5–φ10 / Épaisseur de paroi 1–7 | φ10–φ30 / Épaisseur de paroi 1–7 | φ10–φ40 / Épaisseur de paroi 1–5 | φ18–φ50 / Épaisseur de paroi 1–4 | φ18–φ60 / Épaisseur de paroi 3–12 | φ30–φ80 / Épaisseur de paroi 2–7 | φ40–φ100 / Épaisseur de paroi 2,5–10 | φ50–φ130 / Épaisseur de paroi 2,5–10 | φ40–φ100 / Épaisseur de paroi 2,5–10 | φ80–φ180 / Épaisseur de paroi 3–20 |
| Exigences en matières premières / Gamme de barres pleines (mm) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Longueur de la matière première (mm) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Résistance à la traction des matières premières (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Rectitude des matières premières (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Rectitude finie (mm/m) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Taille du rouleau (mm) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Diamètre du rouleau (mm) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Distance d'ouverture des rouleaux supérieur et inférieur (mm) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Plage d'inclinaison réglable | 27° à -33° | 27° à -33° | 27° à -33° | 27° à -33° | 27° à -33° | 27° à -33° | 27° à -33° | 27° à -33° | 27° à -33° | 27° à -33° |
| Puissance du moteur principal (kW) | 2,2 × 2 | 5,5 × 2 | 11 × 2 | 11 × 2 | 15 × 2 | 22 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 90 × 2 |
| Variateur de fréquence (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Puissance du moteur de levage (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Vitesse de travail (m/min) | 10-30 | 10-30 | 10-40 | 0 à 20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Hauteur centrale (mm) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Poids (t, référence) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Pour les tubes en laiton, les facteurs de sélection les plus importants ne sont pas simplement le diamètre extérieur. L'épaisseur de la paroi, l'état du matériau, la résistance à la traction et la déformation entrante affectent la force de correction qui peut être appliquée sans modifier la géométrie du tube.
Pour les tiges en laiton massif, le diamètre, la longueur, l'état du matériau et la rectitude requise sont les principaux paramètres. Lorsqu'une machine doit traiter plusieurs formats, la plage de travail complète et les exigences de réglage des rouleaux doivent être vérifiées avant de commander.
Si le produit fini présente une tolérance de rectitude étroite, il est recommandé de fournir un échantillon, un dessin ou une spécification détaillée du matériau pour la confirmation de la configuration et les tests de processus.
Fabrication de tubes et de tiges en laiton :Redressage des produits en laiton après extrusion, étirage à froid, recuit et autres procédés de formage.
Composants de plomberie et sanitaires :Préparation de tubes et tiges en laiton pour robinets, vannes, raccords et composants connexes.
CVC et réfrigération :Traitement des tubes en laiton utilisés dans les systèmes de réfrigération, les échangeurs de chaleur et autres équipements thermiques.
Composants électriques :Production de tiges et de tubes droits en laiton pour bornes, connecteurs, composants conducteurs et matériel.
Composants automobiles :Préparation de matériaux en laiton pour les raccords usinés, les connecteurs, les capteurs et autres pièces de précision.
Matériel industriel :Redressage de barres et tubes en laiton utilisés pour les raccords, les fixations, les outils et les composants mécaniques.
Usinage de précision :Fournit une matière première plus droite pour les opérations d’usinage CNC, de découpe, de filetage, de perçage et de pliage.
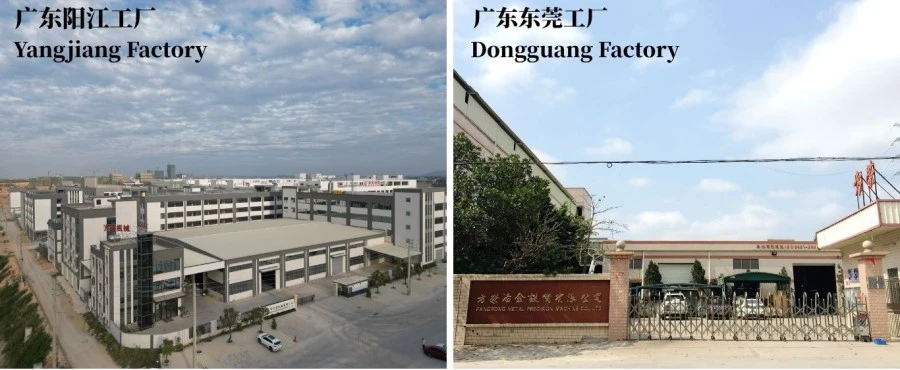
FangRong a été créée en 1998 et fabrique des machines à redresser, des équipements d'étirage à froid et des machines métallurgiques associées. La société exploite des installations de fabrication à Dongguan et à Yangjiang, en Chine.
Nos équipements ont été fournis à plus de 10 000 clients dans plus de 60 pays et régions. La gamme de produits couvre les équipements pour les tubes, les barres et autres applications de traitement des métaux.
Usine de Dongguan :Située dans la ville de Dalang, ville de Dongguan, cette installation se concentre sur la production de machines d'étirage à froid, de machines de redressage et d'équipements de traitement des métaux associés.
Usine de Yangjiang :Située dans le district de Yangdong, dans la ville de Yangjiang, cette usine offre une capacité de fabrication supplémentaire pour la gamme de machines de FangRong.
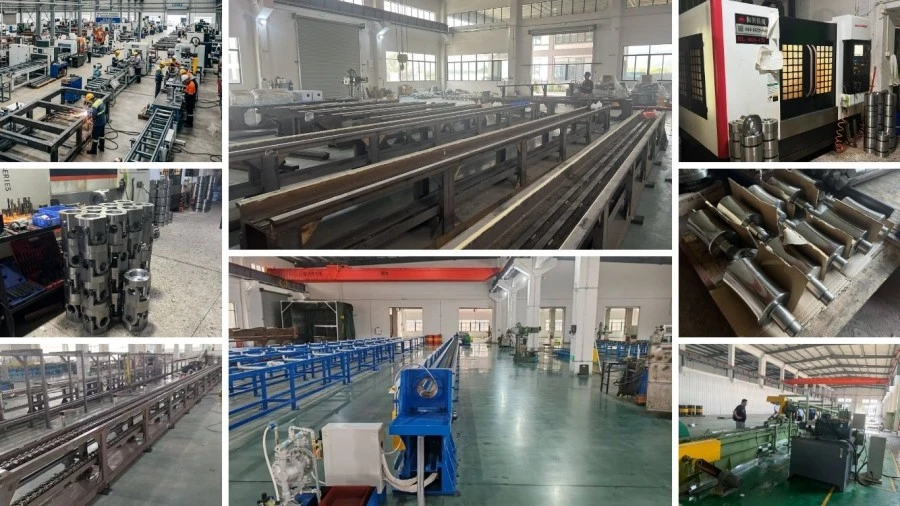
Les bâtis de machines et les composants structurels sont fabriqués et usinés selon la conception approuvée. Les rouleaux sont usinés et finis selon les dimensions de travail et l'état de surface requis, tandis que les composants d'entraînement, de réglage et de contrôle sont assemblés lors de l'intégration finale de la machine.
Avant expédition, la machine est vérifiée pour le réglage des rouleaux, le fonctionnement de l'entraînement, le contrôle de la vitesse, les fonctions électriques et l'état général de fonctionnement. Lorsqu'il est convenu, des tubes ou des barres d'échantillons peuvent être utilisés pour vérifier le processus de redressage par rapport aux exigences spécifiées.
ISO 9001 : 2015 :Certification du système de gestion de la qualité, certificat n° UQ231211R1.
Marquage CE :Des équipements marqués CE sont disponibles en fonction de la configuration et des exigences applicables de la machine.
Inspection SGS :Des services d’inspection tiers peuvent être organisés lorsque le projet ou le client l’exige.
Brevets :FangRong a développé des technologies brevetées pour les équipements de traitement des métaux, y compris des brevets d'invention et de modèles d'utilité. Les exemples incluent 2013207829011, 2008300532117 et ZL2015 2 0842922.7.
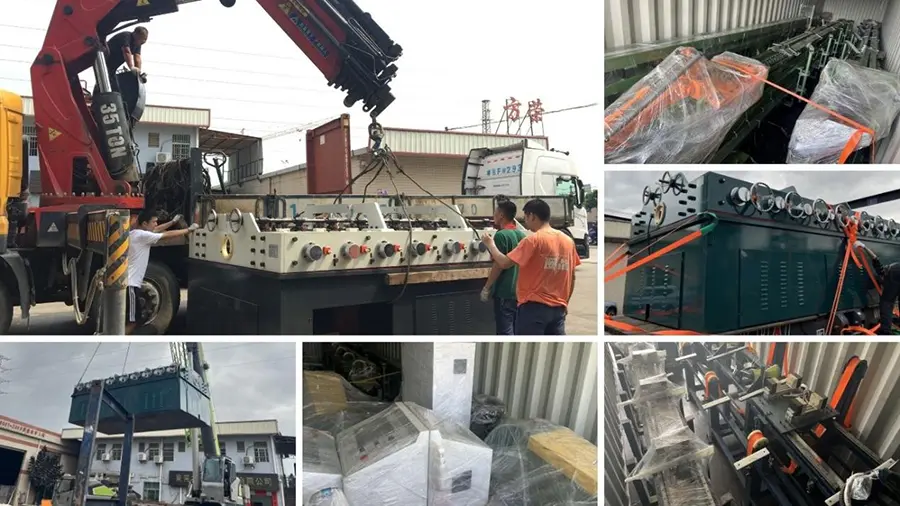
Les redresseuses sont préparées selon leurs dimensions, leur poids et leur mode d'expédition. Les principaux ensembles de machines et les composants en vrac sont sécurisés et protégés avant le chargement, avec un emballage et une documentation d'exportation organisés en fonction de la destination et des exigences de transport.
Oui. La série FR comprend des configurations pour tubes et barres pleines. La plage applicable dépend du modèle, de l'état du matériau et des dimensions de la pièce. Les applications de tubes nécessitent une attention particulière au diamètre extérieur et à l’épaisseur de paroi.
L'épaisseur de la paroi affecte la résistance du tube à la flexion et sa réponse à la pression des rouleaux. Les tubes à paroi mince nécessitent généralement un contact plus contrôlé pour éviter l'ovalité ou la déformation locale. La machine doit donc être sélectionnée en fonction du diamètre du tube et de l'épaisseur de paroi plutôt que du seul diamètre extérieur.
Le marquage de la surface dépend de l'état du rouleau, de la pression de contact, du profil du rouleau, de la surface du matériau et de l'ajustement du processus. Le laiton étant relativement mou, une pression excessive doit être évitée. La géométrie des rouleaux et les conditions de travail peuvent être configurées en fonction de l'état de surface requis.
Selon le modèle FR, la rectitude finie indiquée varie de ≤0,3 à ≤0,8 mm/m. Le résultat réalisable dépend également de la nuance de laiton, des dimensions du tube ou de la barre, de la déformation entrante et du réglage de la machine. Pour des tolérances serrées, des tests sur échantillons sont recommandés.
Oui, à condition que les tailles se situent dans la plage de travail applicable du modèle sélectionné. Si des changements de taille fréquents sont nécessaires, la plage de réglage des rouleaux et les exigences de changement doivent être prises en compte lors de la sélection de la machine.
Veuillez fournir la qualité du laiton, le diamètre extérieur du tube et l'épaisseur de paroi ou le diamètre de la barre pleine, la longueur du produit, la résistance à la traction ou la dureté, la rectitude entrante, la rectitude finie requise, les exigences de surface et la vitesse de production. Un dessin ou un échantillon de produit est utile pour les applications non standard.
Oui. FangRong peut configurer la machine en fonction de la gamme de pièces et du processus de production. Les options peuvent inclure la disposition des rouleaux, le système d'entraînement, le contrôle de la vitesse, l'équipement d'alimentation et de déchargement et la configuration électrique.
Oui. La machine de redressage peut être positionnée après des processus tels que l'extrusion, l'étirage ou le recuit et avant la découpe, le filetage, le pliage ou l'usinage. La disposition d'entrée et de sortie peut être envisagée en fonction de la ligne de production existante.
Pour un devis précis, envoyez la qualité du matériau en laiton, les dimensions du tube ou de la tige, l'épaisseur de paroi des tubes, la longueur du produit, la déformation entrante, la rectitude requise, la vitesse et la quantité de production requises. Des photos, des dessins ou un échantillon de matériau sont recommandés lorsque la pièce à usiner présente des exigences particulières.
FangRong fournit la mise en service des machines et le support technique selon la portée du projet convenue. Des conseils d’installation, une formation des opérateurs et une assistance au dépannage peuvent être organisés pour l’équipement livré.
```Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél