Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
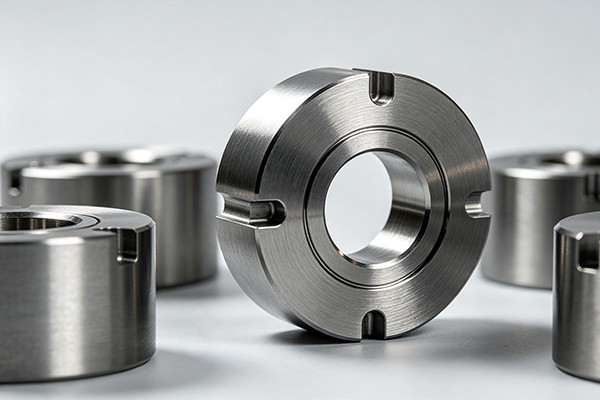
Les matrices d'étirage sont des outils de formage de précision utilisés pour réduire la section transversale des tubes, barres, tiges et fils métalliques tout en contrôlant le diamètre fini, le profil et l'état de la surface. Au lieu d'enlever de la matière par découpe, la pièce est tirée à travers une ouverture de matrice plus petite, provoquant une déformation plastique contrôlée.
Matrices en acier au tungstène et matrices en diamantsont deux options d'outillage majeures utilisées en étirage à froid. En termes techniques, la plupart des produits commercialisés sous le nom de matrices en acier au tungstène sont fabriqués à partir de carbure de tungstène cémenté, tandis que les matrices en diamant utilisent du diamant naturel, du diamant polycristallin (PCD) ou un substrat recouvert de diamant. Le choix approprié dépend du matériau de la pièce à usiner, de la réduction par passe, de la vitesse d'étirage, de la lubrification, de la tolérance dimensionnelle et du volume de production attendu.
L’ouverture de la filière n’est pas simplement un trou de diamètre fixe. Sa géométrie interne détermine la manière dont le matériau entre dans la matrice, subit une réduction, entre en contact avec la surface d'appui et sort de l'outil. Un léger changement dans l'angle d'approche, la longueur du roulement ou l'ouverture finie peut affecter la force d'étirage, l'état de surface, la stabilité dimensionnelle et l'usure de la matrice.
Une matrice de dessin typique contient plusieurs zones fonctionnelles :
La géométrie exacte doit être sélectionnée en fonction du matériau, du taux de réduction, de la taille de la pièce, du système de lubrification et de la vitesse d'étirage plutôt que copiée à partir d'une matrice standard sans tenir compte du processus.
Les matrices d'étirage en carbure de tungstène sont fabriquées à partir de carbure cémenté, normalement constitué de particules de carbure de tungstène liées avec un liant métallique tel que le cobalt. Les nuances telles que YG6 et YG8 sont couramment utilisées dans les outils en carbure, bien que la nuance appropriée dépende du matériau d'étirage et des conditions de fonctionnement.
Le carbure offre une combinaison pratique de dureté, de résistance à l'usure, de résistance à la compression et de coût de fabrication. Il est largement utilisé pour le tréfilage de tubes, de barres, de tiges et de fils à usage général, en particulier lorsque le processus ne justifie pas le coût plus élevé d'une surface de travail diamantée.
Les facteurs typiques de sélection des matrices en carbure comprennent :
Les nuances de carbure ne doivent pas être sélectionnées uniquement en fonction de leur dureté. L'augmentation de la teneur en liant peut modifier la ténacité et le comportement à l'usure, de sorte que la nuance de matrice doit correspondre à la combinaison réelle de charge, de matériau et de conditions d'étirage.
Les matrices diamantées utilisent une zone de travail diamantée où une dureté et une résistance à l'usure très élevées sont requises. Selon l'application, l'élément de travail peut être du diamant naturel, du PCD ou un revêtement de diamant CVD. Ces constructions sont particulièrement pertinentes lorsque l'usure des matrices, la dérive dimensionnelle ou la qualité de la surface deviennent une préoccupation majeure en matière de production.
Par rapport aux outils en carbure conventionnels, les matrices diamantées nécessitent un investissement initial en outillage plus élevé. Leur valeur doit donc être évaluée en fonction du volume de production, de la variation dimensionnelle autorisée, de la fréquence de remplacement des matrices et de la valeur du produit étiré.
Le diamant polycristallin est produit à partir de particules de diamant consolidées dans un corps de travail, généralement soutenu par un substrat en carbure cémenté. La structure multicristalline offre une combinaison de résistance à l’usure et de résistance mécanique pratique.
Le PCD est souvent envisagé pour une production continue où l'usure du carbure devient un facteur limitant. Il peut être utilisé pour les applications de fils de cuivre, d'aluminium, d'acier et d'alliage sélectionnés, ainsi que pour d'autres processus où les conditions d'étirage sont compatibles avec la nuance et la géométrie du PCD.
Les matrices en diamant naturel utilisent un seul diamant sélectionné comme élément de travail. Ils sont traditionnellement associés au tréfilage fin et précis où une surface d'appui très lisse et finie avec précision est requise.
La taille et la géométrie des pierres disponibles peuvent limiter l’application pratique du diamant naturel pour des ouvertures plus grandes. Pour cette raison, le diamant naturel est plus couramment envisagé lorsque le produit fini a une valeur élevée ou lorsque des exigences fines en matière de dimensions et de surface justifient le coût de l'outillage.
Les matrices diamantées CVD utilisent un substrat, généralement du carbure cémenté, avec une couche de diamant déposée sur la surface de travail par dépôt chimique en phase vapeur. La technologie permet de former une surface de travail en diamant sur un substrat plus grand ou de construction différente plutôt que de s'appuyer entièrement sur un élément en diamant naturel.
Les revêtements diamantés CVD ont été étudiés pour les applications d'emboutissage car la surface du diamant peut offrir une résistance élevée à l'usure et des caractéristiques tribologiques favorables. Cependant, l'adhérence du revêtement, la préparation du substrat, l'épaisseur du revêtement, la géométrie de l'alésage et le polissage final affectent tous l'outil fini. Le CVD doit donc être évalué en fonction du processus d'étirage spécifique plutôt que traité comme un remplacement universel des matrices en carbure ou en diamant.
Le choix entreMatrices en acier au tungstène et matrices en diamantdevrait commencer par le problème de production plutôt que par le matériau de la matrice lui-même. Une matrice en carbure peut être l'option la plus appropriée pour l'emboutissage à usage général, les changements de taille fréquents, la production d'essai ou les processus où le coût de l'outillage est un facteur majeur. Une matrice à base de diamant devient plus attrayante lorsque la résistance à l'usure, la stabilité dimensionnelle, les exigences de surface ou les longues séries de production justifient l'investissement supplémentaire en outillage.
| Type de matrice | Principales caractéristiques | Considérations typiques |
|---|---|---|
| Carbure de tungstène | Dur, résistant à l'usure, relativement économique | Tubes, barres, tiges et tréfilages à usage général |
| PCD | Haute résistance à l’usure et stabilité dimensionnelle | Longues séries de production et applications où l'usure du carbure est importante |
| Diamant naturel | Surface de travail très fine et stable | Fils fins et applications avec des exigences de surface et dimensionnelles exigeantes |
| Revêtement diamant CVD | Couche de travail diamantée sur un substrat | Applications nécessitant une surface diamantée avec une construction de matrice revêtue |
Il n’existe pas de matériau de matrice unique qui soit le meilleur pour chaque opération d’étirage. Par exemple, la sélection d'une filière diamant pour un processus à faible volume avec des changements de diamètre fréquents peut ne pas offrir un avantage significatif en matière de production, tandis que l'utilisation d'une filière en carbure conventionnelle dans une application de fil fin à grand volume peut entraîner une usure excessive et une dérive dimensionnelle.
Pour une conception de matrice précise, le fournisseur de matrices a besoin de plus que le diamètre fini. Les informations de processus suivantes sont normalement requises :
| Paramètre | Pourquoi c'est important |
|---|---|
| Matériau de la pièce | Détermine le comportement de déformation, la charge de la matrice, le mécanisme d'usure et le matériau de matrice approprié |
| Taille entrante | Utilisé pour déterminer la réduction requise et l'ouverture de la filière |
| Taille finie | Définit le diamètre de roulement cible et la tolérance dimensionnelle |
| Réduction par pass | Affecte directement la force d'étirage, la génération de chaleur et le chargement de la matrice |
| Vitesse de dessin | Influence la friction, la température, le comportement du lubrifiant et l'usure |
| Lubrification | Affecte la friction, la finition de surface, la force d'emboutissage et la durée de vie de l'outil |
| Tolérance requise | Détermine la conception des roulements et les exigences de finition |
| Exigence de surface | Aide à déterminer le matériau de la surface de travail et les spécifications de polissage |
Pour les lignes de production existantes, la fourniture du dessin de matrice actuel, des dimensions de matrice usées, des échantillons de pièces et des paramètres de dessin réels peut encore améliorer la précision de la conception de matrice de remplacement.
Le tréfilage des tubes nécessite de contrôler à la fois le diamètre extérieur et, selon le procédé, le diamètre intérieur. Différentes méthodes d'étirage de tubes peuvent utiliser une matrice seule, un bouchon fixe, un bouchon flottant ou d'autres agencements d'outillage interne. La géométrie de la filière doit donc être adaptée au processus complet d'étirage du tube plutôt que sélectionnée uniquement à partir du diamètre extérieur fini.
Les facteurs importants comprennent le matériau du tube, l'épaisseur de la paroi, le diamètre extérieur et le diamètre intérieur, la réduction par passage, la configuration du mandrin ou du bouchon, le lubrifiant et la tolérance dimensionnelle requise.
Le dessin des barres et des tiges implique généralement des sections transversales solides, de sorte que la matrice contrôle la réduction du diamètre ou du profil entrant à la taille finie. Le matériau de matrice requis dépend de l'alliage, de la dureté, du programme de réduction, de la force d'étirage et du volume de production.
Pour l'acier au carbone, l'acier inoxydable, le cuivre, l'aluminium et les alliages spéciaux, la géométrie des matrices doit être développée en fonction du comportement réel du matériau. Une matrice conçue pour un alliage non ferreux tendre ne doit pas simplement être copiée pour une application en acier à plus haute résistance.
Le tréfilage met davantage l'accent sur la qualité des roulements, la finition de surface, la cohérence dimensionnelle et l'usure, car de petits changements dans l'ouverture de la matrice peuvent affecter le diamètre du fil fini. Pour la production de fils fins et en grand volume, les constructions revêtues de diamant PCD, diamant naturel et CVD peuvent être envisagées aux côtés des matrices en carbure conventionnelles.
Pour le tréfilage multi-passes, la sélection des matrices doit également être prise en compte dans le cadre du programme de passes complet. La réduction attribuée à chaque matrice, l'état du fil entrant, la lubrification, la vitesse d'étirage et le refroidissement peuvent influencer les performances réelles de l'outillage.
Toutes les applications de dessin n'utilisent pas de produits ronds. Les matrices d'étirage peuvent être conçues pour des profils carrés, rectangulaires, hexagonaux, ovales, sectoriels et autres profils non ronds lorsque le processus de formage et le matériau le permettent.
La conception des matrices profilées nécessite plus que de simplement modifier le profil d’ouverture final. Le rayon d'angle, la répartition de la réduction, la longueur du roulement, la géométrie d'entrée, le flux de matériaux et l'alignement affectent tous le profil fini. Pour les sections complexes, la conception de la matrice doit être développée à partir des dimensions réelles d'arrivée et de finition plutôt qu'à partir d'un seul nom de forme nominale.
Le procédé de fabrication dépend du matériau et de la construction de la matrice sélectionnés. Un processus typique comprend la sélection des matériaux, la préparation des ébauches, l'usinage grossier, le formage ou le frittage le cas échéant, le meulage de précision, la finition de l'alésage, le polissage, le boîtier ou le montage et l'inspection finale.
Pour les matrices diamantées et diamantées, une attention supplémentaire est requise pour l'élément de travail, la préparation du substrat, l'état de liaison ou de revêtement, la géométrie de l'alésage et le traitement de surface final.
Les enregistrements d'inspection peuvent être mis en correspondance avec le numéro d'identification de la matrice pour prendre en charge les commandes de remplacement et la traçabilité de la production.
L'usure des matrices se développe normalement progressivement dans la zone de travail. Les signes courants incluent une augmentation du diamètre fini, une perte de cohérence dimensionnelle, des rayures sur le produit étiré, des modifications de la force d'étirage ou une usure visible dans la zone d'appui.
Lorsque la construction de la matrice permet un réaffûtage ou un repolissage, la décision doit être basée sur la géométrie restante de la matrice et la taille finie requise. Le simple fait de polir une matrice usée sans restaurer la géométrie correcte ne résoudra peut-être pas les problèmes dimensionnels ou de surface.
Un alignement correct, un matériau entrant propre, une lubrification efficace et un contrôle des paramètres d’étirage sont tout aussi importants. Même une matrice à haute résistance à l'usure peut subir des dommages prématurés si la pièce entre dans la matrice de manière décentrée, porte du tartre ou de la contamination, ou fonctionne dans des conditions de lubrification inappropriées.
Matrices en acier au tungstène et matrices en diamantne doit pas être comparé uniquement en fonction du prix d'achat ou de la dureté nominale. La comparaison la plus utile concerne les performances de chaque matrice selon la combinaison réelle du matériau, de la réduction, de la vitesse, de la lubrification, de la tolérance et du volume de production.
Pour une courte série de production, le carbure peut offrir une durée de vie suffisante sans investissement inutile en outillage. Pour une production continue où le remplacement fréquent des matrices entraîne des temps d'arrêt ou une dérive dimensionnelle, le PCD ou une autre construction à base de diamant peut constituer un argument économique plus solide. La bonne décision dépend de conditions de production mesurables plutôt que d’une affirmation générale selon laquelle un matériau est toujours supérieur.
FangRong possède plus de 26 ans d'expérience en matière d'équipement d'étirage à froid et d'ingénierie des procédés, prenant en charge des applications impliquant le tréfilage de tubes, de barres, de tiges et de fils. Les matrices d'étirage sont développées en relation avec le processus d'étirage, y compris le matériau entrant, le calendrier de réduction, les dimensions finies et les conditions de la machine.
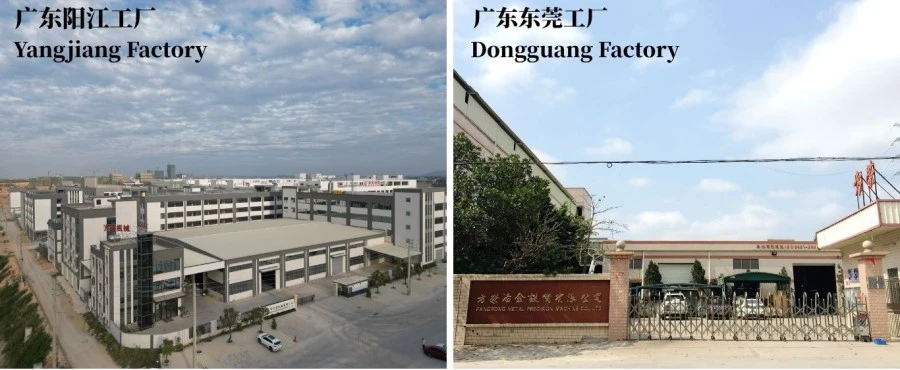
Nos deux installations de fabrication prennent en charge l'usinage, l'assemblage, les tests et le développement technique des équipements d'étirage à froid et des outils associés. Les spécifications des matrices peuvent être développées à partir des dessins du client, des échantillons de matrices existants, des dimensions des pièces ou des exigences de production réelles.
Lorsque l'application est difficile à définir à partir des seuls dessins, des échantillons de production peuvent être utilisés pour vérifier la géométrie de la matrice et les exigences du processus avant la production finale.
Notre flux de fabrication comprend l'examen technique, l'inspection des matériaux, l'usinage, la finition de précision, l'assemblage si nécessaire, l'inspection dimensionnelle et les contrôles de qualité finaux.
Le contrôle qualité se concentre sur les dimensions et la géométrie de travail qui affectent directement les performances du dessin. Pour les matrices personnalisées, l'inspection finale est comparée au dessin approuvé ou aux spécifications techniques avant expédition.
FangRong fonctionne sous un système de gestion de la qualité ISO 9001 : 2015 et a obtenu les certifications CE et SGS ainsi que la documentation d'inspection pour les équipements applicables. L'entreprise détient également des brevets nationaux couvrant ses machines et ses technologies d'ingénierie.
Ces certifications d'équipement ne doivent pas être interprétées comme une certification de chaque matrice d'étirage individuelle. Pour les commandes d'outillage, la qualité du matériau, le contrôle dimensionnel, la géométrie et les exigences techniques spécifiques du client sont les critères de qualité pertinents.
Les matrices de dessin sont emballées en fonction de leur taille, de leur construction et de la sensibilité de la surface de travail. Les zones de travail de précision sont protégées contre les chocs, la contamination et l'humidité pendant le transport. L'emballage d'exportation peut être organisé pour des matrices individuelles, des ensembles d'outils ou des commandes d'équipements combinées.
Le carbure de tungstène offre une combinaison pratique de dureté, de résistance à l'usure, de ténacité et de coût d'outillage pour de nombreuses applications générales de dessin. Les matrices diamantées offrent généralement une résistance à l'usure plus élevée et sont envisagées lorsque le volume de production, le contrôle dimensionnel précis ou les exigences de surface justifient le coût d'outillage plus élevé.
Des matrices à base de carbure et de diamant peuvent être utilisées pour le cuivre et l'aluminium. La sélection dépend de l'alliage, de la dureté, de la réduction, de la vitesse d'étirage, de la lubrification, de la tolérance finie et du volume de production. Le PCD et d'autres constructions diamantées sont souvent envisagés lorsque l'usure ou la dérive dimensionnelle devient un problème de production important.
Oui. Les matrices de dessin peuvent être conçues pour des profils carrés, rectangulaires, hexagonaux, ovales, sectoriels et autres profils personnalisés. Le client doit fournir le profil entrant, le profil fini, le matériau, le calendrier de réduction et les exigences de tolérance afin que la géométrie de la matrice puisse être développée correctement.
Le choix dépend principalement de la taille du fil, des performances surfaciques et dimensionnelles requises, du volume de production et du budget d'outillage. Le diamant naturel peut être avantageux pour les applications de précision, tandis que le PCD offre une combinaison différente de résistance à l'usure, de flexibilité de construction et d'économie de production. L'application réelle doit être examinée avant de sélectionner le type de matrice.
Veuillez fournir la qualité du matériau, les dimensions entrantes et finies, la tolérance, la réduction par passe, la vitesse d'étirage, la méthode de lubrification, le type de matrice si connu et l'application. Un dessin ou un échantillon de la matrice existante est également utile, notamment lors du remplacement d'un outillage usé.
Il n’existe pas de durée de vie fixe applicable à chaque matrice. L'usure dépend du matériau de la pièce à usiner, de la réduction, de la vitesse, de la lubrification, de l'alignement, de l'état de la surface entrante, du matériau de la matrice et de la tolérance dimensionnelle requise. L'usure réelle doit être surveillée par les dimensions du produit fini et l'inspection de la surface de travail.
Certaines matrices à base de carbure et de diamant peuvent être rectifiées ou repolies, en fonction de leur construction et du matériau de travail restant. La nouvelle taille et la nouvelle géométrie de l'alésage doivent être contrôlées lors du reconditionnement ; sinon, la matrice peut continuer à produire des problèmes dimensionnels ou de surface.
Oui. La géométrie des matrices est étroitement liée au processus de dessin. Lorsque la matrice est fournie avec un banc d'étirage à froid ou une ligne d'étirage, nous pouvons examiner les dimensions de la pièce, le programme de réduction, la force d'étirage, la vitesse, la disposition des outils et la tolérance finie requise comme un seul processus plutôt que de traiter la matrice comme un composant isolé.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél