Whatsapp
Nous proposons une gamme complète d'équipements de traitement des métaux de précision, notamment des machines de redressage, d'étirage à froid, de pointage, de chanfreinage, de découpe, de roulage de filets et de matrices d'étirage, adaptés aux matériaux de tubes, de barres et de fils dans diverses industries.
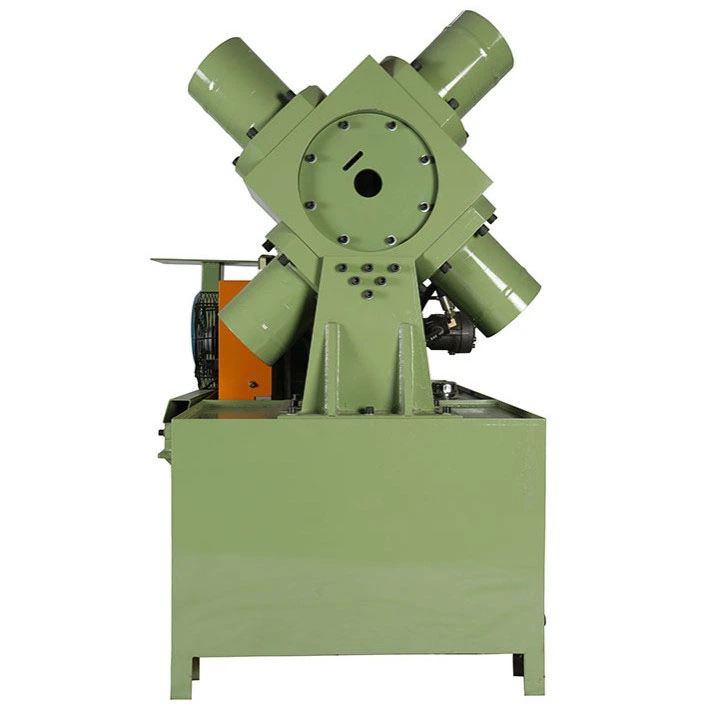
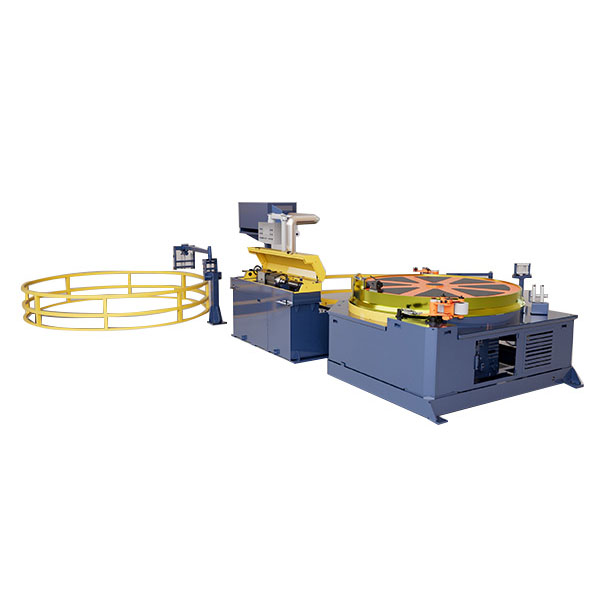
La machine de pointage hydraulique à quatre matrices en acier au carbone est conçue pour réduire et former les extrémités des tubes, barres et profilés en acier au carbone avant l'étirage à froid, le tirage, le redressage ou d'autres opérations en aval. La machine utilise quatre vérins hydrauliques pour entraîner quatre matrices vers le centre en même temps, donnant ainsi à l'extrémité du matériau la forme réduite ou conique requise.
Pour le traitement de l'acier au carbone, la force de formage doit être répartie autour de la pièce plutôt que concentrée dans une ou deux directions. La disposition à quatre matrices permet de contrôler l'excentricité et la déformation ovale tout en gardant la section pointue adaptée à l'opération suivante. Il est disponible dans les configurations FR-25, FR-50, FR-100, FR-160 et FR-250 pour différentes tailles de matériaux et épaisseurs de paroi.
La pièce à usiner est positionnée au centre de l’ensemble matrice. Lorsque le système hydraulique démarre le cycle de pointage, quatre cylindres déplacent les matrices vers l'intérieur dans quatre directions. Les matrices appliquent une pression autour de l'extrémité du tube ou de la barre et réduisent progressivement sa section en fonction du profil de matrice sélectionné.
Une fois la course de formage terminée, les matrices reviennent à leur position d'origine et la pièce traitée peut être retirée. L'opération ne nécessite pas que le matériau soit formé manuellement dans plusieurs directions, ce qui est utile pour les lignes de production traitant des lots répétés de tubes ou de barres en acier au carbone.
Les tubes et barres en acier au carbone peuvent présenter différentes conditions de formage en fonction du diamètre, de l'épaisseur de paroi, de la résistance du matériau et des dimensions d'extrémité pointues requises. Un agencement hydraulique à quatre matrices fournit une force provenant de quatre côtés pendant le même cycle de formage, aidant ainsi l'opérateur à contrôler la position et la forme de l'extrémité réduite.
| Problème de traitement | Approche hydraulique à quatre matrices |
|---|---|
| Fini l’excentricité | Quatre matrices appliquent une force de formage autour de la pièce pour aider à maintenir la section réduite centrée. |
| Déformation ovale | Les matrices opposées travaillent ensemble pendant la course de formage, aidant ainsi à contrôler les déformations inégales. |
| Marquage des surfaces | Une sélection correcte de la matrice et un mouvement synchronisé aident à limiter la pression de formage localisée. |
| Production répétée | L'actionnement hydraulique fournit un cycle de formage reproductible pour le traitement par lots. |
| Acier au carbone à haute résistance | Le système hydraulique fournit la force de formage requise pour les matériaux plus lourds et plus résistants. |
Le modèle de machine doit être sélectionné en fonction du diamètre extérieur réel, de l'épaisseur de paroi, de l'état du matériau et des dimensions de pointage requises. Une machine plus grande n’est pas automatiquement le meilleur choix ; la capacité hydraulique et la disposition des matrices doivent correspondre à la charge de formage de la pièce.
FR-25 et FR-50 sont destinés aux tubes de plus petite taille. Le FR-100 couvre des sections plus grandes et des parois plus épaisses, tandis que les FR-160 et FR-250 sont conçus pour des applications de plus grand diamètre ou à parois épaisses. La configuration finale peut également être ajustée lorsque les exigences du client en matière de matériaux et de formage sortent de la plage de référence standard.
| Modèle | Plage de pointage | Épaisseur de paroi | Cylindre | Puissance du moteur | Dimensions | Poids |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0,5-2,0 mm | φ63 × φ25 mm, 4 cylindres | 5,5 kW | 1200 × 620 × 1500 mm | 300 kg |
| FR-50 | φ50 | 0,5-3,0 mm | φ200 × φ30 mm, 4 cylindres | 11 kW | 600 × 1 000 × 1 300 mm | 1000 kg |
| FR-100 | φ100 | 0,5-5,0 mm | φ250 mm, 4 cylindres | 18,5 kW | 1400 × 900 × 1700 mm, hors réservoir d'huile | 3000kg |
| FR-160 | φ30-φ160 | 0,5-10 mm | φ350 × φ150, 4 cylindres | 55 kW-4 | 1800 × 1500 × 1500 mm, hors réservoir d'huile | 5000 kg |
| FR-250 | φ250 | ≤40 millimètres | φ400 × φ160, 4 cylindres | 90 kW-4 | 2000 × 1500 × 2000 mm, hors réservoir d'huile | 6000 kg |
Les spécifications ci-dessus sont des configurations de référence. Les paramètres réels de la machine peuvent être ajustés en fonction du type de matériau, des dimensions du tube ou de la barre, des exigences de formage et des conditions de production. Des spécifications personnalisées sont disponibles.
Pour une ligne d'étirage à froid, l'extrémité du tube doit d'abord être suffisamment réduite pour passer à travers la matrice d'étirage et permettre à l'équipement d'étirage de saisir ou de tirer le matériau. La machine de pointage effectue cette préparation avant que le tube n'entre dans la section d'étirage.
Le résultat du formage n'est pas affecté uniquement par le diamètre nominal de la machine. L'épaisseur de paroi, la qualité de l'acier au carbone, les dimensions d'origine du tube, la géométrie de la matrice, la longueur pointue requise et les exigences en matière de matrice d'étirage doivent tous être pris en compte. Ces détails sont donc utilisés pour déterminer la configuration appropriée de la machine et de la filière.
Pour les fabricants effectuant des opérations d’étirage en continu, une préparation cohérente des extrémités des tubes peut également réduire la correction manuelle entre les opérations de pointage et d’étirage.
La machine peut être intégrée dans les processus de production où les tubes, barres ou profilés en acier au carbone nécessitent une réduction finale avant la prochaine opération de formage ou d'étirage.
La configuration de la machine peut être adaptée à différentes conditions de production, notamment aux changements de taille du matériau, d'épaisseur de paroi, de dimensions de pointage, de pression hydraulique, de méthode de chargement, de méthode de déchargement et d'exigences de contrôle.
L'équipement standard couvre les principales fonctions de pointage, tandis que la machine peut également être configurée autour de la ligne de production existante du client. Selon l'application, le système peut inclure un chargement et un déchargement automatiques, des structures de matrice personnalisées, différents réglages de pression hydraulique et des ajustements du système de contrôle.
Avant la sélection de l'équipement, Fangrong peut examiner les spécifications du matériau, les dimensions du tube ou de la barre, la taille d'extrémité pointue requise, le volume de production et le processus d'étirage en aval. Les clients peuvent également fournir des échantillons de matériel ou des dessins pour confirmer la configuration.
Fangrong a été créée en 1998 et possède plus de 26 ans d'expérience dans les machines à redresser, les équipements d'étirage à froid et les machines métallurgiques associées. Ses équipements sont utilisés dans plus de 60 industries, avec plus de 10 000 clients et exportés vers plus de 60 pays et régions.
La société exploite deux sites de fabrication dans le Guangdong. Dongguan Fangrong Metallurgical Equipment Co., Ltd. dans la ville de Dalang, ville de Dongguan, sert de siège social et de base de fabrication principale, produisant des machines d'étirage à froid de précision, des machines de redressage, des équipements de laminage de filets et des machines associées.
Yangjiang Fangrong Machinery Co., Ltd., dans le district de Yangdong, dans la ville de Yangjiang, augmente sa capacité de fabrication et soutient la production et la livraison d'équipements.
La machine est construite en fonction de la force de pointage requise, des dimensions des tubes, de la configuration de la matrice et de la capacité hydraulique. Ces paramètres sont confirmés avant la fabrication afin que la structure de la machine et le système hydraulique correspondent à la plage de traitement prévue de l'acier au carbone.
Confirmation d'ingénierie
Les dimensions du tube ou de la barre du client, l'épaisseur de la paroi, le diamètre de pointage, la qualité du matériau et les exigences de production sont examinés en premier. La disposition des matrices, la taille du cylindre, la capacité du moteur et la configuration de la machine sont ensuite déterminées.
Fabrication de châssis de machines
Le cadre principal et les composants de support sont fabriqués selon les dessins approuvés. Les dimensions structurelles et les positions de montage clés sont vérifiées pendant la fabrication pour maintenir l'alignement requis.
Usinage de composants critiques
Les zones de montage des cylindres, les sièges de matrice, les composants de guidage, les arbres et autres pièces de précision sont usinés selon les dimensions spécifiées. Les surfaces de contact critiques sont inspectées avant l'assemblage.
Installation du système hydraulique
Les vérins hydrauliques, les pompes, les vannes, les canalisations et les composants de commande sont installés en fonction du circuit hydraulique. Les quatre cylindres sont ajustés pour travailler ensemble afin que les matrices se déplacent vers le centre du tube de manière coordonnée.
Ensemble de matrices et de formage
L'ensemble quatre matrices est monté sur la machine selon la configuration de pointage requise. Le mouvement de la matrice, le jeu de travail et le positionnement sont vérifiés avant la mise en service hydraulique.
Tests de pression et de mouvement
Le système hydraulique fonctionne selon des cycles de travail répétés pour vérifier la stabilité de la pression, le mouvement des vérins, la synchronisation des matrices et la réponse du système de contrôle.
Pointage d'essai
Si nécessaire, des échantillons de tubes ou de barres en acier au carbone peuvent être traités pour vérifier le résultat du formage dans la configuration de la machine sélectionnée. L'extrémité pointue est vérifiée par rapport aux exigences du dessin ou du processus du client.
Inspection finale et préparation de l'expédition
Avant la livraison, la machine est inspectée pour le fonctionnement hydraulique, le mouvement mécanique, les fonctions électriques, les dispositifs de sécurité et l'état général de l'assemblage. Après réception, les surfaces exposées sont protégées et la machine est préparée pour le transport.
Fangrong effectue des contrôles des performances de la machine avant expédition, y compris le fonctionnement mécanique, les performances hydrauliques, la précision liée à la rectitude le cas échéant, la stabilité opérationnelle et la compatibilité avec le matériau et les conditions de traitement spécifiés.
La société est certifiée ISO9001:2015 sous le certificat UQ231211R1. Ses équipements portent également le marquage CE au titre de la directive Machines 2006/42/CE, avec des dispositions de sécurité comprenant des arrêts d'urgence, des commandes bimanuelles et des barrières immatérielles. L'inspection SGS est disponible pour les commandes applicables.
Fangrong a développé un portefeuille de brevets nationaux liés aux machines métallurgiques, notamment un dispositif de tension de chaîne, un porte-filière multibrins et un système de mandrin à changement rapide. La société possède 32 brevets d'invention et plus de 100 brevets de modèles d'utilité.
Les brevets représentatifs incluent le 2013207829011 pour le dispositif de tension de chaîne, le 2008300532117 pour le porte-filière multibrins et le ZL2015 2 0842922.7 pour le système de mandrin à changement rapide.
Avant expédition, la machine de pointage hydraulique à quatre matrices en acier au carbone est vérifiée par rapport à la configuration confirmée, y compris le modèle, la plage de pointage, les composants hydrauliques, la capacité du moteur, le système électrique et les accessoires. La machine est alors protégée selon le mode de transport et la destination.
Pour les commandes à l'étranger, la machine principale et les composants détachables sont sécurisés séparément si nécessaire pour réduire les mouvements pendant le transport. Les pièces hydrauliques et électriques sont protégées contre l'humidité et les chocs externes, tandis que la méthode d'emballage peut être ajustée en fonction du chargement du conteneur ou d'autres exigences d'expédition.
Fangrong peut également fournir le manuel d'utilisation, les informations d'installation, les conseils de mise en service et les pièces de rechange nécessaires au fonctionnement normal après la livraison.
Les machines standards sont couvertes par une garantie de 12 mois, généralement un an, contre les défauts de fabrication et de qualité. Des pièces de rechange et des services de réparation payants sont disponibles après la période de garantie.
Des manuels d'utilisation et des didacticiels vidéo sont fournis pour l'utilisation et la maintenance de l'équipement. L'installation, la mise en service et les conseils du technicien peuvent être organisés en fonction des exigences du projet.
Les pièces de rechange courantes comprennent les matrices de pointage, les joints hydrauliques et les pompes hydrauliques. Avant de commander des pièces de rechange, les clients peuvent fournir le modèle de machine et les informations sur les composants afin que la pièce requise puisse être confirmée.
La machine est conçue principalement pour les tubes, barres et profilés en acier au carbone. La capacité de formage réelle dépend de la qualité du matériau, des dimensions, de l'épaisseur de la paroi et de la forme d'extrémité pointue requise.
Quatre matrices appliquent une force de formage dans quatre directions au cours du même cycle. Cet agencement permet de contrôler l'excentricité et la déformation inégale par rapport au formage à partir d'un nombre plus restreint de directions.
Oui. La réduction finale est l'une de ses principales applications. La section pointue peut être préparée pour répondre aux exigences du processus de dessin ultérieur.
Comparez le diamètre extérieur réel, l'épaisseur de paroi, l'état du matériau et les dimensions de formage requises avec la plage de travail de la machine. Fangrong peut confirmer le modèle approprié après avoir examiné les paramètres de la pièce.
Oui. Les modèles disponibles couvrent différentes plages d'épaisseurs de paroi, le FR-250 étant répertorié pour des épaisseurs de paroi allant jusqu'à 40 mm. La configuration réelle doit être confirmée en fonction de la qualité du matériau et des exigences de formage.
Oui. La structure de la matrice et les dimensions de formage peuvent être personnalisées en fonction de la taille du tube ou de la barre requise et de la géométrie de l'extrémité pointue.
Le chargement et le déchargement automatiques peuvent être envisagés dans le cadre d’une configuration personnalisée de machine ou de ligne de production. La conception dépend des dimensions de la pièce à usiner et de la disposition de la ligne existante.
Le traitement des échantillons peut être organisé si nécessaire. Les clients peuvent fournir des échantillons de matériaux, des dessins, des dimensions ou des exigences de traitement afin que la configuration de la machine et de la matrice puisse être évaluée.
Veuillez fournir le type ou la qualité du matériau, le diamètre extérieur, l'épaisseur de la paroi, le diamètre et la longueur de l'extrémité pointue requis, le volume de production et le processus en aval. Des photos ou des dessins de la pièce sont également utiles pour la confirmation de la configuration.
Les modèles standards peuvent être disponibles en stock ou peuvent normalement être livrés sous 30 jours. Les machines personnalisées non standard nécessitent généralement 30 à 60 jours, selon la configuration.
Une machine est acceptée comme quantité minimum de commande. Fangrong travaille également avec des usines, des commerçants et des distributeurs.
T/T et L/C sont disponibles, avec d'autres modalités de paiement sujettes à négociation.
Adresse
NO.163, Shatong Road, Shabu 2ème zone industrielle, ville de Dalang, ville de Dongguan, Guangdong, Chine
Tél